

Как подготовить сварные швы к ультразвуковому контролю: требования и частые ошибки
Подготовка сварных швов к ультразвуковому контролю (УЗК) напрямую влияет на достоверность результатов. Даже современный дефектоскоп и опытный специалист не смогут обеспечить качественную диагностику, если зона контроля не приведена в требуемое состояние. На практике большинство спорных заключений и повторных проверок связано не с «плохим прибором», а с нарушением базовых условий подготовки.
Ультразвуковой метод чувствителен к состоянию поверхности, геометрии усиления шва, доступности зон сканирования и правильности настройки оборудования. Поэтому подготовка — это не формальный этап перед началом работ, а часть технологической цепочки, определяющей точность выявления дефектов.
Почему подготовка к УЗК критична
При ультразвуковом контроле сигнал должен стабильно входить в металл и возвращаться в преобразователь с минимальными потерями. Любой фактор, нарушающий акустический контакт или искажающий траекторию волн, снижает вероятность обнаружения дефекта и увеличивает число ложных индикаций.
К таким факторам относятся:
- окалина, ржавчина, краска, масло, влага;
- грубая шероховатость и неровности поверхности;
- чрезмерное усиление шва, подрезы и наплывы;
- ограниченный доступ для перемещения ПЭП;
- высокая температура изделия вне допусков методики.
Если подготовка выполнена правильно, дефектоскопист получает воспроизводимые сигналы, а результаты контроля становятся проверяемыми и защищаемыми при техническом аудите.
Базовые требования к подготовке сварных соединений
Конкретные параметры задаются нормативами и технологическими картами, но в общем случае подготовка шва к УЗК включает следующие обязательные шаги:
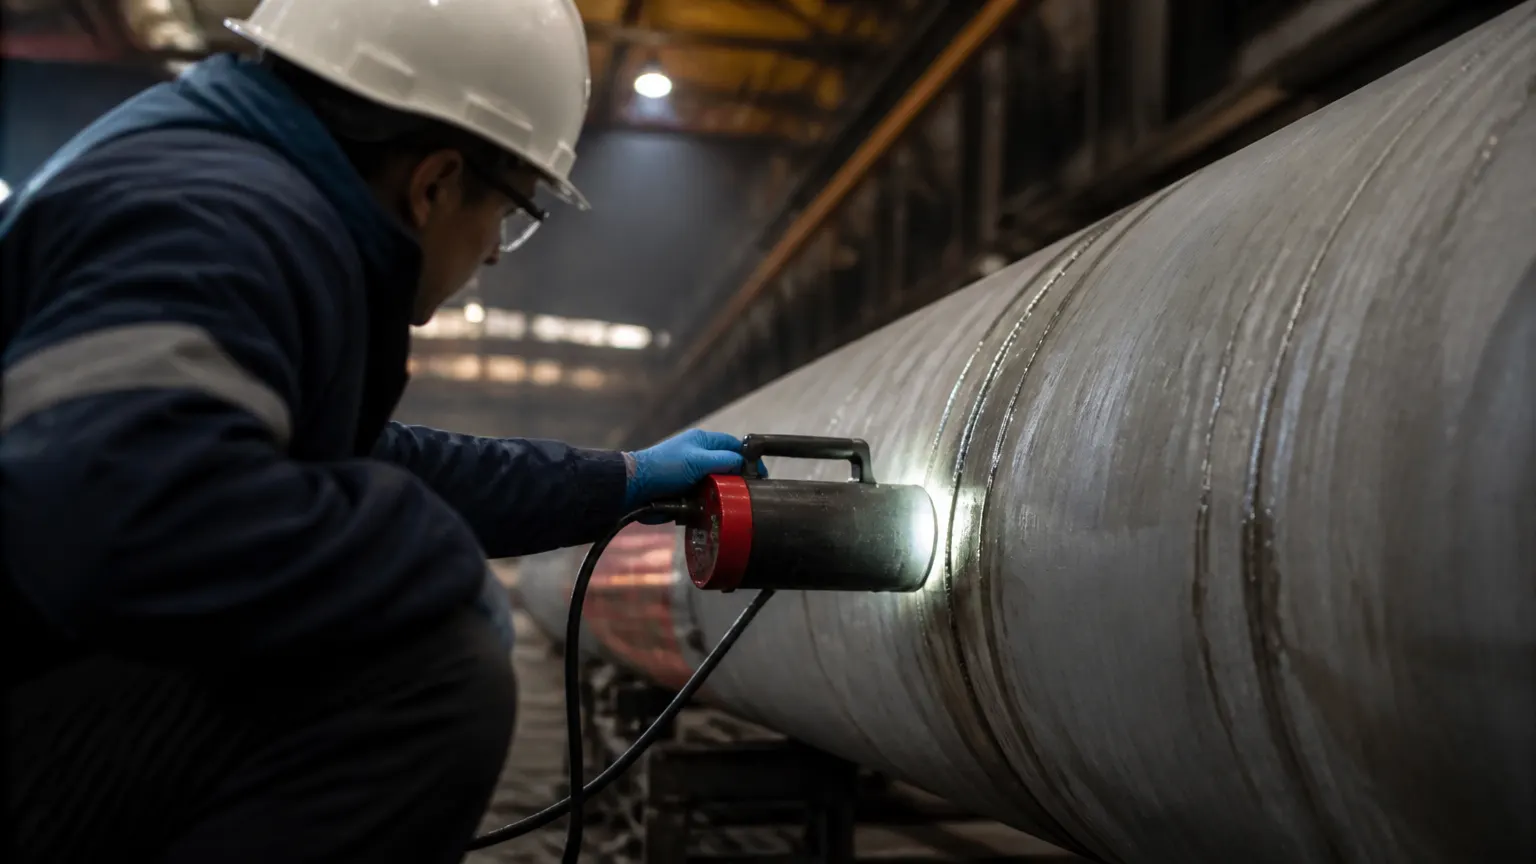
- Очистка зоны контроля. Удаляются шлак, брызги, ржавчина, грязь, краска, влага и иные загрязнения. Поверхность должна быть чистой в полосе, достаточной для перемещения преобразователя с обеих сторон шва. Если остаются загрязнения, акустический контакт нарушается, и сигнал «плавает».
- Обеспечение приемлемой шероховатости. Слишком грубая поверхность вызывает нестабильный ввод ультразвука. При необходимости выполняется механическая зачистка (шлифование) до состояния, позволяющего равномерно вести ПЭП и получать повторяемую развертку.
- Подготовка геометрии шва. Избыточное усиление, резкие переходы, наплывы и другие геометрические неровности могут создавать ложные отражения или закрывать часть объема от прозвучивания. В ряде случаев требуется локальная обработка усиления по методике.
- Доступ к зонам сканирования. Специалист должен иметь физический доступ к участкам, где выполняется ввод ультразвука. Если доступ только с одной стороны или пространство ограничено, это учитывается заранее при выборе схемы контроля и преобразователей.
- Проверка температуры металла. Температура влияет на скорость распространения ультразвука и на свойства контактной среды. При контроле горячих изделий применяются специальные режимы, коррекции и расходные материалы.
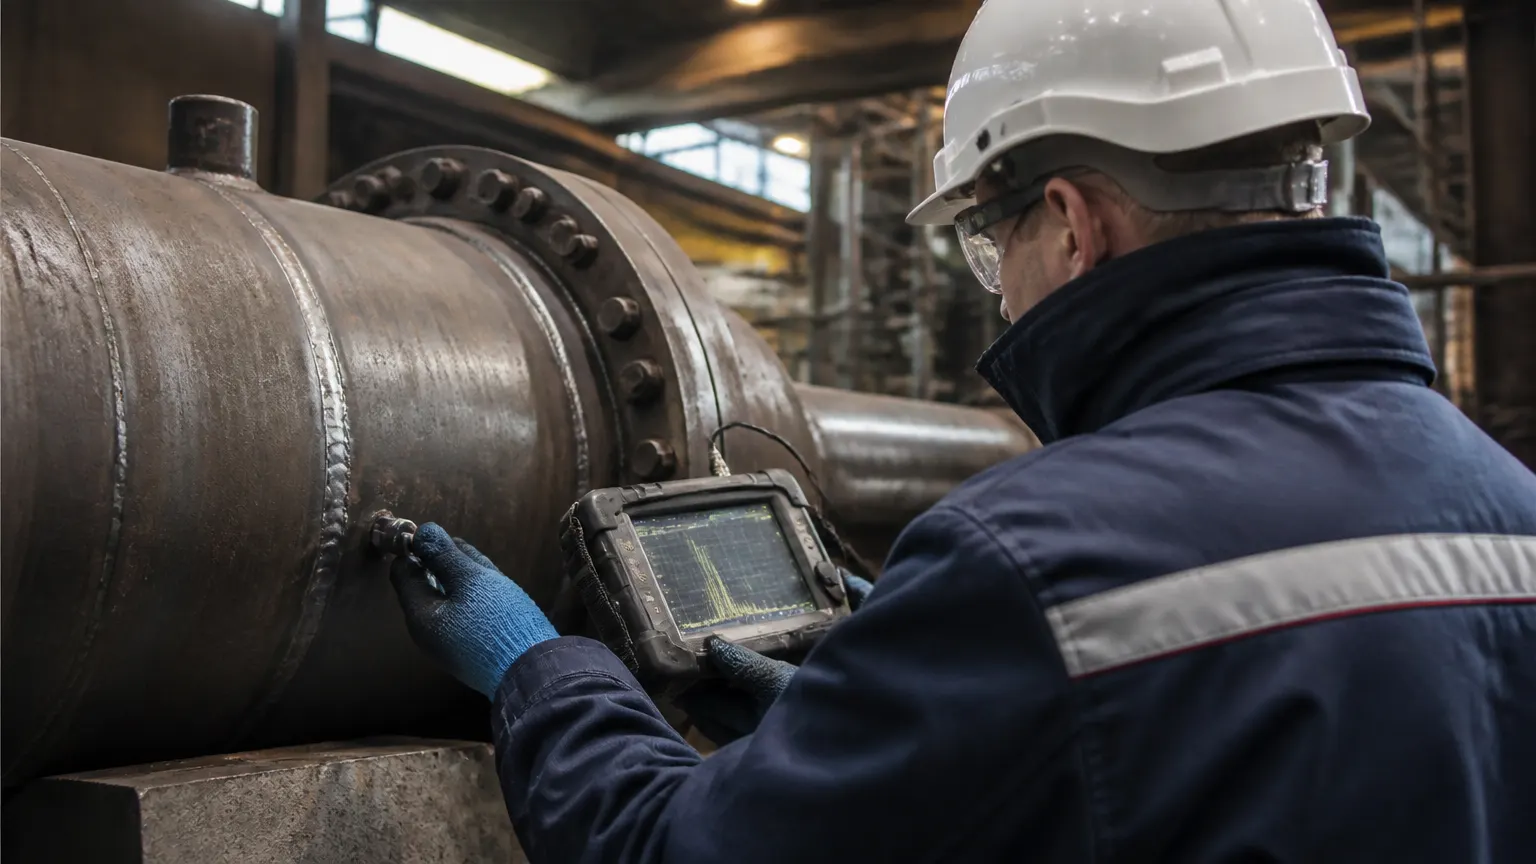
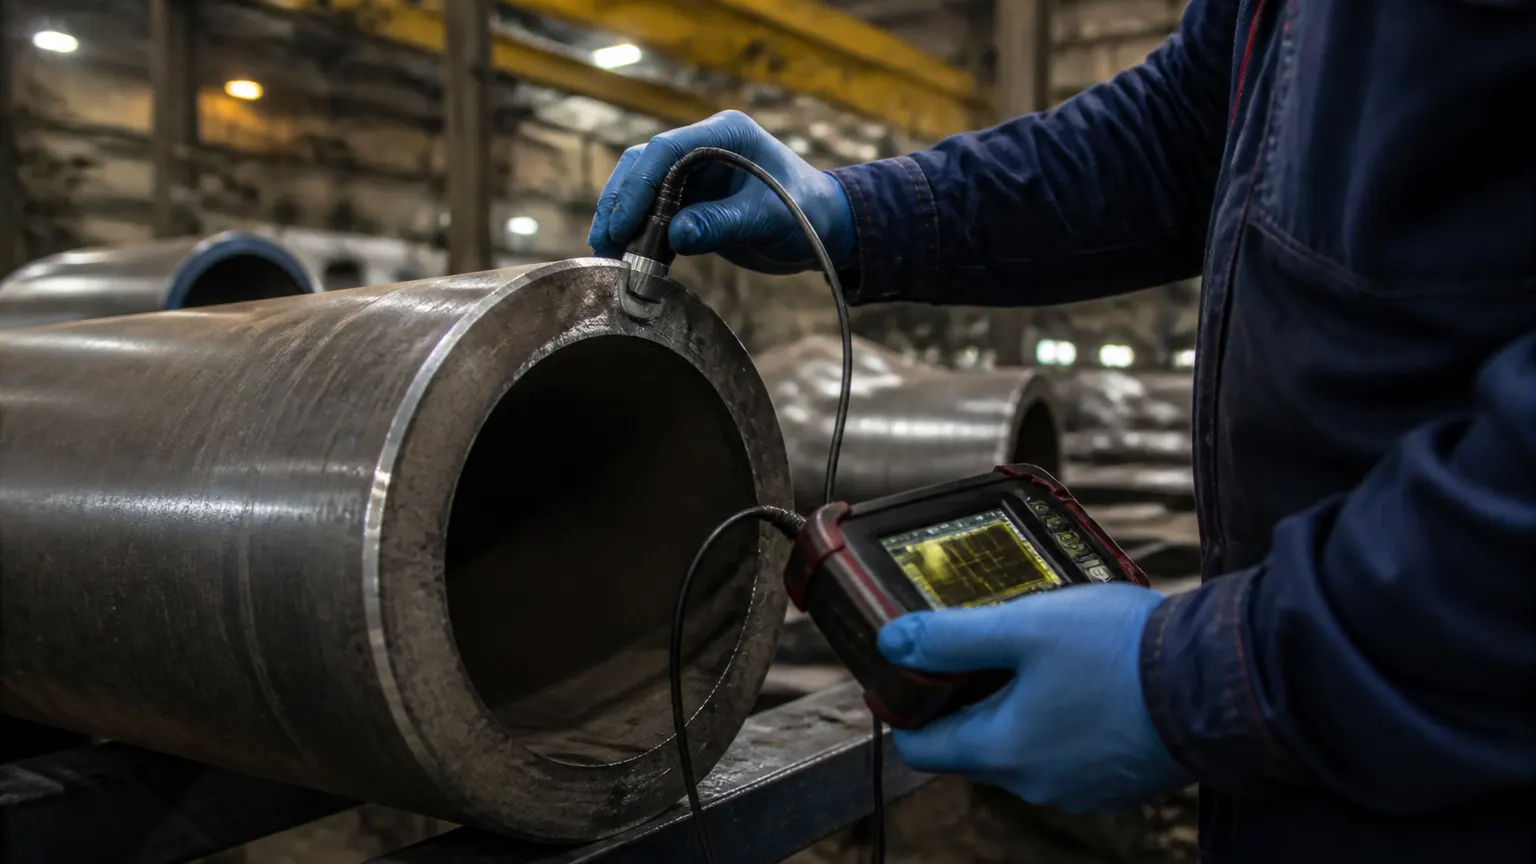
- Подготовка оборудования и калибровка. До начала контроля проводится настройка дефектоскопа на эталонных образцах, проверяется работоспособность кабелей, преобразователей, состояние рабочих поверхностей ПЭП и наличие подходящего контактного состава.
Практический чек-лист перед УЗК
Чтобы не пропустить важные детали, удобно использовать короткий рабочий чек-лист:
- поверхность шва и околошовной зоны очищена;
- удалены брызги и острые выступы, мешающие сканированию;
- обеспечена ширина полосы для прохода ПЭП с двух сторон;
- подтвержден доступ по всей длине шва;
- выбран и подготовлен контактный материал;
- выполнена калибровка прибора на нужной скорости и базе;
- проверены угол, частота и тип преобразователя;
- согласована схема сканирования и шаг контроля;
- оформлены исходные данные в журнале (объект, стык, режимы).
Этот список подготовки сварных швов к ультразвуковому контролю помогает сократить количество повторных выездов и спорных заключений.
Частые ошибки при подготовке к ультразвуковому контролю
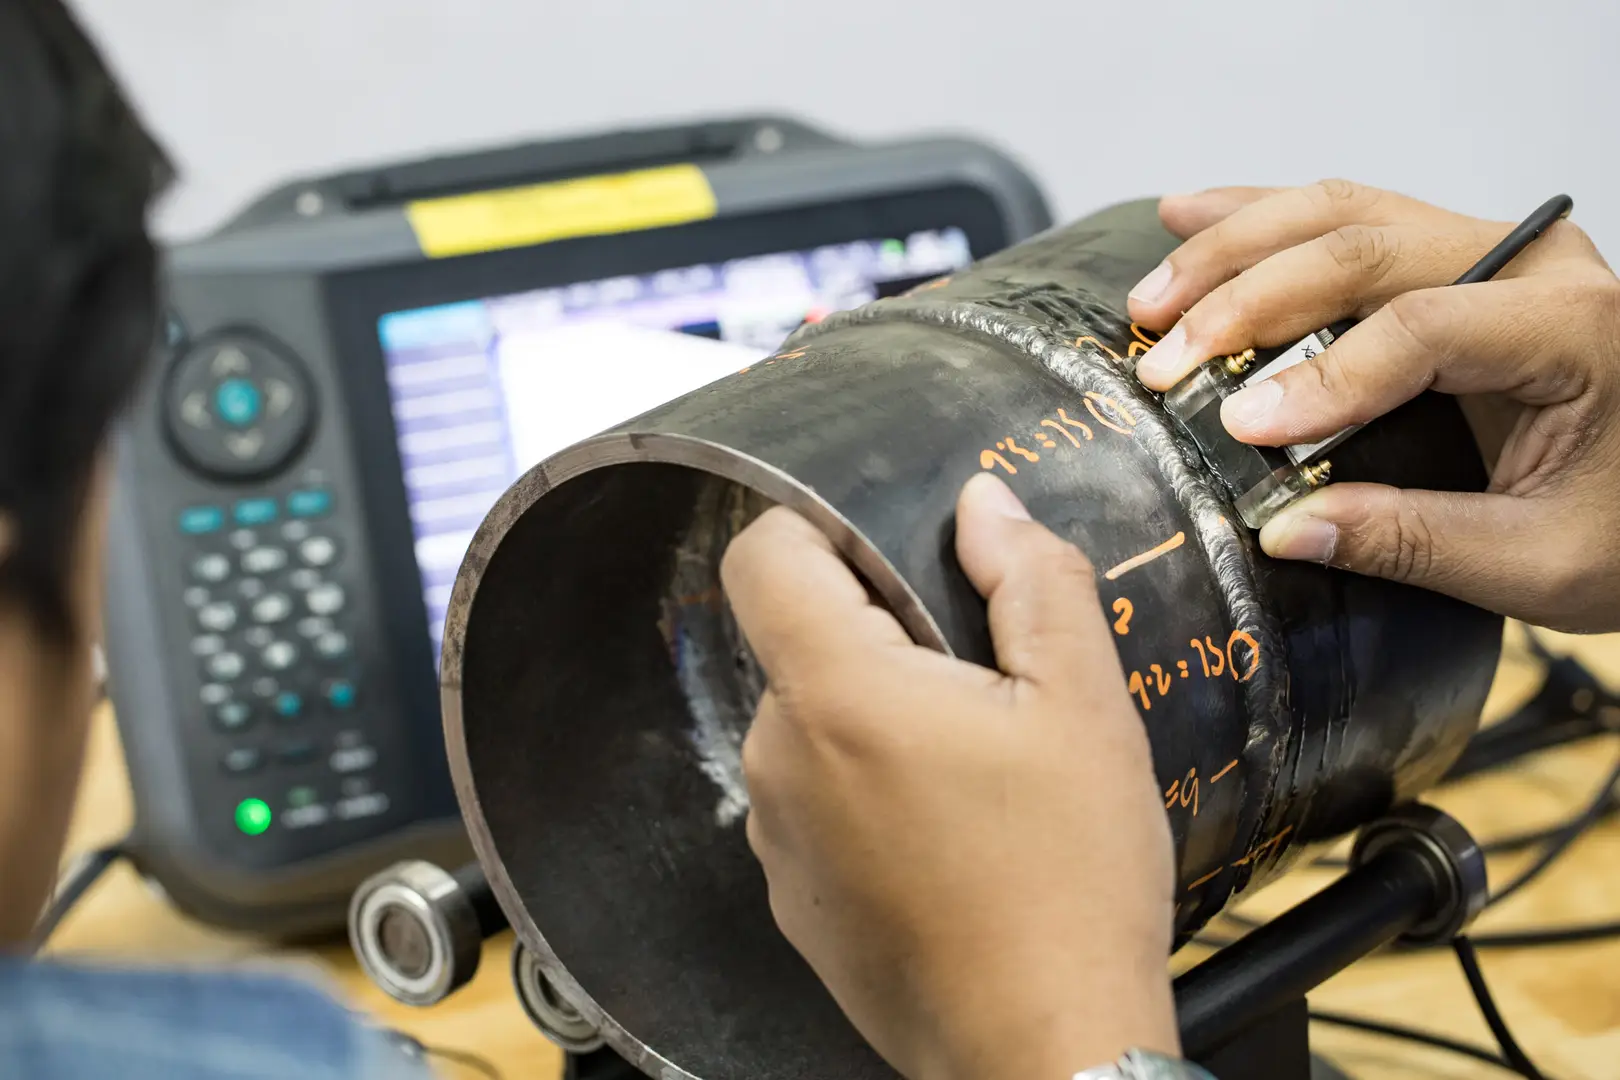
- Контроль по грязной или окрашенной поверхности. Даже тонкий слой покрытия может резко ухудшить акустический контакт и исказить амплитуду сигналов.
- Игнорирование геометрии усиления шва. Слишком высокий валик и резкие переходы дают паразитные отражения, которые принимают за дефекты или, наоборот, маскируют реальные несплошности.
- Слишком узкая зона зачистки. Преобразователь физически не проходит по расчетной траектории, из-за чего часть объема не контролируется.
- Отсутствие стабильной контактной среды. Экономия на геле/масле, работа «всухую», неравномерное нанесение — частая причина потери сигнала.
- Ошибки калибровки перед началом работ. Неправильная настройка чувствительности и базы приводит к неверной оценке глубины и размера дефекта.
- Неучтенная температура изделия. На горячем металле без коррекции скорость и затухание отличаются от стандартных условий, что снижает точность.
- Формальный подход к документированию. Если не зафиксированы параметры подготовки и настройки, сложно доказать корректность контроля при разборе претензий.
Как организовать подготовку, чтобы УЗК был надежным
Для стабильного качества на производстве полезно внедрить несколько организационных правил:
- единый регламент подготовки швов под УЗК для всех бригад;
- понятные критерии готовности поверхности и доступа;
- предварительный самоконтроль мастера до вызова дефектоскописта;
- обязательная запись параметров настройки прибора и примененных ПЭП;
- периодический внутренний аудит с разбором типовых ошибок.
Хорошо работает практика «нулевого допуска» к неподготовленным швам: если поверхность не соответствует требованиям, контроль не начинается. Это дисциплинирует процесс и в итоге экономит время.
Когда нужна повторная подготовка
Повторная подготовка требуется, если:
- обнаружены нестабильные сигналы по всей длине шва;
- часть зоны оказалась недоступной для сканирования;
- в процессе контроля выявлены участки с выраженными геометрическими помехами;
- после ремонта шва изменилась поверхность и геометрия;
- условия (температура, влажность, загрязнение) существенно изменились.
После повторной подготовки контроль выполняют заново по полной или частичной программе — в зависимости от требований документации и характера выявленных проблем.
Итог
Правильная подготовка сварных швов к ультразвуковому контролю — ключевое условие достоверной диагностики. Чистая и доступная поверхность, корректная геометрия, стабильный акустический контакт и точная калибровка оборудования напрямую влияют на обнаружение дефектов и качество заключения.
Если относиться к подготовке как к обязательной технологической операции, а не к формальности, можно существенно снизить число ложных результатов, ускорить приемку и повысить надежность сварных конструкций в эксплуатации.