

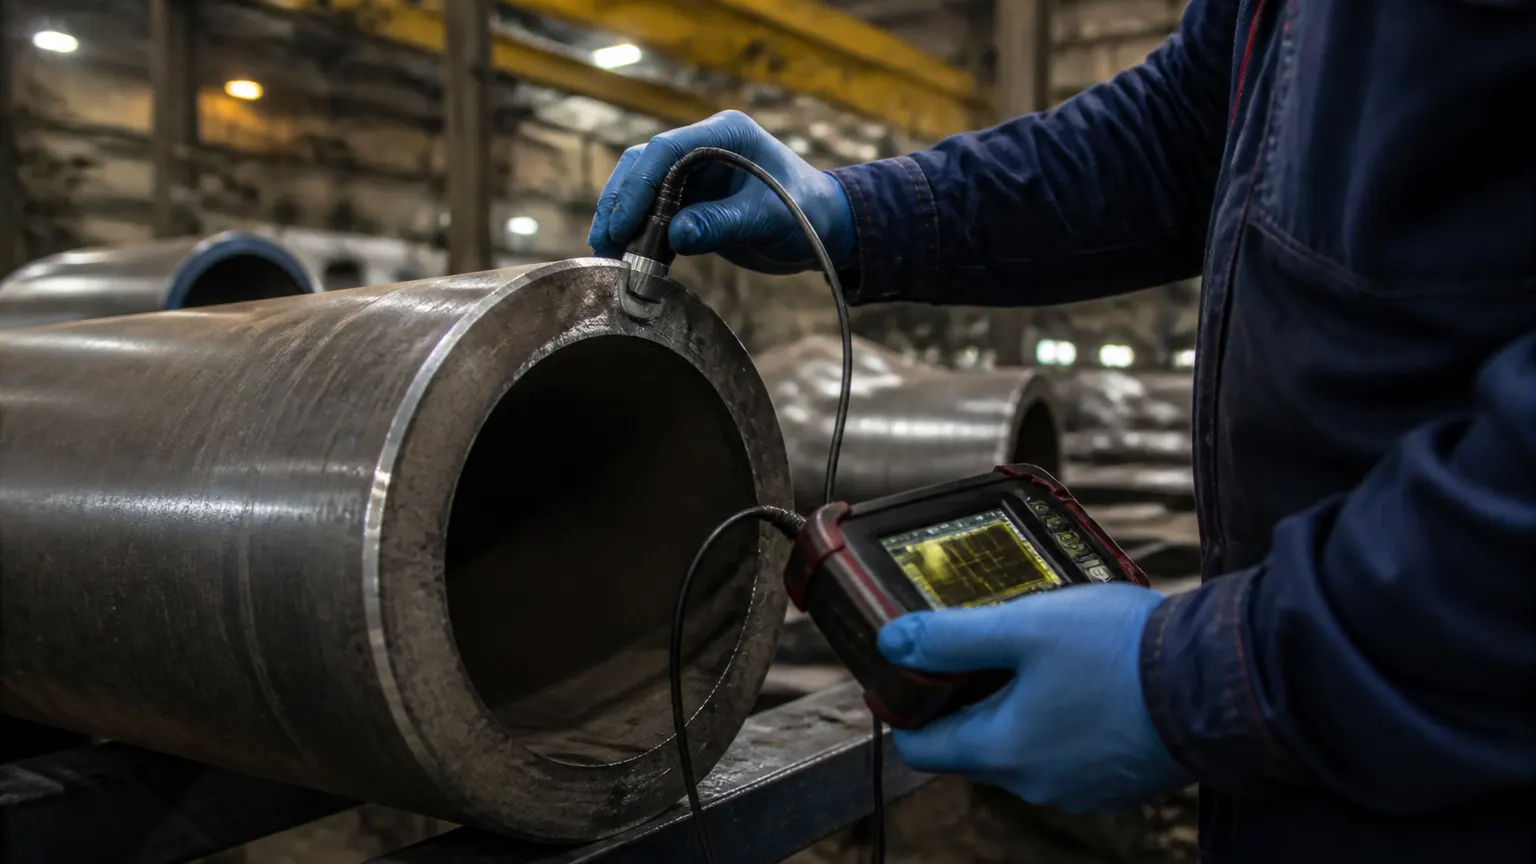
РК труб, отводов и толстостенных изделий: ограничения метода
Коротко о главном
Радиографический контроль (РК) хорошо выявляет трещины, непровары, несплавления, поры и включения в сварных соединениях труб и отводов, но у метода есть чёткие технические границы. Он хуже обнаруживает несплошности с малым раскрытием и с ориентацией плоскости раскрытия, не совпадающей с направлением просвечивания. Для классического контроля нужен двусторонний доступ к шву, а для толстостенных изделий важен точный выбор источника и энергии излучения под суммарную толщину материала. При контроле малых диаметров часто применяют просвечивание через две стенки, а иногда эллиптическую схему — но она допустима только для труб с ограниченным диаметром и толщиной стенки. Сама радиограмма не содержит норм приёмки: допустимость выявленных индикаций определяется по отдельному нормативному документу.
Что радиографический контроль выявляет в трубах и отводах
Радиографический контроль трубопроводов применяют для выявления в сварных соединениях трещин, непроваров, несплавлений, пор, металлических и неметаллических включений, а также подрезов и прожогов, которые не видны при внешнем осмотре. Это одна из причин, почему метод остаётся базовым при контроле кольцевых и продольных швов труб, отводов, тройников и других фасонных изделий: он даёт объективный снимок внутренней структуры сварного соединения, а не только визуальную оценку поверхности.
При этом важно понимать: РК показывает проекцию дефекта на плоскость снимка, а не его точный объём и форму в пространстве. Интерпретация радиограммы требует квалификации специалиста и знания технологии сварки конкретного изделия. Поэтому расшифровку снимков сложных сварных соединений труб выполняют вместе с анализом технологической карты просвечивания, где заранее прописаны схема съёмки, тип источника и параметры экспозиции.
Что даёт РК на практике
- объективный документ (снимок) для последующего архивного хранения и повторного анализа;
- контроль протяжённых участков шва за одну экспозицию;
- выявление объёмных дефектов (пор, включений) с высокой достоверностью.
Какие дефекты РК видит хуже других методов
Ограничения метода описаны в нормативной базе достаточно конкретно. При радиографическом контроле не гарантируется выявление несплошностей, размер которых в направлении просвечивания меньше удвоенной чувствительности контроля. Чем тоньше дефект вдоль оси пучка излучения, тем выше риск, что он останется незамеченным, даже если контроль формально выполнен по всем правилам.
Особенно чувствительна к этому ограничению группа плоскостных дефектов — непроваров, несплавлений и трещин. Их выявляемость зависит от раскрытия и от того, совпадает ли плоскость раскрытия с направлением просвечивания. Если трещина ориентирована почти параллельно пучку излучения, она может быть не видна на снимке вовсе, независимо от реальной протяжённости. Поэтому многие производственные регламенты требуют комбинировать РК с ультразвуковым контролем: у него другой физический принцип обнаружения, и он лучше справляется с выявлением плоскостных дефектов, ориентированных под неудобным для просвечивания углом.
В унифицированной методике контроля указаны конкретные пороговые значения минимального раскрытия непровара, несплавления или трещины: для радиационной толщины до 40 мм включительно это 0,1 мм, а для толщины свыше 40 до 100 мм включительно — 0,2 мм. Эти цифры показывают, что с увеличением толщины материала чувствительность метода к тонким плоскостным дефектам объективно снижается, и это нужно учитывать при планировании контроля толстостенных труб и отводов.
Ограничения по доступу: односторонний и двусторонний контроль
Одно из самых практических ограничений РК — требование к доступу. Классический радиографический контроль выполняют только при наличии двухстороннего доступа к контролируемому сварному соединению или наплавленному покрытию. Источник излучения и детектор (плёнку или цифровой приёмник) нужно разместить по разные стороны шва, что не всегда возможно на реальном объекте.
На практике двусторонний доступ бывает затруднён при контроле:
- сварных соединений трубопроводов малого диаметра, где внутрь трубы физически невозможно установить кассету с плёнкой;
- узлов с плотной обвязкой, когда рядом расположено другое оборудование или конструкции;
- отводов и тройников сложной геометрии, где часть шва экранирована стенками самого изделия.
При контроле швов сварных соединений сложной формы рекомендуется составлять технологическую карту, которая учитывает конкретную геометрию изделия и параметры просвечивания. Такой документ фиксирует схему укладки плёнки, расположение источника, число снимков и зоны перекрытия, чтобы минимизировать риск пропуска участка шва из-за геометрических ограничений. Подробнее о том, как проходит рентгенографический контроль и что показывает снимок, — в материале про радиографический контроль сварных швов.
Особенности контроля толстостенных изделий и выбор источника излучения
Для толстостенных труб, отводов и других изделий методика контроля должна учитывать суммарную толщину материала в направлении пучка излучения, а не номинальную толщину стенки. От этого параметра зависит выбор источника или энергии излучения: у каждого источника есть допустимый диапазон проникаемой толщины, и выход за его пределы снижает информативность снимка.
Здесь есть два противоположных риска.
Риск слишком высокого напряжения
Избыточно высокое напряжение рентгеновской трубки приводит к потере чувствительности обнаружения дефектов. Снимок формально получается, но контраст между дефектом и основным металлом становится слишком слабым, чтобы мелкие несплошности можно было надёжно распознать.
Риск неподходящего гамма-источника на тонком металле
Обратная ситуация возникает при контроле сравнительно тонких изделий гамма-источниками. На небольшой толщине гамма-излучение источников Se-75, Ir-192 и Co-60 даёт радиограммы с худшей чувствительностью выявления дефектов по сравнению с рентгеновским излучением при подходящих параметрах. Выбор между рентгеновской и гамма-дефектоскопией — не вопрос удобства, а прямое следствие толщины и геометрии контролируемого изделия.
Для толстостенных изделий действующие технические документы приводят таблицы допустимых диапазонов проникаемой толщины для разных гамма-источников и рентгеновского оборудования. На практике это означает, что перед началом контроля лаборатория должна заранее рассчитать суммарную толщину по трассе пучка (включая, например, две стенки трубы при контроле без вырезки катушки) и подобрать источник, способный дать читаемый снимок именно на этой толщине.
Контроль через две стенки и эллиптическая схема для малых диаметров
Для труб малого диаметра, где невозможно поместить источник или детектор внутрь трубы, применяют просвечивание через две стенки. При таком контроле допустимая величина дефектов определяется по толщине одной стенки, а чувствительность контроля рассчитывается по суммарной толщине обеих стенок. Это различие иногда упускают при поверхностной оценке результатов: критерии приёмки дефекта и требования к чувствительности снимка опираются на разные величины толщины.
Для контроля кольцевых швов трубопроводов диаметром до 100 мм допускается устанавливать канавочные эталоны чувствительности вдоль оси трубы, что упрощает процедуру контроля малых диаметров и позволяет корректно оценивать чувствительность снимка без разрезки образца.
Отдельный частный случай — эллиптическая техника контроля с получением двойного изображения стенки. Эта схема предназначена только для труб с наружным диаметром не более 100 мм, толщиной стенки не более 8 мм и шириной шва не более четверти диаметра трубы. За пределами этих параметров эллиптическая схема не применяется, и лаборатория переходит на другую технику просвечивания — это ограничение важно учитывать на этапе планирования контроля, а не постфактум, когда снимки уже получены и не соответствуют требованиям по геометрии.
Что радиограмма не решает сама по себе
Важный момент, который часто упускают заказчики контроля: сама методика проведения радиографии не устанавливает уровни приёмки для выявленных на снимках индикаций. Радиограмма фиксирует наличие и геометрию дефекта, но вопрос о том, допустим ли этот дефект для конкретного трубопровода, решается по отдельному нормативному документу с критериями приёмки, применимому к данной отрасли, классу трубопровода и условиям эксплуатации.
Это разделение принципиально: одна и та же индикация на снимке может быть браковочным признаком для трубопровода высокого давления и допустимым дефектом для менее нагруженной конструкции. Поэтому итоговое заключение о пригодности сварного соединения формируется на основе снимка и применимых норм приёмки совместно, а не по одной лишь радиограмме.
Радиографический контроль связан с работой источников ионизирующего излучения, и воздействие рентгеновского или гамма-излучения на организм может быть опасным для здоровья. Поэтому проведение РК на объекте требует организации зоны безопасности, средств индивидуальной защиты для персонала и посторонних лиц, а также соблюдения регламентов радиационной безопасности — это дополнительное организационное ограничение метода, которое нужно закладывать в график работ на площадке.
Как компенсировать ограничения РК: комплексный контроль
У радиографического контроля есть объективные слепые зоны — плохо ориентированные плоскостные дефекты, ограничения по доступу, зависимость чувствительности от толщины. Поэтому на практике его часто дополняют другими методами неразрушающего контроля. Ультразвуковой контроль лучше выявляет плоскостные несплошности независимо от их ориентации относительно направления зондирующего луча, что делает его логичным дополнением к РК на сложных узлах трубопроводов. Подробнее о принципе работы, возможностях и границах применимости этого метода — в материале про ультразвуковой контроль сварных швов.
Для поверхностных и подповерхностных дефектов, которые сложно интерпретировать по радиограмме, применяют капиллярный и магнитопорошковый контроль, а визуально-измерительный контроль остаётся первым и обязательным этапом перед любым другим методом. Комбинация методов позволяет закрыть основные ограничения каждого отдельного способа контроля и получить более полную картину состояния сварного соединения трубы, отвода или другого толстостенного изделия.
Если перед вами стоит задача контроля труб, отводов или толстостенных сварных конструкций и нужно заранее понять, какая схема просвечивания и какой источник излучения подойдут именно для вашего изделия, разумно обсудить проект с ведущим специалистом лаборатории до начала работ на площадке — это помогает избежать ситуации, когда контроль уже проведён, а снимки не отвечают требованиям по геометрии или чувствительности. Лаборатория проводит радиографический контроль трубопроводов в Санкт-Петербурге и Ленинградской области с выездом на объект заказчика. Подробное описание услуги радиографического контроля и условий его проведения — на странице услуги.
FAQ
Какие дефекты в трубах и сварных швах радиографический контроль выявляет хуже всего?
Хуже всего РК выявляет несплошности с малым раскрытием, размер которых в направлении просвечивания меньше удвоенной чувствительности контроля, а также непровары, несплавления и трещины, если их раскрытие ниже пороговых значений или плоскость раскрытия не совпадает с направлением просвечивания. Для толщины до 40 мм минимальное раскрытие таких дефектов составляет около 0,1 мм, а для толщины от 40 до 100 мм — около 0,2 мм.
Можно ли выполнить радиографический контроль трубы или отвода при доступе только с одной стороны?
Классическая методика РК требует двухстороннего доступа к контролируемому сварному соединению, поскольку источник излучения и детектор должны находиться по разные стороны шва. При ограниченном доступе, характерном для труб малого диаметра, применяют специальные схемы просвечивания через две стенки или, при выполнении определённых геометрических условий, эллиптическую технику с двойным изображением.
Какие ограничения возникают при контроле толстостенных изделий и как выбирают источник излучения?
Для толстостенных изделий важно учитывать суммарную толщину материала в направлении пучка излучения и подбирать источник или энергию излучения под допустимый диапазон проникаемой толщины. Избыточно высокое напряжение рентгеновской трубки снижает чувствительность обнаружения дефектов, а на тонком металле гамма-источники дают худшую чувствительность по сравнению с рентгеновским излучением при подходящих параметрах.
Почему для малых диаметров применяют контроль через две стенки и когда допустима эллиптическая схема?
Контроль через две стенки применяют, когда невозможно разместить источник или детектор внутри трубы малого диаметра; при этом допустимая величина дефектов определяется по толщине одной стенки, а чувствительность контроля — по суммарной толщине обеих стенок. Эллиптическая техника с двойным изображением допустима только для труб с наружным диаметром не более 100 мм, толщиной стенки не более 8 мм и шириной шва не более четверти диаметра.
Устанавливает ли радиограмма сама по себе допустимость обнаруженного дефекта?
Нет, методика проведения радиографического контроля не устанавливает уровни приёмки для индикаций, найденных на снимках. Радиограмма фиксирует наличие и характеристики дефекта, а решение о его допустимости принимается по отдельному нормативному документу с критериями приёмки, применимому к конкретному типу трубопровода и условиям эксплуатации.