

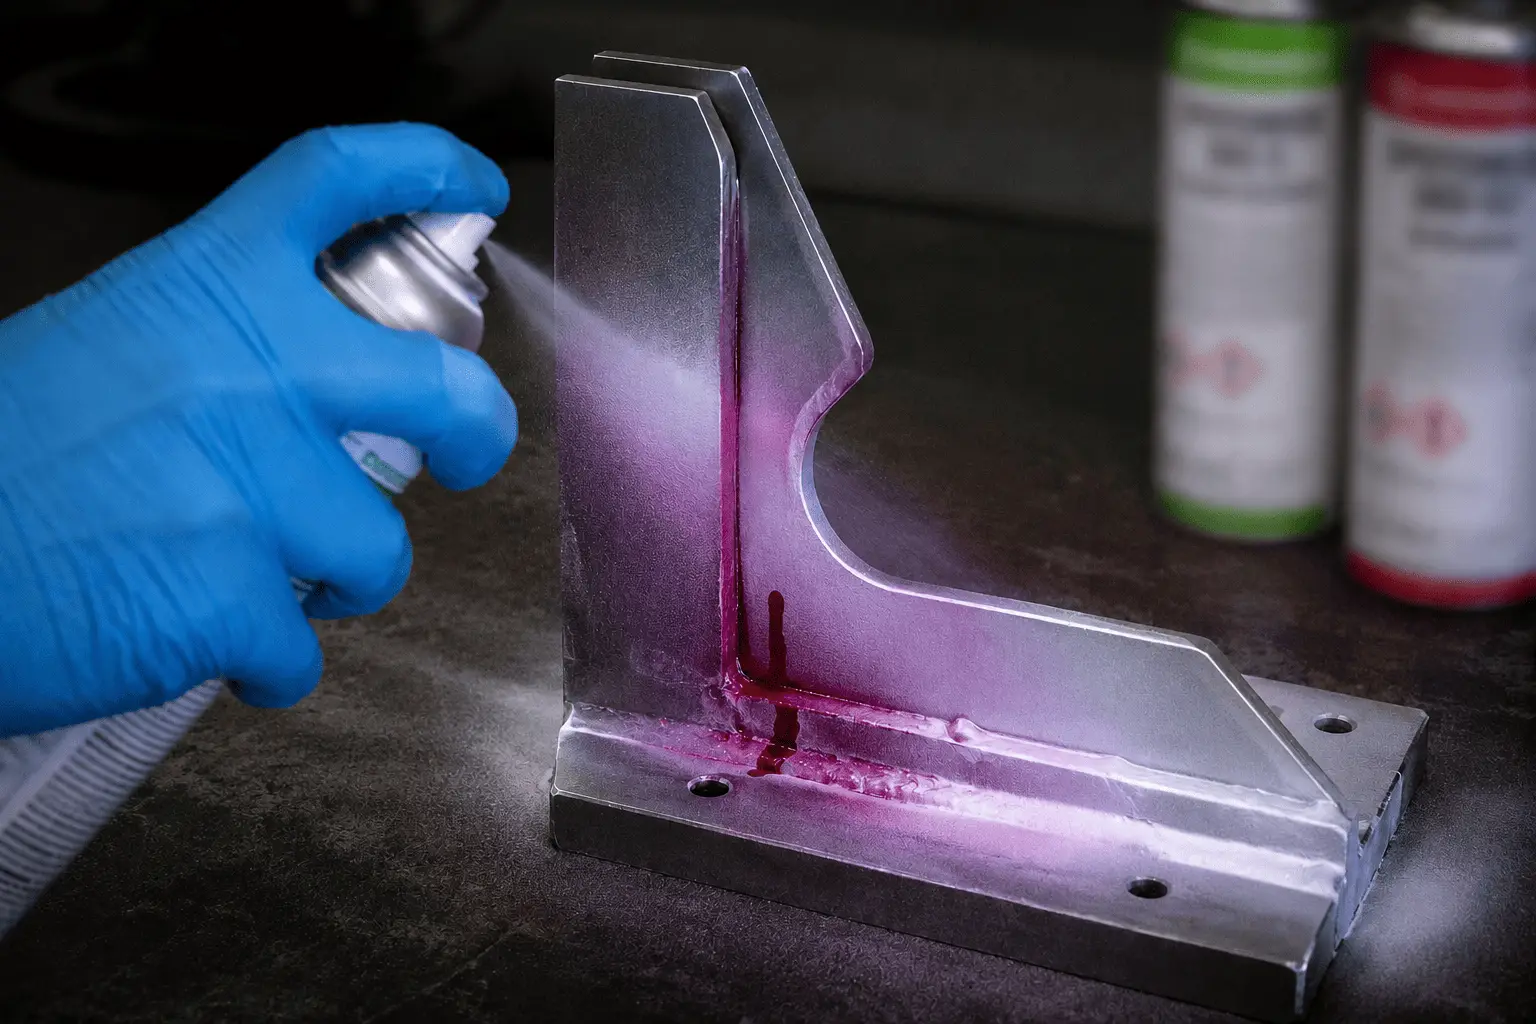
Капиллярный контроль (цветная дефектоскопия): как выявляют невидимые трещины в металле
Капиллярный контроль (КК), также известный как цветная дефектоскопия или пенетрантная дефектоскопия (от англ. penetrant testing, PT), — метод неразрушающего контроля, который позволяет обнаружить поверхностные дефекты металла, невидимые невооружённым глазом или скрытые под слоем окалины. Метод входит в число базовых способов НК наряду с визуально-измерительным, ультразвуковым, магнитопорошковым и радиографическим контролем и востребован там, где важно выявить микротрещины на ранней стадии — в сварных конструкциях, трубопроводах, деталях авиационной, энергетической и химической техники.
Немного истории метода
Простейшая форма капиллярного контроля появилась ещё в начале XX века на железнодорожном транспорте: детали окунали в керосин, вытирали насухо, а затем посыпали мелом — керосин, впитавшийся в трещины, проступал на белом фоне тёмным пятном. Этот «керосиновый метод» и сегодня применяется как упрощённый полевой вариант контроля, хотя современные пенетранты обладают несравнимо более высокой чувствительностью, стабильностью и контрастностью индикаторного следа за счёт специально подобранных красителей, люминофоров и поверхностно-активных веществ.
Принцип метода
В основе капиллярного контроля лежит явление капиллярности: жидкость с низким поверхностным натяжением проникает в мельчайшие несплошности материала — трещины, поры, непровары — под действием капиллярных сил, а не гидростатического давления. Чем меньше раскрытие дефекта, тем сильнее капиллярный эффект затягивает в него жидкость. После заполнения дефекта индикаторным пенетрантом излишки состава удаляют с поверхности, а затем наносят проявитель — тонкодисперсный порошок или суспензию, — который вытягивает пенетрант обратно наружу за счёт обратного капиллярного эффекта, формируя чёткий цветной или люминесцентный след, кратно превышающий реальный размер дефекта. Именно это визуальное «увеличение» и делает метод настолько эффективным при поиске микроскопических несплошностей.
Виды и типы пенетрантов
Выбор индикаторной жидкости напрямую влияет на чувствительность и трудоёмкость контроля. Пенетранты различают по двум основным признакам.
По способу удаления излишков с поверхности:
- Водосмываемые — содержат эмульгатор непосредственно в составе, поэтому смываются обычной водой. Наиболее технологичны для контроля больших площадей, но обладают несколько меньшей чувствительностью из-за риска вымывания пенетранта из мелких дефектов.
- Постэмульгируемые (маслосмываемые) — не содержат эмульгатор в самой жидкости, его наносят отдельным этапом перед смывкой. Такая двухступенчатая схема снижает риск преждевременного вымывания состава из дефектов и обеспечивает более высокую чувствительность.
- Удаляемые органическим растворителем — излишки стирают тампоном, смоченным в растворителе. Такой вариант удобен для локального контроля отдельных участков и ремонтных работ, где нет возможности использовать воду.
По типу индикации дефекта:
- Цветной (ахроматический) метод — индикаторный след виден при дневном или искусственном белом свете, обычно ярко-красного цвета на белом фоне проявителя.
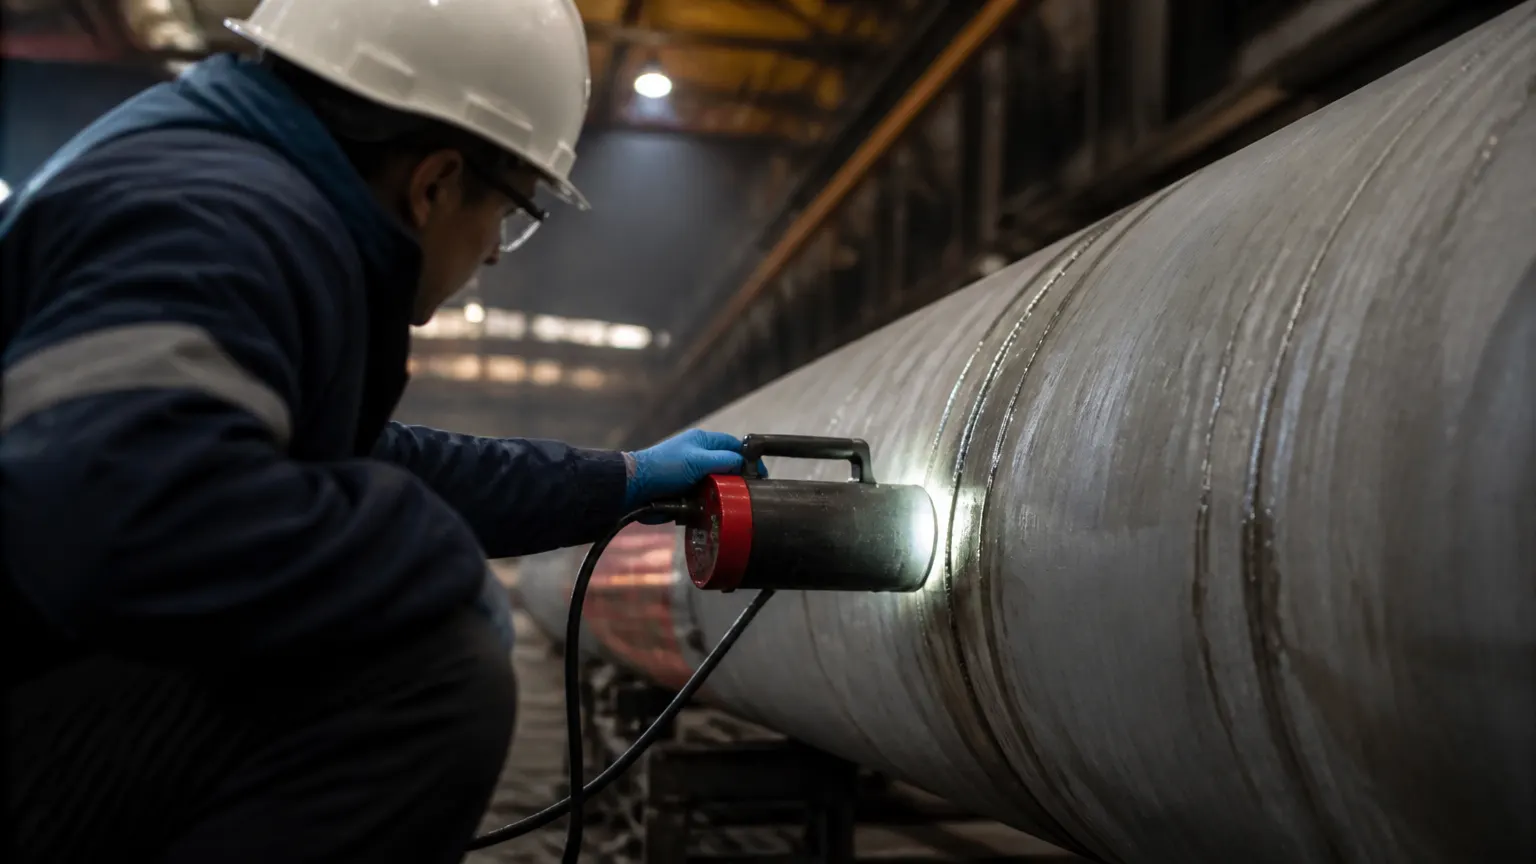
- Люминесцентный метод — индикаторный след светится жёлто-зелёным цветом в лучах ультрафиолетового излучения, что повышает контрастность и чувствительность контроля.
Этапы проведения капиллярного контроля
- Предварительный осмотр и подготовка поверхности. Участок очищают от загрязнений, ржавчины, окалины, масла, шлака после сварки и старого лакокрасочного покрытия, поскольку любой посторонний слой блокирует капиллярное проникновение и искажает результат. При необходимости выполняют механическую зачистку, обезжиривание растворителем и последующую сушку поверхности.
- Нанесение пенетранта. Индикаторную жидкость наносят распылением из аэрозольного баллона, кистью или погружением и выдерживают заданное время — обычно от 5 до 30 минут в зависимости от типа состава, температуры поверхности и предполагаемого размера дефектов. Чем мельче ожидаемые несплошности, тем дольше выдержка.
- Удаление излишков пенетранта. Поверхность очищают водой, растворителем или специальным очистителем так, чтобы состав остался только внутри дефектов, а с ровной поверхности был полностью удалён — избыточное трение на этом этапе может «вымыть» пенетрант даже из реальных трещин и привести к пропуску дефекта.
- Сушка поверхности. Перед нанесением проявителя поверхность просушивают естественным путём или тёплым воздухом, чтобы исключить размывание индикаторного следа влагой.
- Нанесение проявителя. Тонкий равномерный слой проявляющего состава — сухого порошка, водной суспензии или быстросохнущей суспензии на основе растворителя — вытягивает пенетрант из полости дефекта на поверхность, формируя видимый индикаторный след, размер которого в несколько раз превышает реальное раскрытие дефекта.
- Осмотр и расшифровка. Дефекты фиксируют при дневном свете (цветной метод) или под ультрафиолетовой лампой в затемнённом помещении (люминесцентный метод) в течение нормируемого времени проявления — обычно от 10 до 30 минут. Дефектоскопист классифицирует индикаторные следы по форме (точечные, линейные, протяжённые) и сопоставляет их с нормативными допусками.
- Оформление протокола. Результаты документируют с указанием типа, размера, ориентации и координат выявленных несплошностей, прикладывают схему контролируемого участка и, при необходимости, фотофиксацию индикаторных следов.
Какие дефекты выявляет капиллярный контроль
- поверхностные трещины любого происхождения — усталостные, шлифовочные, термические, коррозионные, закалочные;
- непровары и подрезы сварных швов, выходящие на поверхность;
- поры и свищи, раскрытые на поверхность;
- волосовины и закаты проката;
- межкристаллитную коррозию на начальной стадии, если она вышла на поверхность;
- расслоения металла у кромок и торцов проката.
Важно понимать ключевое ограничение метода: капиллярный контроль обнаруживает только те дефекты, которые имеют выход на поверхность. Внутренние несплошности он не показывает — для этого применяют ультразвуковой или радиографический контроль, которые часто назначают комплексно вместе с КК для получения полной картины состояния металла.
Классы чувствительности по ГОСТ 18442
ГОСТ 18442-80 делит методы капиллярного контроля на четыре класса чувствительности в зависимости от минимальной ширины раскрытия выявляемых дефектов:
- I класс (наивысшая чувствительность) — выявляет дефекты с раскрытием от 0,1 до 1 мкм, применяется для ответственных деталей в авиационной и космической отрасли;
- II класс — раскрытие от 1 до 10 мкм, используется для контроля сварных швов и деталей энергетического оборудования;
- III класс — раскрытие от 10 до 100 мкм, наиболее распространён в общем машиностроении и строительстве;
- IV класс (технологический) — раскрытие от 100 до 500 мкм, применяется для предварительного контроля и в полевых условиях с ограниченными возможностями подготовки поверхности.
Класс чувствительности определяется в проекте производства работ или в технологической документации на объект контроля и напрямую влияет на выбор пенетранта, метода индикации и условий проведения контроля.
Типичные ошибки при проведении контроля
На достоверность результатов капиллярного контроля влияет соблюдение технологии на каждом этапе. Наиболее частые ошибки, приводящие к пропуску дефектов или ложным индикациям:
- недостаточная очистка поверхности от масла, окалины или остатков предыдущего контроля другим пенетрантом;
- слишком короткое время выдержки пенетранта, из-за которого состав не успевает проникнуть в мелкие дефекты;
- избыточное усилие при удалении излишков, вымывающее пенетрант из реальных несплошностей;
- нанесение проявителя слишком толстым слоем, маскирующим слабый индикаторный след;
- контроль при температуре поверхности вне рабочего диапазона пенетранта без соответствующей корректировки времени выдержки;
- недостаточная освещённость или мощность ультрафиолетового облучателя при люминесцентном методе.
Капиллярный контроль в сравнении с другими методами НК
Капиллярный контроль часто сравнивают с магнитопорошковой дефектоскопией (МПД), поскольку оба метода направлены на выявление поверхностных дефектов. Ключевое различие — область применения по материалам: МПД работает только с ферромагнитными сталями и дополнительно выявляет подповерхностные дефекты на глубине до нескольких миллиметров благодаря магнитному полю, тогда как капиллярный контроль применим к любым непористым материалам — включая нержавеющие и жаропрочные стали, алюминиевые и титановые сплавы, — но «видит» исключительно дефекты, открытые на поверхность. По сравнению с визуально-измерительным контролем (ВИК) капиллярный метод на порядки чувствительнее к мельчайшим трещинам, но требует больше времени и расходных материалов. По сравнению с ультразвуковым и радиографическим контролем КК не способен обнаружить внутренние дефекты, зато не требует дорогостоящего оборудования и специальных мер радиационной безопасности.
Где применяется капиллярный контроль
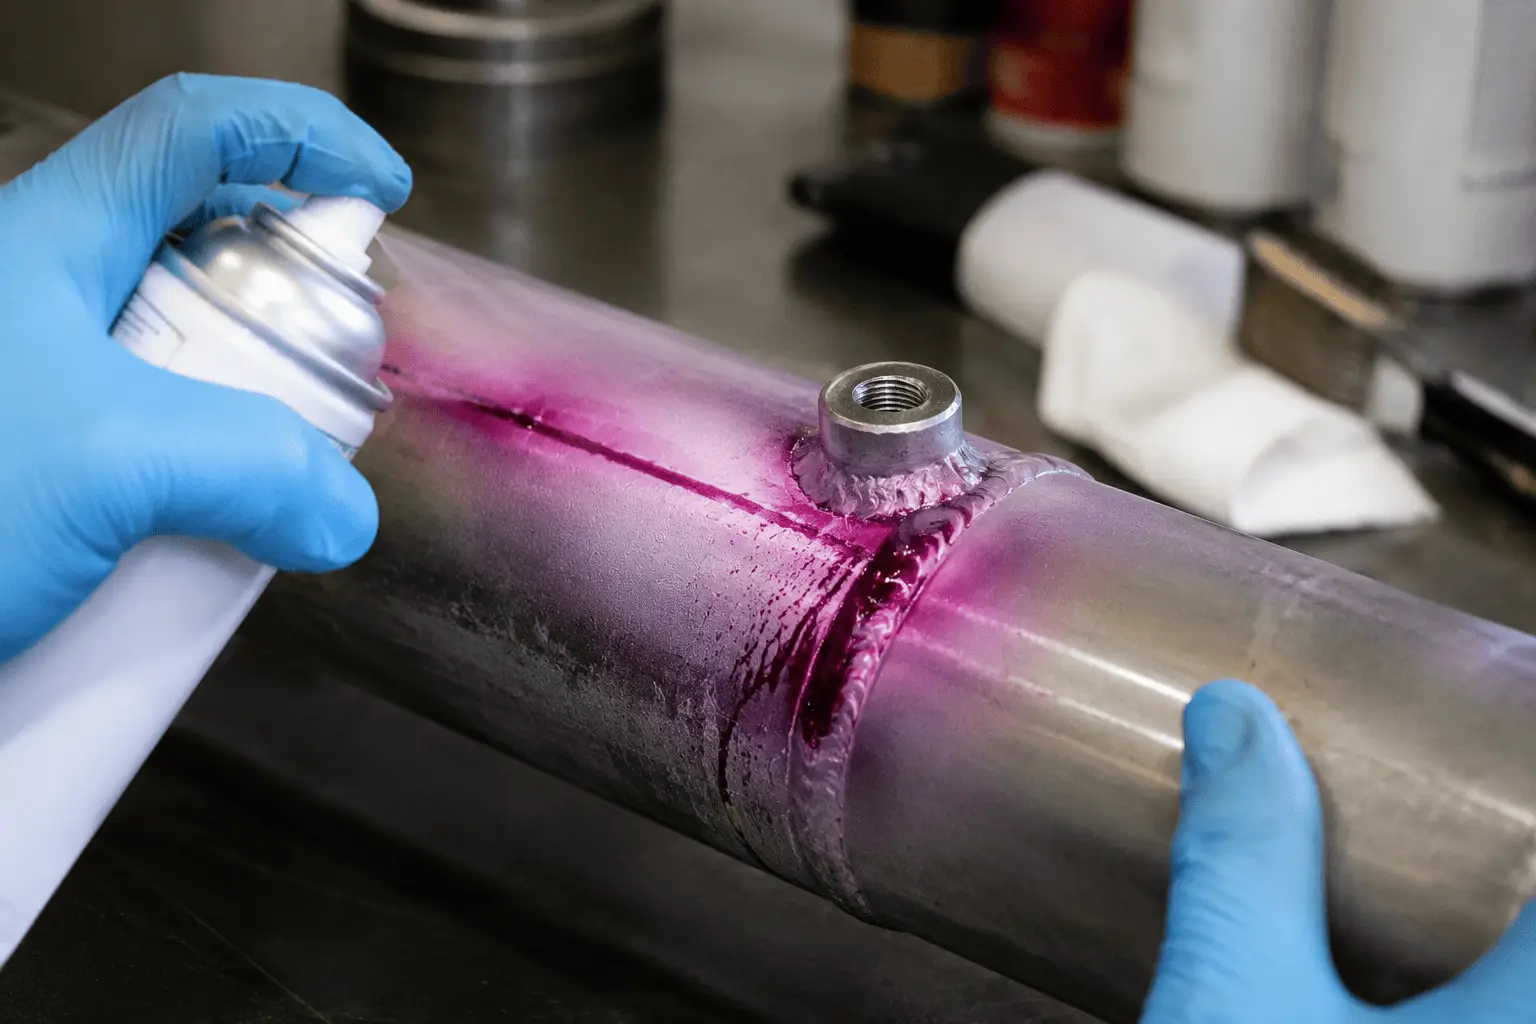
Метод используют для контроля сварных соединений трубопроводов, металлоконструкций и резервуаров, деталей грузоподъёмных механизмов и подъёмных сооружений, элементов котельного и энергетического оборудования, а также нержавеющих сталей, для которых магнитопорошковый контроль неприменим из-за отсутствия ферромагнитных свойств. В авиастроении и энергетическом машиностроении капиллярный контроль используют для проверки лопаток турбин, литых деталей и корпусов насосов. Капиллярный контроль часто назначают как дополнение к визуально-измерительному контролю перед более трудоёмкими методами — ультразвуковым или радиографическим, а также как финишную проверку после механической обработки, шлифовки или ремонтной сварки.
Преимущества и ограничения метода
К преимуществам капиллярного контроля относят простоту и портативность оборудования, возможность применения на объектах сложной формы и в труднодоступных местах, а также применимость практически к любым непористым материалам независимо от их магнитных и электропроводящих свойств. Метод не требует энергоёмкого оборудования и легко реализуется как в лабораторных, так и в полевых условиях. Ограничения метода — высокая чувствительность к состоянию поверхности, необходимость тщательной очистки перед контролем, неспособность выявлять внутренние дефекты и зависимость результата от квалификации и внимательности дефектоскописта на этапе расшифровки индикаторных следов.
Итог
Капиллярный контроль остаётся одним из самых доступных и эффективных способов выявления поверхностных дефектов металла на этапе изготовления и в процессе эксплуатации оборудования. Метод особенно ценен для нержавеющих и цветных металлов, где магнитопорошковая дефектоскопия неприменима, а также для деталей сложной геометрии, недоступных другим методам НК. Для получения объективных и юридически значимых результатов контроль должен выполняться аккредитованной лабораторией с аттестованным персоналом и оформлением протокола установленного образца.
Специалисты лаборатории «Лим Лаб» проводят капиллярный контроль (КК) сварных швов и металлоконструкций в Санкт-Петербурге с выездом на объект. Если нужно подобрать оптимальный метод контроля под конкретную задачу, оставьте заявку на странице контактов — специалист рассчитает стоимость и сроки.