

Радиографический контроль сварных швов: как проходит рентгенографический контроль и что показывает снимок
Радиографический контроль (РК) — метод неразрушающего контроля, при котором сварное соединение просвечивают рентгеновским или гамма-излучением и фиксируют результат на плёнке или цифровом детекторе. Полученный снимок наглядно показывает внутреннюю структуру шва и позволяет обнаружить дефекты, недоступные визуальному осмотру и не всегда однозначно интерпретируемые другими методами. Метод остаётся эталонным способом документирования качества сварных соединений благодаря наглядности и возможности архивного хранения снимков.
Принцип метода
Источник излучения располагают с одной стороны сварного соединения, а приёмник — рентгеновскую плёнку или цифровой детектор — с другой. Проходя через металл, излучение неравномерно поглощается в зависимости от плотности и толщины материала на пути луча: в местах дефектов — пор, включений, непроваров — эффективная толщина металла меньше, поэтому излучение ослабляется слабее и засвечивает плёнку сильнее, оставляя на снимке более тёмный участок по сравнению с однородным металлом. По форме, размеру, контрастности и расположению этих участков дефектоскопист определяет тип, характер и примерные размеры дефекта.
Источники излучения: рентген или гамма
Для радиографического контроля применяют два принципиально разных источника ионизирующего излучения, и выбор между ними определяется условиями объекта и толщиной контролируемого металла.
- Рентгеновские аппараты — генерируют излучение только при включении в электросеть, позволяют плавно регулировать энергию и интенсивность излучения под конкретную толщину металла, что обеспечивает более высокое качество снимка и меньшее время экспозиции. Основной недостаток — необходимость источника питания и, как правило, большие габариты оборудования по сравнению с гамма-дефектоскопами.
- Гамма-дефектоскопы — используют радиоактивный изотоп, чаще всего иридий-192 для толщин металла от 5 до 60 мм или кобальт-60 для больших толщин, вплоть до 200 мм и более. Изотоп излучает постоянно независимо от наличия электропитания, поэтому гамма-дефектоскопы удобны для труднодоступных мест и полевых условий, но требуют более строгого учёта, хранения и транспортировки источника согласно нормам радиационной безопасности, а также имеют ограниченный срок службы источника из-за периода полураспада.
Этапы проведения радиографического контроля
- Подготовка объекта. Поверхность шва очищают от брызг металла, шлака, окалины и загрязнений, которые могут исказить снимок или создать ложные индикации.
- Разметка и установка эталонов чувствительности. На контролируемый участок устанавливают маркировочные знаки, определяющие границы снимка, и эталоны чувствительности — канавочные или проволочные, — по которым впоследствии оценивают качество и информативность снимка.
- Расчёт схемы просвечивания. В зависимости от диаметра трубы или конфигурации шва выбирают схему съёмки: панорамную (источник внутри трубы, снимок получают за одну экспозицию по всему периметру), секторную (источник смещён от центра, съёмка выполняется несколькими экспозициями) или через две стенки, когда излучение проходит через обе стенки трубы.
- Ограждение зоны контроля. Поскольку метод связан с ионизирующим излучением, вокруг участка съёмки организуют зону отчуждения в соответствии с нормами радиационной безопасности, устанавливают предупреждающие знаки и при необходимости выставляют посты.
- Экспонирование. Источник излучения и приёмник располагают по обе стороны шва на рассчитанном фокусном расстоянии, определяют время экспозиции с учётом толщины металла, вида и активности источника, после чего проводят просвечивание.
- Обработка снимка. Плёнку проявляют, фиксируют, промывают и сушат в фотолаборатории с соблюдением температурного и временного режима, либо цифровой снимок считывают со сканера запоминающих пластин или получают напрямую с цифрового детектора.
- Расшифровка и оформление заключения. Специалист оценивает плотность почернения и чувствительность снимка по эталону, анализирует изображение, классифицирует выявленные дефекты, сопоставляет их с нормативными допусками и оформляет протокол с приложением снимков или их электронных копий.
Какие дефекты выявляет радиографический контроль
- поры и скопления пор различной формы;
- шлаковые и вольфрамовые включения;
- непровары корня и кромок шва;
- подрезы и прожоги;
- трещины, если их плоскость раскрытия совпадает с направлением просвечивания;
- несоответствие геометрии шва — избыток или недостаток проплавления, смещение кромок.
Метод особенно эффективен для выявления объёмных дефектов — пор и включений, поскольку они дают чёткий контраст на снимке независимо от ориентации в металле. Плоскостные дефекты, такие как трещины и непровары, распознаются хуже, если их плоскость перпендикулярна направлению излучения — в этом случае РК целесообразно дополнять ультразвуковым контролем, который лучше «видит» именно плоскостные несплошности.
Классификация дефектов и плотность почернения снимка по ГОСТ 7512
Порядок проведения радиографического контроля сварных соединений металлов регламентирует ГОСТ 7512. Стандарт устанавливает схемы просвечивания, требования к фокусному расстоянию, минимальной чувствительности снимка и допустимой оптической плотности почернения плёнки — как правило, в диапазоне от 1,5 до 4,0 единиц денситометра, в зависимости от применяемого источника излучения. Слишком низкая плотность делает снимок недостаточно контрастным, а слишком высокая — непригодным для расшифровки на стандартном негатоскопе. Классификацию и предельно допустимые размеры дефектов при этом определяют по нормативной документации на конкретный объект — например, СП, ПНАЭ или отраслевым РД, в зависимости от назначения конструкции.
Радиографический контроль и цифровая радиография
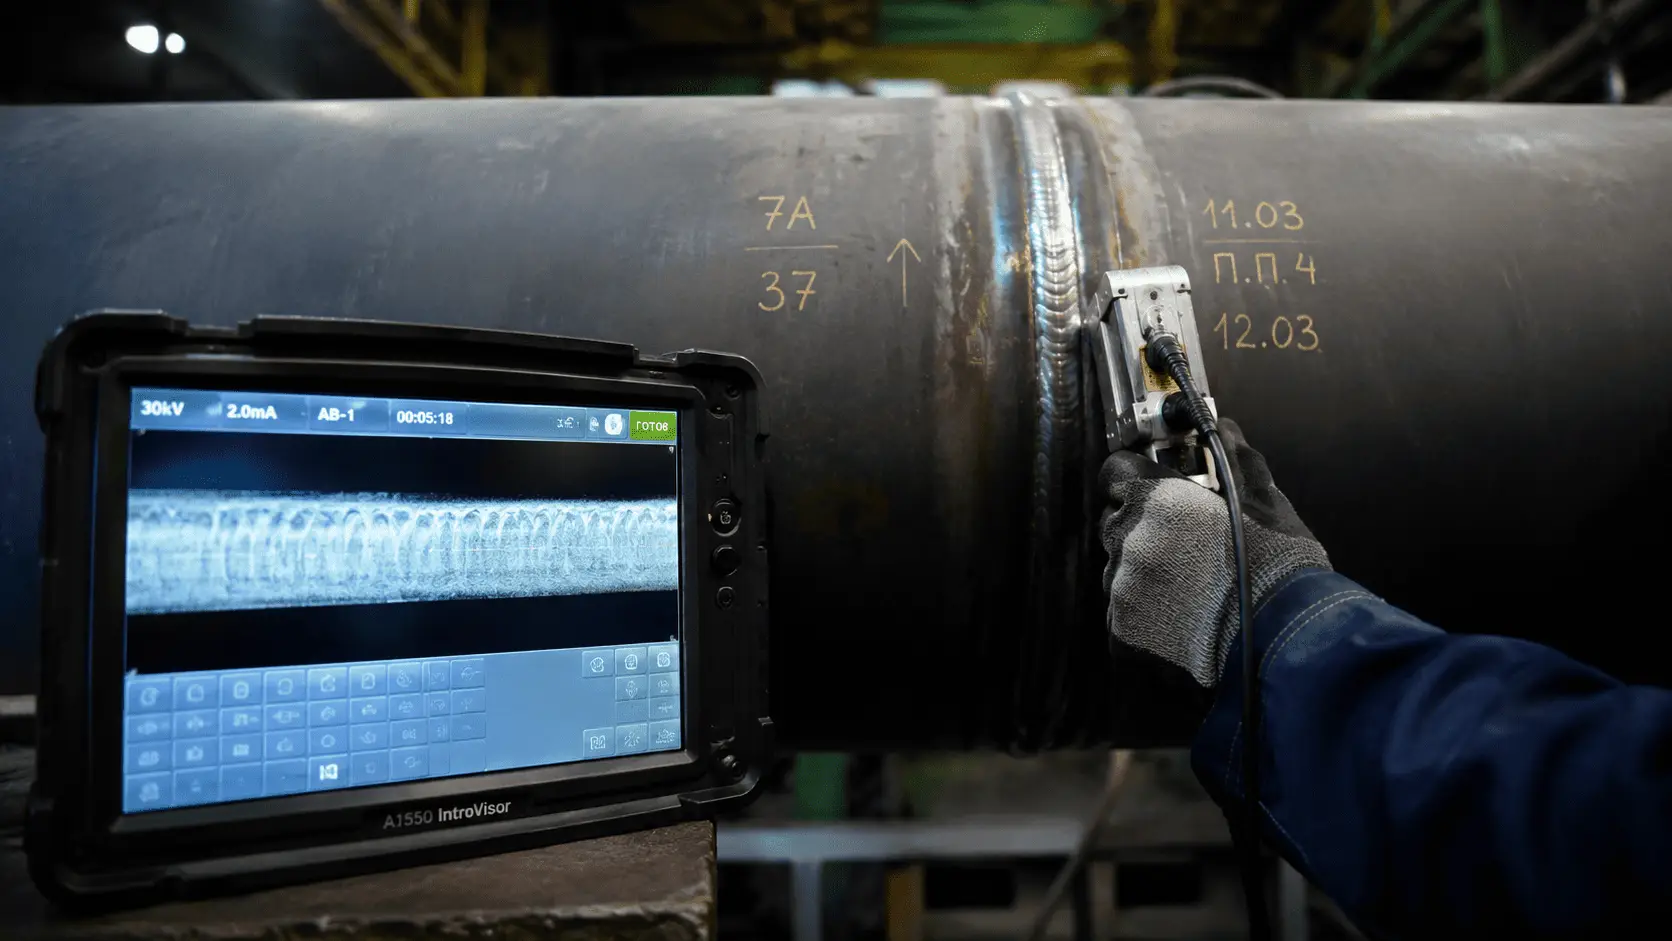
Наряду с классической плёночной радиографией всё шире применяется цифровая радиография — с использованием запоминающих люминофорных пластин (компьютерная радиография) или прямых цифровых детекторов (плоскопанельные детекторы). Такой подход ускоряет получение результата в несколько раз, позволяет программно улучшать контраст и яркость снимка без потери исходных данных, упрощает архивное хранение результатов контроля без затрат на плёнку и химические реактивы, а также облегчает удалённую передачу снимков для повторной расшифровки. При этом плёночная радиография по-прежнему востребована там, где нормативная документация прямо требует именно этот способ фиксации результата.
Радиационная безопасность при проведении РК
Проведение радиографического контроля жёстко регламентировано нормами радиационной безопасности НРБ и ОСПОРБ. Персонал лаборатории проходит специальное обучение и аттестацию, работает с использованием индивидуальных дозиметров, а мощность источника и время экспозиции рассчитываются так, чтобы дозовая нагрузка не превышала установленных пределов. На время съёмки организуется зона отчуждения с контролируемым доступом, а хранение и транспортировка радиоактивных источников осуществляются в специальных контейнерах с учётом в государственных реестрах.
Радиографический контроль в сравнении с ультразвуковым
Оба метода направлены на поиск внутренних дефектов, но дают разную по характеру информацию. Радиографический контроль формирует наглядное изображение внутренней структуры шва, которое можно архивировать и повторно анализировать, и особенно точно выявляет объёмные дефекты — поры, включения, несплошности округлой формы. Ультразвуковой контроль работает быстрее, не требует зоны отчуждения и специальных мер радиационной безопасности, а также точнее определяет глубину залегания дефекта и превосходит РК в выявлении плоскостных дефектов — трещин и непроваров, ориентированных вдоль оси шва. На практике оба метода часто применяют комплексно, особенно на ответственных объектах, чтобы компенсировать ограничения каждого из них.
Когда выбирают радиографический контроль
РК применяют для контроля ответственных сварных соединений трубопроводов, сосудов под давлением, резервуаров и металлоконструкций, где важно получить наглядный документированный снимок внутренней структуры шва. Метод часто указывают в проекте производства работ как обязательный для определённого процента объёма сварных соединений, наряду с ультразвуковым и визуально-измерительным контролем. Радиографический контроль особенно востребован в нефтегазовой отрасли, энергетике и на объектах экспертизы промышленной безопасности, где снимок служит официальным документальным подтверждением качества шва.
Итог
Радиографический контроль остаётся одним из самых информативных методов неразрушающего контроля благодаря наглядности снимка, высокой достоверности при выявлении объёмных дефектов и возможности долгосрочного архивного хранения результатов. При этом метод требует специальных мер радиационной безопасности, организации зоны отчуждения и квалифицированного персонала, поэтому его проведение стоит доверять аккредитованной лаборатории с аттестованными дефектоскопистами и поверенным оборудованием.
Лаборатория «Лим Лаб» выполняет радиографический контроль (РК) сварных соединений в Санкт-Петербурге с оформлением заключений установленного образца. Чтобы подобрать оптимальную схему контроля под ваш объект, оставьте заявку на странице контактов.