

Ультразвуковая толщинометрия в диагностике металлоконструкций и теплоэнергетического оборудования
В статье рассмотрены физические основы ультразвуковой толщинометрии, ее возможности и ограничения. Особое внимание уделено применению метода при обследовании строительных металлоконструкций (включая контроль профильных труб ферм) и диагностике оборудования теплоэнергетики для определения остаточного ресурса. Приведен обзор нормативной базы: ГОСТ Р ИСО 16809-2015, ГОСТ 28702-90, СП 13-102-2003 и отраслевого стандарта СТО 70238424.27.100.005-2008. Даны практические рекомендации по выбору преобразователей и документированию результатов.
Ключевые слова: ультразвуковой толщиномер, неразрушающий контроль, диагностика оборудования, обследование зданий, остаточный ресурс, ГОСТ, СТО.
Введение
Ультразвуковая (УЗ) толщинометрия — метод неразрушающего контроля, позволяющий определить толщину стенки изделия при одностороннем доступе. Основная задача — выявление участков, истонченных коррозией, эрозией или механическими повреждениями. Метод критически важен в строительстве и теплоэнергетике, где от его результатов зависит безопасность эксплуатации зданий и потенциально опасного оборудования.
- Физические основы метода
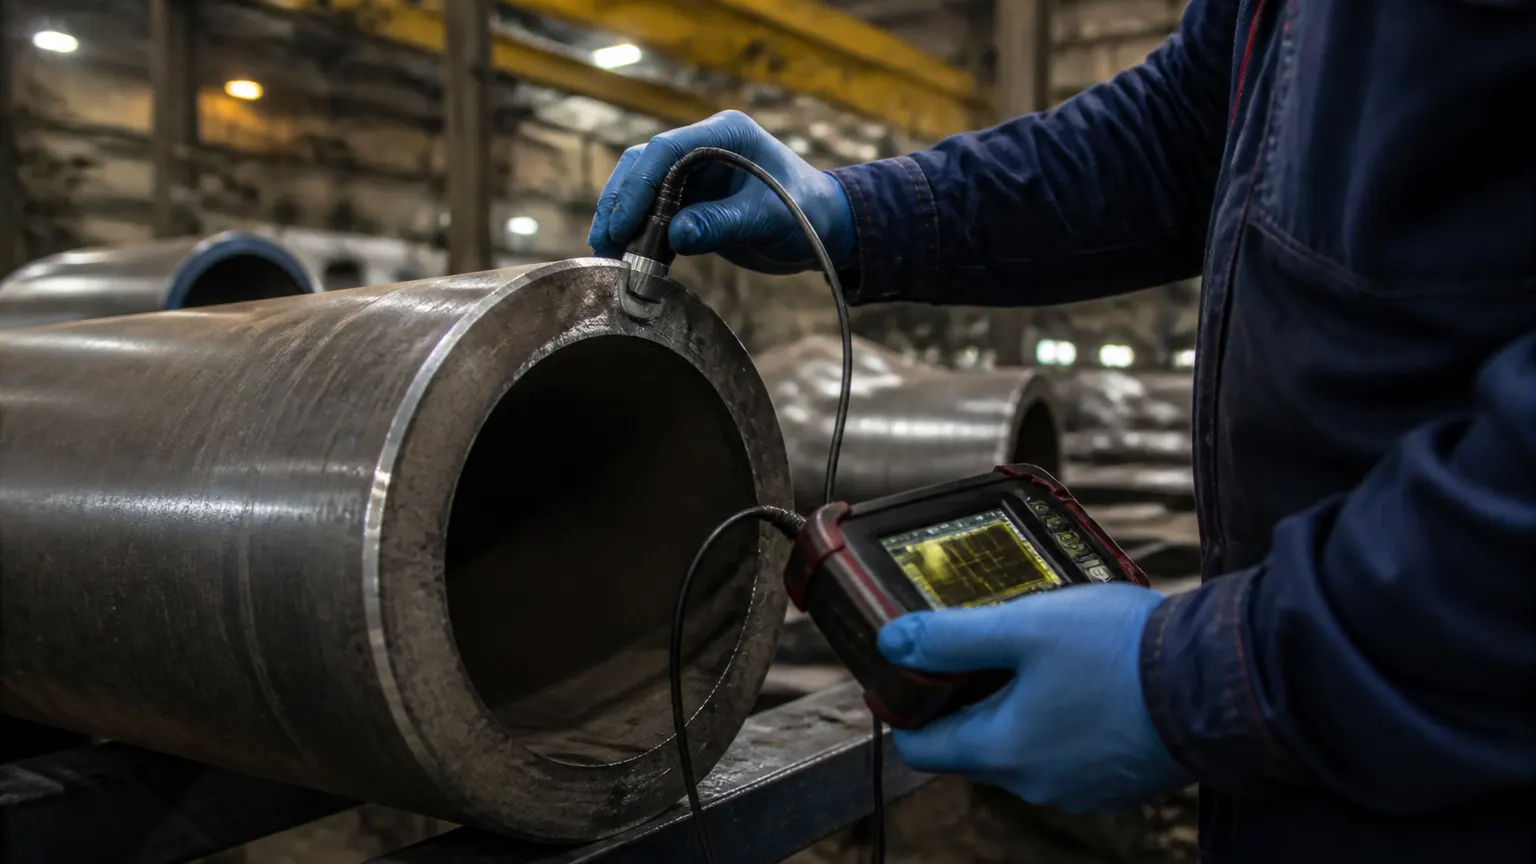
В основе работы УЗ-толщиномера лежит пьезоэлектрический эффект. Пьезопластина датчика преобразует электрический импульс в механическую волну, направляемую в металл, и принимает отраженный сигнал.
Большинство приборов работают по эхо-методу: измеряется время прохождения импульса до противоположной стенки и обратно. Толщина вычисляется по формуле:
H = (V × t) / 2
где V — скорость звука в материале (для стали около 5900 м/с), t — время прохождения сигнала.
Ультразвук отражается от границ сред с разным акустическим сопротивлением. Наибольшее отражение — на границе «металл-воздух», что позволяет четко фиксировать сигнал от задней стенки.
Согласно ГОСТ 28702-90, предел погрешности большинства приборов в диапазоне до 300 мм составляет ±0,1 мм.
- Контроль по окрашенной поверхности
Преимущество метода — возможность измерений по слою краски без его удаления. УЗ-волна проходит через покрытие, если оно имеет хорошее сцепление с металлом. Отражение происходит от внутренней стенки, прибор показывает суммарную толщину «краска+металл».
Для получения истинной толщины металла необходима поправка на толщину покрытия (вычитание или режим компенсации в приборе). Перед измерениями поверхность должна быть очищена от рыхлой ржавчины, грязи и масла.
- Ограничения метода и практические рекомендации
Температура объекта: стандартные датчики рассчитаны на работу до +50°С, для горячих поверхностей (до +400°С) требуются специальные высокотемпературные преобразователи и контактные смазки.
Кривизна и шероховатость: ухудшают акустический контакт. Трубы малого диаметра и грубая окалина требуют зачистки или применения низкочастотных датчиков.
Структура материала: крупнозернистые стали (чугун, аустенитные стали) рассеивают ультразвук, что ограничивает максимальную измеряемую толщину.
Краевой эффект: вблизи краев детали, отверстий и уступов возникают помехи, искажающие результат.
Состояние покрытия: отслаивающаяся краска дает ложный сигнал — измеряется только толщина краски.
Таблица 1. Рекомендуемые типы преобразователей для разных задач
| Объект контроля | Частота | Особенности |
|---|---|---|
| Тонкостенные трубы (до 5 мм) | 5-10 МГц | Высокая точность, малая зона ближнего поля |
| Толстостенные конструкции (свыше 50 мм) | 1-2,5 МГц | Большая проникающая способность |
| Грубые поверхности (чугун, окалина) | 0,5-1 МГц | Меньшее рассеяние сигнала |
| Высокотемпературные объекты | 2-5 МГц (спец.) | Требуются протекторы и термостойкие смазки |
- Применение в строительстве
При обследовании зданий УЗ-толщинометрия применяется для оценки несущей способности металлоконструкций. Согласно СП 13-102-2003, это основное средство контроля толщины в труднодоступных местах.
4.1. Контроль профильных труб и элементов ферм
Метод незаменим при обследовании строительных ферм из профильных труб (квадратного или прямоугольного сечения), где доступ к внутренней полости отсутствует.
Ультразвуковая толщинометрия позволяет решать следующие задачи:
- определение фактической толщины стенки профильной трубы (пояса ферм, раскосы) без вскрытия полости;
- выявление зон локального утонения в нижних поясах ферм, где наиболее вероятно скопление влаги и развитие внутренней коррозии;
- оценка равномерности износа по периметру сечения для расчета остаточной несущей способности сжато-изогнутых элементов.
- Диагностика в теплоэнергетике
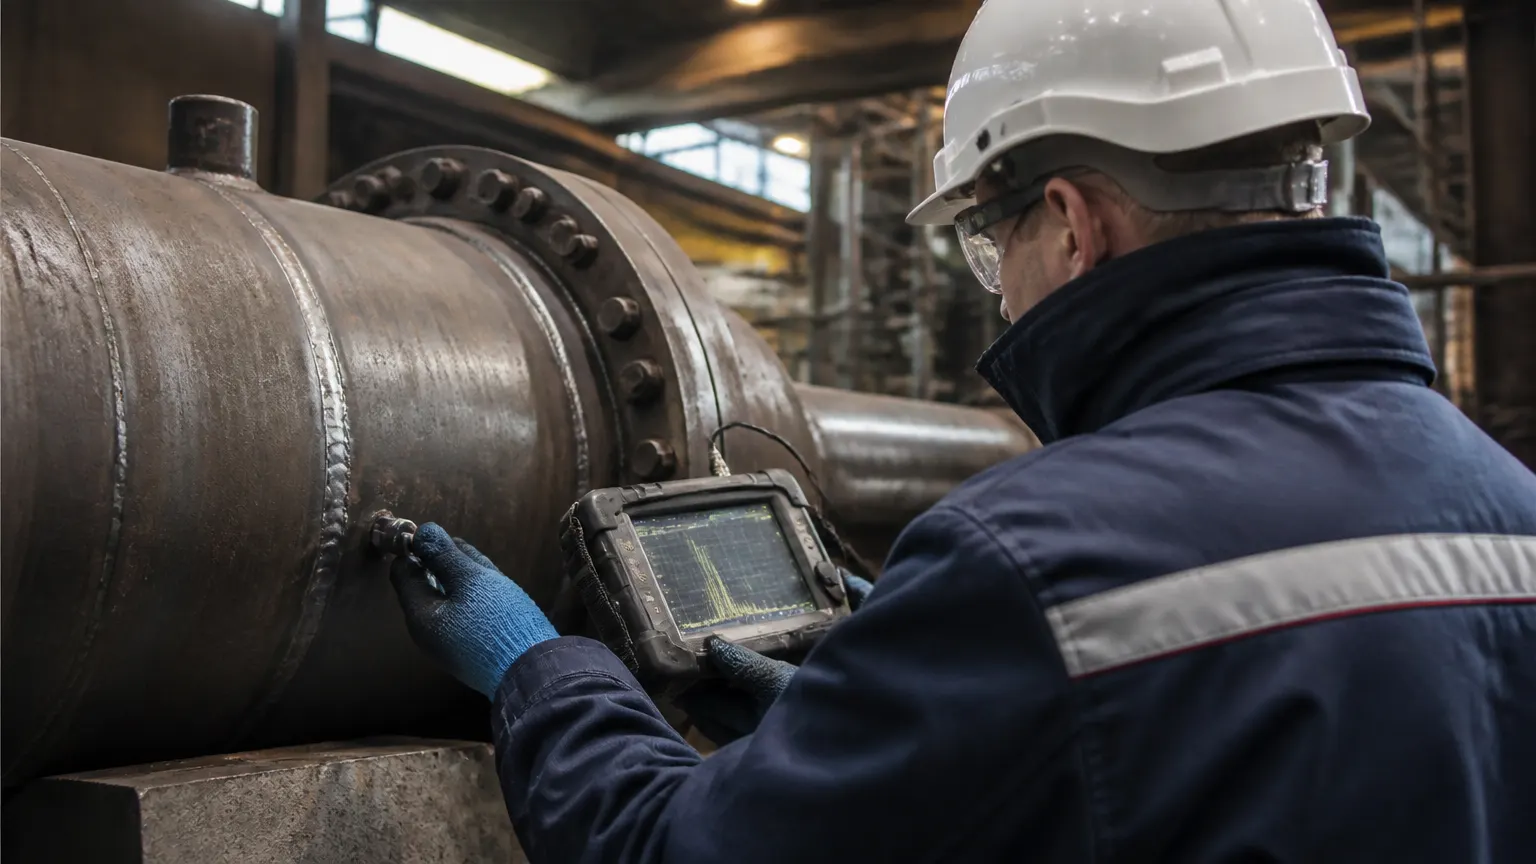
Наиболее ответственная область применения — контроль оборудования, работающего под давлением и при высоких температурах.
5.1. Определение утонения труб
В процессе эксплуатации происходит износ металла вследствие:
- эрозии (механическое истирание потоком пара или воды, особенно на гибах трубопроводов);
- коррозии (химическое разрушение под воздействием теплоносителя);
- ползучести (пластическая деформация при высоких температурах).
УЗ-толщинометрия позволяет количественно оценить эти процессы и отслеживать динамику — скорость коррозии/эрозии.
5.2. Определение остаточного ресурса
Данные толщинометрии являются основой для расчета остаточного ресурса оборудования. Расчет выполняется по формуле:
Тост = (Hфакт — Hбрак) / Vср
где Тост — остаточный ресурс (лет), Hфакт — фактическая толщина стенки (мм), Hбрак — браковочный размер (мм), Vср — средняя скорость коррозии (мм/год), определенная по данным предшествующих замеров.
Этапы расчета:
- Сравнение фактической толщины с браковочными размерами (по заводским нормам или отраслевым стандартам).
- Прогнозирование времени достижения предельной толщины.
- Прочностной расчет для ответственных узлов (барабаны котлов, паропроводы).
Объекты контроля: трубопроводы пара и горячей воды (включая гибы), поверхности нагрева котлов, емкостное оборудование, корпуса запорной арматуры.
- Документирование результатов
Результаты измерений фиксируются в журналах контроля или электронных носителях. По итогам обследования оформляется заключение (протокол) с указанием:
- координат «тонких» мест;
- картограмм распределения толщин;
- сравнения с браковочными размерами;
- рекомендаций по ремонту или замене элементов.
- Нормативная база
7.1. Основные ГОСТы
- ГОСТ Р ИСО 16809-2015 «Контроль неразрушающий. Контроль ультразвуковой. Измерение толщины» — устанавливает методологию измерения толщины ультразвуком.
- ГОСТ 28702-90 «Контроль неразрушающий. Толщиномеры ультразвуковые. Общие технические требования» — определяет технические требования к приборам и их погрешность.
- ГОСТ 8.495-83 «ГСИ. Толщиномеры ультразвуковые контактные. Методы и средства поверки» — регламентирует порядок поверки приборов.
- ГОСТ Р 55042-2012 «Контроль неразрушающий. Определение толщины металлических покрытий акустическим методом. Общие требования» — устанавливает правила измерения толщины защитных покрытий на металле.
- ГОСТ 18353-73 «Контроль неразрушающий. Классификация видов и методов» — определяет место ультразвукового метода в системе НК.
- СП 13-102-2003 (Приложение Б) — рекомендует применение УЗ-толщиномеров при обследовании строительных конструкций.
7.2. Отраслевой стандарт для теплоэнергетики
СТО 70238424.27.100.005-2008 «Основные элементы котлов, турбин и трубопроводов ТЭС. Контроль состояния металла. Нормы и требования» устанавливает требования к контролю металла на тепловых электрических станциях.
Ключевые положения стандарта:
- область применения: оборудование под давлением свыше 0,07 МПа или при температуре свыше 115°С (котлы, трубопроводы, турбины, сосуды);
- этапы контроля: входной, эксплуатационный (периодический), внеочередной, контроль при продлении ресурса;
- нормы браковки: задает минимально допустимые толщины стенок, при которых эксплуатация запрещена;
- зоны контроля: требует выполнения замеров в наиболее напряженных местах (гибы труб, сварные швы);
- комплексный подход: результаты толщинометрии оцениваются вместе с данными металлографии и механических испытаний.
Заключение
Ультразвуковая толщинометрия является ключевым инструментом обеспечения промышленной и строительной безопасности. В строительстве метод незаменим для контроля фактической толщины стенок профильных труб в фермах, где отсутствует прямой доступ к внутренней полости. В теплоэнергетике он служит основой для определения скорости утонения и расчета остаточного ресурса оборудования, работающего под давлением.
Метод регламентируется ГОСТ Р ИСО 16809-2015, а в энергетике — отраслевым стандартом СТО 70238424.27.100.005-2008, устанавливающим нормы браковки. Возможность контроля по краске повышает оперативность диагностики, однако необходимо учитывать ограничения метода: температуру, шероховатость и состояние покрытия. Достоверность результатов обеспечивается соблюдением нормативных требований, правильным выбором методики измерений и тщательным документированием полученных данных.