

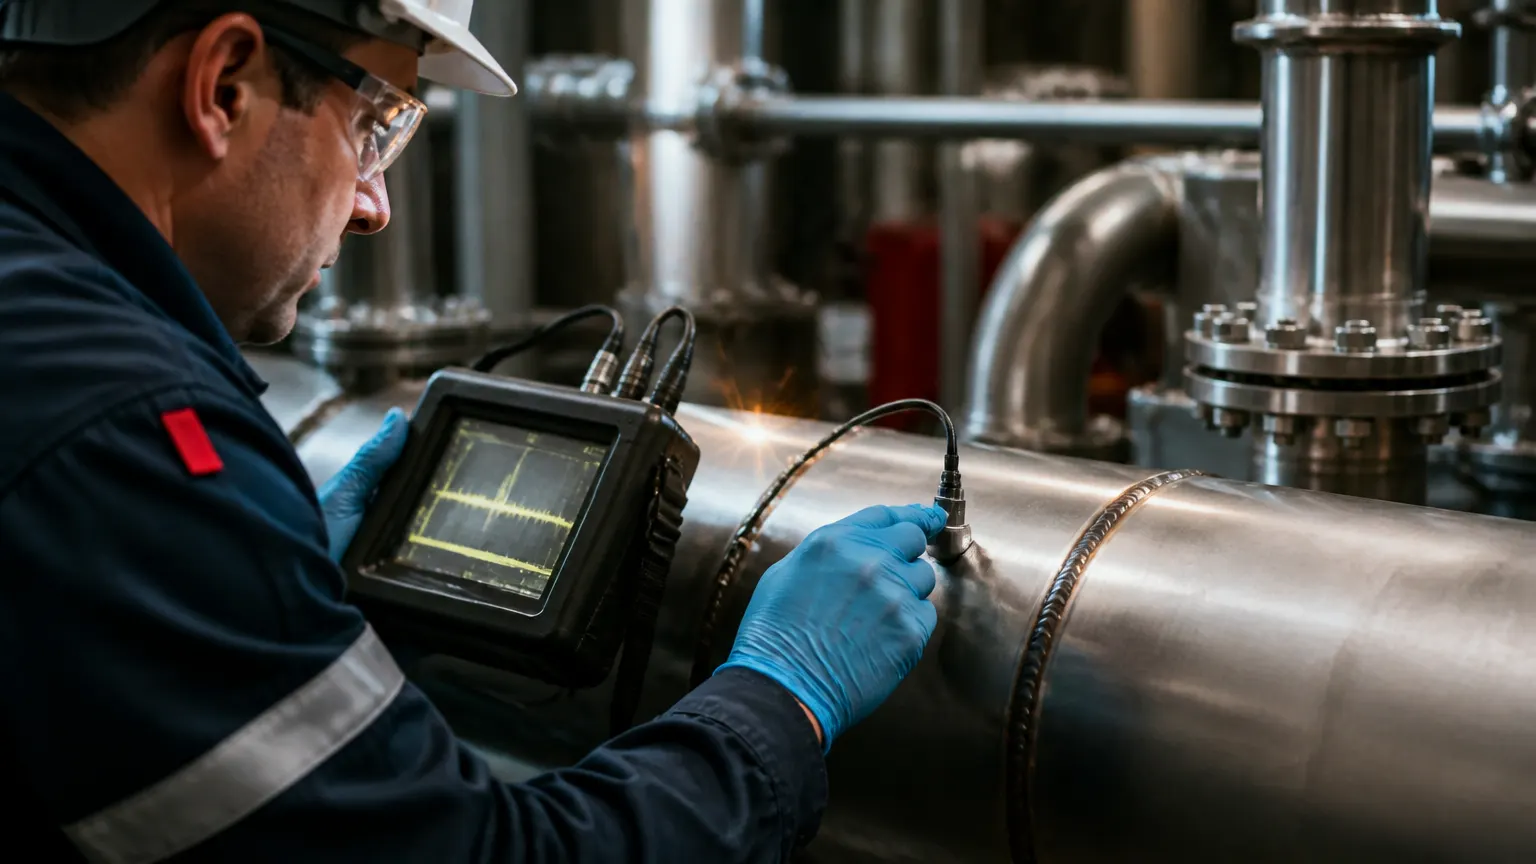
УЗК нержавеющих сталей и аустенитных сплавов: особенности
Коротко о главном
Ультразвуковой контроль нержавеющей стали и аустенитных сварных соединений сложнее, чем контроль углеродистых и низколегированных сталей, из-за крупнозернистой и анизотропной структуры металла шва. Крупные ориентированные зерна вызывают рассеяние, затухание, искажение и разделение ультразвукового пучка, поэтому стандартные методики и преобразователи, применяемые для обычной стали, часто дают неполную или искажённую картину. Для контроля таких соединений разработаны отдельные подходы — в частности, ISO 22825:2017 и ГОСТ Р 50.05.04-2022, — которые регламентируют выбор преобразователей, волн и порядок разработки процедуры контроля с учётом конкретного материала и типа соединения. На практике применяют преобразователи продольных волн, специальные двухэлементные преобразователи и, при выполнении условий стандарта, фазированные решётки. Ниже разбираем, почему аустенитные швы ведут себя иначе с точки зрения акустики, какие стандарты и преобразователи применяются и какие ограничения нужно учитывать при заказе контроля.
Почему УЗК аустенитных нержавеющих сталей сложнее стандартного контроля
Основная причина трудностей — структура металла сварного шва. При затвердевании аустенитного наплавленного металла зерна растут крупными и ориентированными, формируя неоднородную и анизотропную структуру. Именно эта особенность отличает контроль нержавеющих аустенитных сталей от контроля ферритных и перлитных сталей, где структура значительно более однородна.
Анизотропные и гетерогенные характеристики аустенитных швов вместе с крупнозернистой структурой приводят к рассеянию, затуханию, отклонению, разделению и расхождению ультразвукового пучка. Звуковая волна не проходит через металл шва так же предсказуемо, как через мелкозернистую структуру обычной конструкционной стали: она может отклониться от расчётной траектории, разделиться на несколько лучей или значительно ослабнуть на пути к отражателю.
Это напрямую влияет на результат контроля: сигнал от дефекта может оказаться слабее ожидаемого, смещённым по времени прихода или вовсе не зафиксированным при использовании методики, рассчитанной на однородный металл. Поэтому при контроле нержавеющих сталей и аустенитных сплавов нельзя просто перенести стандартную методику УЗК углеродистой стали — она требует адаптации под конкретный материал.
Из-за чего именно возникают искажения
- Крупные, ориентированные зерна металла шва, сформированные при направленной кристаллизации.
- Анизотропия скорости распространения волны в разных направлениях относительно роста зерна.
- Гетерогенность структуры наплавленного и основного металла на границе сплавления.
- Затухание сигнала, зависящее от типа волны и её угла ввода.
Стандарты для контроля нержавеющих и аустенитных сталей
Особенности акустического поведения аустенитных сталей потребовали отдельной нормативной базы. Она описывает, как разрабатывать процедуру контроля, какие преобразователи допустимы и какие условия нужно выполнить, чтобы результат был воспроизводимым.
ISO 22825:2017
Международный стандарт устанавливает подход к разработке процедур ультразвукового контроля сварных соединений из нержавеющих и аустенитных сталей, а также никелевых, дуплексных и разнородных соединений. Он не даёт единой универсальной методики для всех случаев, а описывает, как формировать процедуру под конкретный материал и тип соединения.
ГОСТ Р 50.05.04-2022
Национальный стандарт распространяется на оценку соответствия сварных соединений из сталей аустенитного класса методом ультразвукового контроля при их изготовлении, монтаже и эксплуатации. Согласно этому документу, контроль проводят эхо-импульсным способом с применением поперечных, продольных и головных волн при ручном сканировании. Это принципиально отличается от типовых схем контроля углеродистых сталей, где чаще всего достаточно поперечных волн.
ГОСТ 12503-75
Более ранний стандарт устанавливает общие требования к методам ультразвукового контроля листовой стали, ленты, полосы, прутков, заготовок, поковок и отливок из легированных и высоколегированных сталей и сплавов. Он применим, когда речь идёт о контроле проката и заготовок, а не только сварных соединений.
Автоматизированный контроль и фазированные решётки
Отдельно отмечается, что для крупнозернистых или аустенитных сталей при автоматизированном ультразвуковом контроле с использованием фазированных решёток следует дополнительно применять положения ISO 22825. Это подчёркивает, что даже современное оборудование не снимает необходимости учитывать структуру материала при разработке методики.
Выбор конкретного стандарта и методики контроля зависит от типа изделия — сварное соединение, прокат, поковка или отливка, — толщины металла и категории объекта. Подробнее о принципах работы метода, его возможностях и ограничениях можно почитать в отдельном материале о принципах ультразвукового контроля сварных швов.
Преобразователи, волны и эталонные образцы для аустенитных соединений
Поскольку структура аустенитного металла шва искажает распространение ультразвука, выбор преобразователя и типа волны становится одним из ключевых факторов достоверности контроля.
Продольные волны и коэффициент затухания
При контроле аустенитной стали рекомендуется применять преобразователи продольных волн, поскольку они демонстрируют меньшие значения коэффициента затухания по сравнению с поперечными волнами в этом типе структуры. Это делает их предпочтительными там, где нужно «пробить» крупнозернистый металл шва на большую глубину без критической потери энергии сигнала.
Специальные преобразователи и фазированные решётки
Для контроля аустенитных сварных соединений применяют специальные двухэлементные преобразователи, рассчитанные на преломлённые продольные (компрессионные) волны. Также при выполнении условий, установленных стандартом, допускается использование оборудования с фазированными решётками. Такие решения позволяют более гибко управлять углом ввода и фокусировкой луча, что важно при работе с анизотропной средой, однако их эффективность всегда зависит от конкретной геометрии соединения, толщины металла и настройки прибора — универсального решения «на все случаи» здесь нет.
Поперечные, продольные и головные волны при ручном сканировании
ГОСТ Р 50.05.04-2022 прямо предусматривает применение поперечных, продольных и головных волн при ручном эхо-импульсном сканировании. Комбинация разных типов волн нужна для того, чтобы компенсировать ограничения каждого отдельного метода и повысить вероятность обнаружения дефектов разной ориентации.
Эталонные образцы как основа процедуры
Поскольку аустенитный наплавленный металл влияет на распространение ультразвука, для разработки процедуры контроля необходимо изготовить эталонный (референсный) образец. Процедура контроля аустенитного сварного соединения должна учитывать конкретный материал и конкретное соединение — типовая методика, разработанная для одной марки стали и одного типа шва, не может без проверки переноситься на другой материал или геометрию соединения. Именно поэтому перед началом контроля на объекте лаборатория должна располагать образцом, представляющим реальные характеристики контролируемого металла.
Квалификация персонала и ограничения метода
Сложная акустика аустенитных швов повышает требования не только к оборудованию, но и к специалистам, которые проводят контроль и интерпретируют результаты.
Требования к операторам
Операторы должны быть знакомы с проблемами контроля, характерными именно для тех типов материалов и сварных соединений, которые предстоит проверять, и иметь практический опыт работы с ними. Это требование напрямую связано со спецификой аустенитных сталей: без специальной подготовки и практики на образцах, представляющих реальные материалы, специалист может неверно интерпретировать сигнал, искажённый анизотропией структуры. В лаборатории контроль подобных соединений выполняют специалисты II и III уровня квалификации, что соответствует требованиям стандартов к практическому опыту операторов при работе с аустенитными сварными соединениями.
Ограничения метода
Основные ограничения ультразвукового контроля нержавеющих и аустенитных сталей связаны именно с теми акустическими эффектами, о которых говорилось выше:
- рассеяние сигнала на крупных зернах снижает амплитуду отражённого эхо;
- затухание ограничивает эффективную глубину и толщину контролируемого металла;
- искажение и разделение пучка может смещать координаты отражателя относительно фактического положения дефекта;
- анизотропия требует применения именно тех типов волн и преобразователей, которые подобраны под конкретный материал, а не универсальной настройки прибора.
Эти ограничения не означают, что метод неприменим к аустенитным сталям — они означают, что процедуру контроля нужно разрабатывать под конкретный объект, с эталонным образцом и подготовленным персоналом, а не использовать типовую настройку, рассчитанную на углеродистую сталь.
Как проходит контроль в лаборатории
При заказе ультразвукового контроля нержавеющих сталей и аустенитных сплавов важно заранее уточнить у исполнителя, какой стандарт будет применяться, какие преобразователи планируются и есть ли возможность разработать процедуру под конкретную марку стали и тип соединения. Лаборатория ЛИМ Лаб проводит ультразвуковой контроль сварных соединений и металлопроката, включая нержавеющие и аустенитные стали, на объектах Санкт-Петербурга и Ленинградской области, а также организует выезд специалистов по другим регионам России. По результатам работ оформляются протоколы контроля.
Если на объекте есть подозрение на межкристаллитную коррозию нержавеющей стали, УЗК может дополняться другими методами — подробнее об этом можно прочитать в материале о причинах и методах выявления межкристаллитной коррозии нержавеющей стали. Для оценки состояния конкретного узла или сварного соединения из аустенитной стали специалисты лаборатории подбирают методику под материал, толщину и тип доступа к объекту — вы можете заполнить форму на сайте и получить расчёт стоимости работ, либо обсудить особенности конкретного проекта с ведущим специалистом лаборатории. Ознакомиться с полным перечнем услуг по ультразвуковому контролю можно на отдельной странице сайта.
FAQ
Почему УЗК аустенитной нержавеющей стали сложнее, чем контроль углеродистой стали?
Причина — крупнозернистая и анизотропная структура металла шва, формирующаяся при направленной кристаллизации. Она вызывает рассеяние, затухание, искажение и разделение ультразвукового пучка, из-за чего сигнал от дефекта может быть слабее, смещён по траектории или искажён по сравнению с контролем однородной углеродистой стали.
Какие преобразователи применяют для контроля аустенитных сварных соединений?
Рекомендуется использовать преобразователи продольных волн, так как они показывают меньшие значения коэффициента затухания в аустенитной структуре. Также применяются специальные двухэлементные преобразователи для преломлённых продольных волн и, при выполнении условий стандарта, оборудование с фазированными решётками. При ручном сканировании по ГОСТ Р 50.05.04-2022 используются поперечные, продольные и головные волны.
Зачем при контроле нержавеющих аустенитных швов нужен эталонный образец?
Аустенитный наплавленный металл влияет на распространение ультразвуковой волны, поэтому процедуру контроля нельзя разработать «на бумаге» без проверки на реальном материале. Эталонный образец, представляющий конкретную марку стали и тип соединения, позволяет настроить чувствительность и подтвердить, что методика действительно выявляет отражатели в данном металле.
Какими стандартами регламентируется ультразвуковой контроль нержавеющих и аустенитных сталей?
Основные документы — международный стандарт ISO 22825:2017 для сварных соединений из нержавеющих, аустенитных, никелевых и дуплексных сталей, а также национальный ГОСТ Р 50.05.04-2022 для сталей аустенитного класса. Для проката и заготовок из легированных и высоколегированных сталей применяется ГОСТ 12503-75. При автоматизированном контроле с фазированными решётками для крупнозернистых или аустенитных сталей дополнительно учитываются положения ISO 22825.
Какие требования предъявляются к специалистам, выполняющим УЗК аустенитных соединений?
Оператор должен быть знаком со спецификой контроля именно тех материалов и типов сварных соединений, которые предстоит проверять, и иметь практический опыт работы с ними на представительных образцах. Это связано с тем, что интерпретация сигналов в анизотропной структуре требует отдельной подготовки, отличной от контроля обычной углеродистой стали.