

Визуально-измерительный контроль сварных соединений: требования ГОСТ и чек-лист проверки
Визуально-измерительный контроль сварных соединений (ВИК) — базовый и обязательный этап неразрушающего контроля, с которого начинается оценка качества сварки на большинстве объектов. Несмотря на внешнюю простоту, именно ВИК позволяет выявить значительную часть дефектов еще до применения более сложных и дорогих методов, таких как ультразвуковой или радиографический контроль. Грамотно выполненный визуально-измерительный контроль снижает затраты на переделки, ускоряет приемку и повышает общий уровень производственной дисциплины.
В практике контроля сварных швов ВИК выполняется на всех стадиях: до сварки, в процессе и после завершения работ. Проверяются геометрия разделки, подготовка кромок, чистота поверхности, параметры валика, наличие наружных дефектов и соответствие проектной документации. Результаты фиксируются в актах, журналах и протоколах, а на ответственных объектах — с фотофиксацией и привязкой к схеме швов.
Нормативная база: на что ориентироваться
Точные требования зависят от типа объекта и отрасли, но в общем случае визуально-измерительный контроль выполняют в соответствии с действующими ГОСТ и отраслевыми документами, включая стандарты на:
- термины и виды дефектов сварных соединений;
- общие правила неразрушающего контроля;
- допуски по геометрии шва и прилегающих зон;
- порядок оформления результатов контроля.
Важно понимать: «ВИК по ГОСТ» — это не один универсальный документ на все случаи, а набор требований, который выбирается по проекту, материалу, способу сварки и категории ответственности конструкции. Поэтому перед началом работ специалист должен сверить проект, технические условия и карту контроля, чтобы не допустить формальной проверки «по шаблону».
Задачи визуально-измерительного контроля сварных швов
Основная цель ВИК — подтвердить, что сварное соединение выполнено в пределах допусков и не содержит недопустимых наружных дефектов. Метод позволяет обнаружить:
- трещины на поверхности шва и в зоне термического влияния;
- подрезы, наплывы, прожоги;
- кратеры, свищи, непровар по внешним признакам;
- поры, выходящие на поверхность;
- смещение кромок и нарушение формы валика;
- несоответствие размеров шва проекту.
Также ВИК помогает оценить качество зачистки, наличие брызг, остатки шлака, маркировку стыков и корректность подготовки к последующему контролю.
Инструменты для ВИК
Для качественного визуально-измерительного контроля сварных соединений обычно применяют:
- измерительные шаблоны сварщика и универсальные шаблоны швов;
- линейки, штангенциркули, глубиномеры, щупы;
- лупы, зеркала, эндоскопические средства при ограниченном доступе;
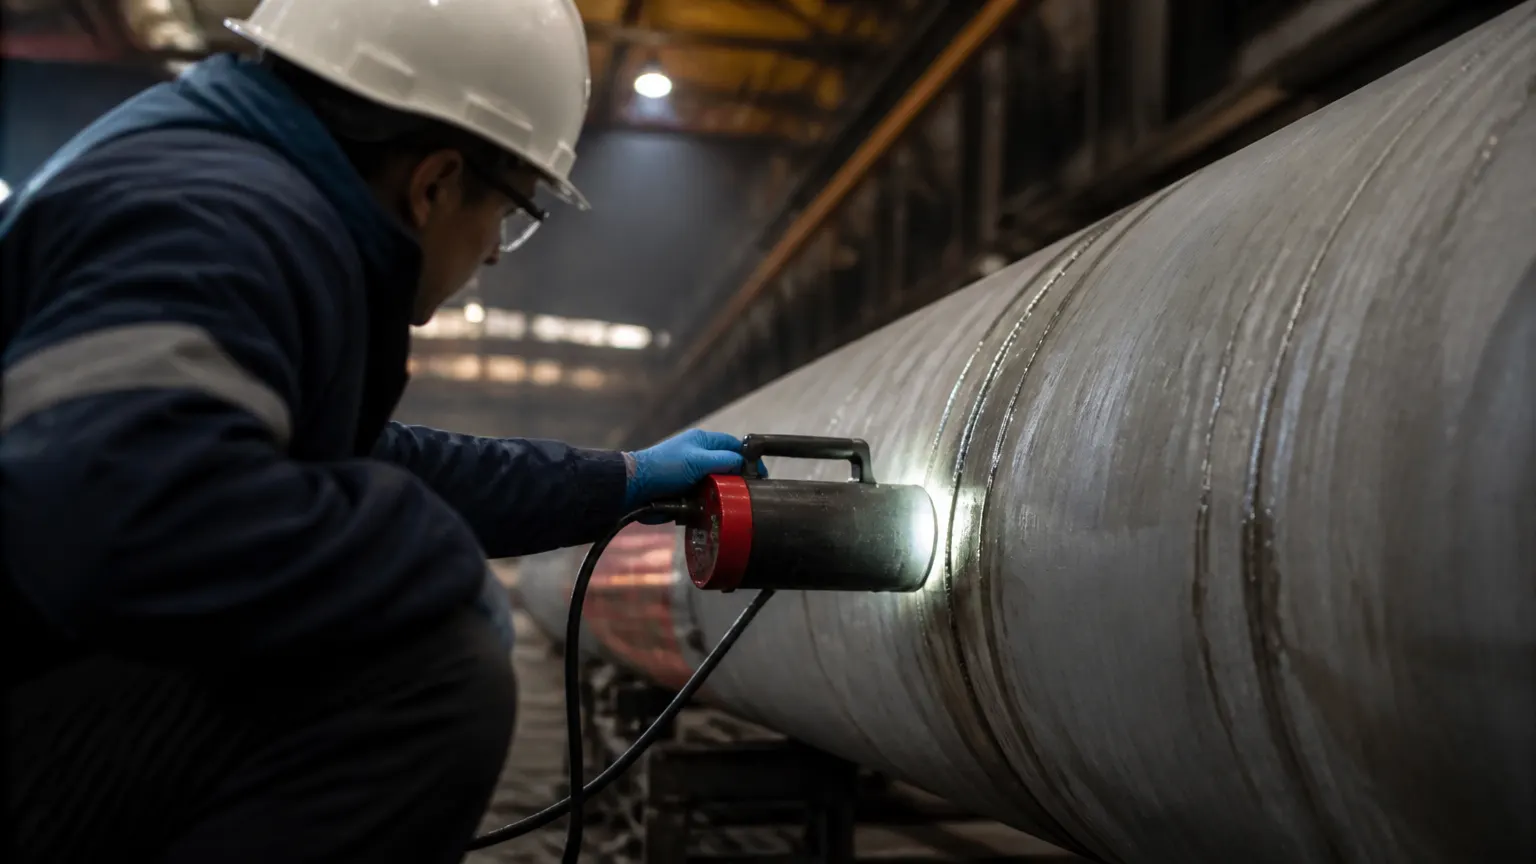
- переносные источники света с достаточной освещенностью;
- фотофиксацию (по требованиям заказчика или регламента).
Измерительный инструмент должен быть поверен или калиброван в установленном порядке. Отсутствие подтвержденной метрологии может сделать результаты ВИК формально недействительными.
Порядок проведения ВИК: практический алгоритм
Обычно визуально-измерительный контроль выполняют по следующей схеме:
- Проверка документации: чертежи, ТК, WPS/PQR (если применимо), допуски по проекту.
- Подготовка зоны осмотра: очистка от шлака, окалины, грязи, ржавчины, краски, масла.
- Оценка условий наблюдения: освещенность, доступность, безопасность.
- Визуальный осмотр всей длины шва и прилегающих участков.
- Измерение геометрических параметров шва и дефектов.
- Сравнение результатов с критериями приемки.
- Оформление заключения с указанием статуса: годен/не годен/требуется ремонт.
Ключевой момент — проверять не «точечно», а по всей протяженности соединения, включая начало и конец шва, где часто концентрируются дефекты.
Чек-лист ВИК сварных соединений

Ниже практичный чек-лист, который можно использовать перед сдачей шва:
Документы и идентификация
- Проверены номер стыка, исполнитель, дата и метод сварки.
- Сверены проектные размеры катета/усиления/притупления.
- Уточнены критерии браковки по применимому стандарту.
Подготовка поверхности
- Шов очищен от шлака и брызг.
- Прилегающая зона очищена от загрязнений минимум в требуемой полосе.
- Нет покрытия, мешающего осмотру (краска, грунт, нагар).
Внешний осмотр шва
- Нет видимых трещин и разрывов металла.
- Отсутствуют прожоги, свищи, кратеры без заделки.
- Нет недопустимых подрезов и наплывов.
- Валик равномерный, без резких перепадов и «провалов».
Измерения
- Катет углового шва соответствует проекту.
- Усиление стыкового шва в допустимых пределах.
- Смещение кромок не превышает норму.
- Размеры выявленных поверхностных дефектов зафиксированы.
Оформление результата
- Выполнена запись в журнале/акте ВИК.
- Приложены фото дефектов (если требуется).
- Дано четкое заключение и рекомендации по ремонту.
Такой чек-лист визуально-измерительного контроля помогает стандартизировать процесс и уменьшить влияние человеческого фактора.
Частые ошибки при ВИК
- осмотр по неочищенной поверхности;
- недостаточная освещенность и отсутствие доступа к «слепым зонам»;
- измерения неповеренным инструментом;
- подмена критериев: проверка «на глаз» без сопоставления с нормативом;
- неполное документирование выявленных дефектов;
- отсутствие повторного контроля после ремонта шва.
Чтобы исключить споры на приемке, важно сразу фиксировать не только факт дефекта, но и его параметры: длину, глубину, расстояние до ориентира, характер и предполагаемую причину.
Почему ВИК нельзя пропускать
Некоторые считают визуально-измерительный контроль формальностью перед «серьезными» методами НК. Это ошибка. Если пропустить ВИК, можно:
- направить на УЗК шов с очевидным наружным браком;
- получить ложные или нестабильные результаты других методов из-за плохой подготовки поверхности;
- увеличить объем переделок и задержать сдачу объекта;
- пропустить ранние признаки системной проблемы в технологии сварки.
ВИК — это первая линия качества. Он дисциплинирует производство и позволяет выявить дефекты на этапе, когда их исправление обходится дешевле всего.
Итог
Визуально-измерительный контроль сварных соединений по ГОСТ — обязательная и практически значимая процедура, от которой зависит эффективность всей системы контроля качества. Грамотный ВИК включает проверку документов, подготовку поверхности, полноценный осмотр, точные измерения и корректное оформление результатов. Использование стандартизированного чек-листа снижает риск пропуска дефектов и ускоряет приемку.
Если выстроить ВИК как регулярный управляемый процесс, а не формальную «галочку», качество сварных работ становится предсказуемым, а количество аварийных рисков и претензий при эксплуатации заметно уменьшается.