

Дефекты сварных швов по УЗК: непровар, поры, трещины — как читать А-скан
Кратко о главном
Ультразвуковой контроль сварных швов выявляет непровары, поры, трещины, шлаковые включения и подрезы по отражённым сигналам, которые прибор показывает в виде А-скана — графика амплитуды сигнала относительно времени пробега луча. Положение пика между начальным импульсом и донным эхосигналом указывает на глубину залегания отражателя, а амплитуда и форма сигнала дают основание для предположения о характере дефекта. Однозначно отличить непровар корня от трещины по одному А-скану не всегда возможно, поэтому контроль ведут с нескольких углов и с разных сторон шва. Если данных УЗК недостаточно, применяют дополнительные методы неразрушающего контроля — визуально-измерительный, радиографический, магнитопорошковый или капиллярный.
Какие дефекты сварных швов выявляет УЗК
При контроле сварных соединений наиболее часто встречаются пористость, шлаковые включения, непровар боковой стенки, непровар между валиками, непровар корня шва, подрезы, а также продольные и поперечные трещины. Эти дефекты различаются по механизму образования, форме и ориентации — от этого зависит, как они отражают ультразвуковой сигнал и как выглядят на экране дефектоскопа.
Поры
Пористость возникает из-за газа, захваченного расплавленным металлом шва во время кристаллизации. Поры могут быть одиночными, распределёнными по объёму шва или образовывать скопления. Форма пор обычно близка к сферической, поэтому они рассеивают ультразвуковой луч более равномерно по сравнению с плоскостными дефектами.
Непровары
Непровар может располагаться в разных зонах шва, но чаще встречаются непровар корня и непровар боковой стенки. Это плоскостные дефекты, ориентация которых относительно направления прозвучивания существенно влияет на то, будет ли отражённый сигнал зафиксирован при конкретной схеме контроля.
Трещины
Трещины образуются либо в процессе сварки, либо позже — под действием остаточных или рабочих напряжений. Трещины считаются недопустимым дефектом: они создают концентрацию напряжений и способны развиваться в процессе эксплуатации конструкции, что делает их одним из наиболее опасных видов несплошностей сварного соединения.
Включения и подрезы
Шлаковые включения образуются при попадании неметаллических остатков сварочного процесса в металл шва, а подрезы представляют собой уменьшение толщины основного металла по краю шва. Оба вида дефектов относятся к типичным нарушениям сплошности сварного соединения и учитываются при общей оценке качества шва.
Как читать А-скан: базовые принципы
Что показывает экран прибора
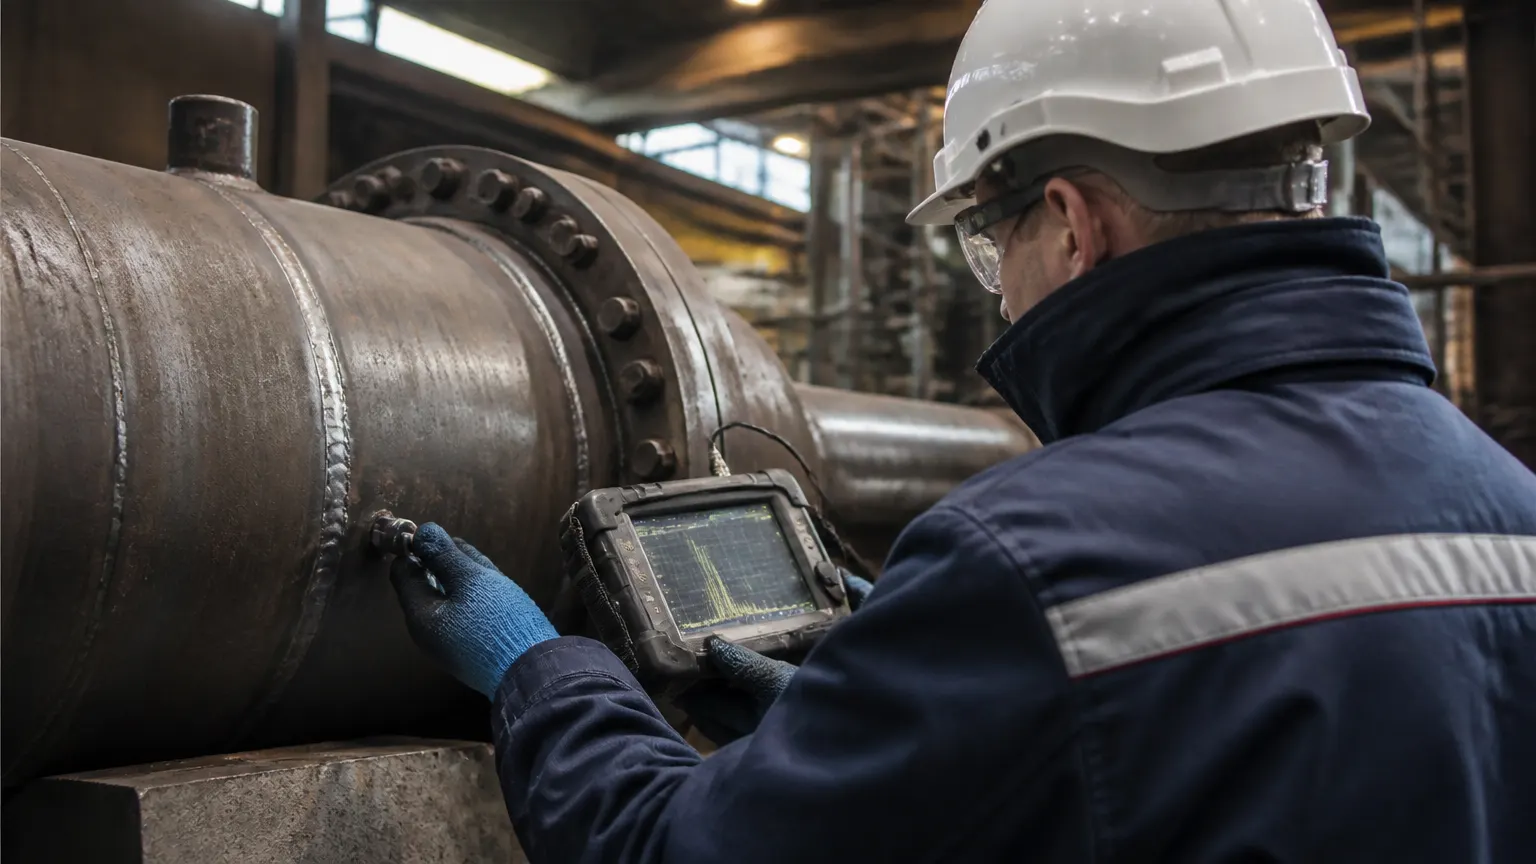
А-скан — стандартный способ представления результатов ультразвукового контроля, при котором по одной оси отображается амплитуда сигнала, а по другой — расстояние или время пробега ультразвуковой волны. Положение эхосигнала на шкале используют для оценки расположения и глубины отражателя, вызвавшего этот сигнал.
В типичной картине контроля сварного шва оператор видит начальный (зондирующий) импульс и донный сигнал — отражение от противоположной поверхности изделия. Если между этими двумя сигналами появляется дополнительный пик, это означает отражение от какого-либо объекта внутри материала — «отражателя», которым может быть как сварочный дефект, так и элемент геометрии соединения.
Как отличить сигнал дефекта от геометрии шва
Перед тем как делать вывод о наличии дефекта, важно учитывать геометрию самого соединения: усиление шва, разделка кромок, форма корня могут давать собственные отражения, похожие на сигнал от несплошности. Поэтому интерпретация одного пика на А-скане без учёта схемы контроля, угла ввода луча и типа соединения может привести к ошибочному выводу. Методика ISO 17640 предусматривает оценку несплошностей преимущественно по длине индикации и амплитуде эхосигнала либо через характеризацию и определение размеров на основе перемещения преобразователя — то есть решение принимается не по одному статичному сигналу, а по совокупности данных, полученных при сканировании.
Особенности сигналов разных дефектов на А-скане
Ориентация несплошности относительно направления ультразвукового луча напрямую определяет, будет ли дефект обнаружен: отражатели, расположенные параллельно направлению распространения луча, могут не давать заметного эхосигнала и остаться незамеченными при однократном прозвучивании. Поэтому для полноценной проверки шва сканирование выполняют в нескольких направлениях — вдоль и поперёк шва, с разных сторон соединения и с разной длиной хода луча (с учётом однократного и многократного отражения от поверхностей изделия).
Ниже — обобщённое, качественное сопоставление того, как основные виды дефектов сварных соединений обычно проявляются при ультразвуковом контроле, без привязки к конкретным пороговым значениям амплитуды или длины индикации: эти параметры определяются применяемым стандартом контроля, толщиной и типом соединения.
| Дефект | Механизм образования | Особенности индикации при УЗК |
|---|---|---|
| Пора (одиночная, распределённая, скопление) | Газ, захваченный металлом шва при кристаллизации | Отражение чаще носит точечный характер; при скоплении пор возможно несколько близко расположенных индикаций |
| Непровар корня или боковой стенки | Недостаточное сплавление металла шва с основным металлом или между валиками | Плоскостной характер отражателя требует контроля под определённым углом и направлением, иначе сигнал может быть пропущен |
| Трещина | Возникает при сварке или позже под действием напряжений | Сигнал по расположению и характеру может быть похож на непровар корня, что затрудняет однозначную идентификацию только по данным УЗК |
Важно понимать: непровар корня и трещина в корне шва могут давать визуально похожие индикации на экране дефектоскопа. Это означает, что ультразвуковой контроль в отдельных случаях позволяет обнаружить несплошность и оценить её примерное расположение и протяжённость, но не всегда даёт однозначный ответ о точном типе дефекта без дополнительной проверки.
Почему для достоверного результата нужен не один А-скан
Полнота выявления дефектов зависит от того, насколько схема сканирования охватывает весь контролируемый объём шва. Методика ISO 17640 прямо требует, чтобы сканирование покрывало весь объём контроля, а там, где такое покрытие невозможно обеспечить одним методом, предусматривает применение дополнительных ультразвуковых или иных методов неразрушающего контроля.
Перед началом контроля важна и подготовка поверхности: она должна быть ровной и свободной от посторонних веществ, способных нарушить акустический контакт преобразователя с изделием, — ржавчины, окалины, брызг металла, забоин и канавок. Кроме того, настройка диапазона прозвучивания и чувствительности прибора выполняется перед каждым контролем и периодически проверяется в процессе работы — это напрямую влияет на то, какие сигналы будут зафиксированы на А-скане и насколько корректно они будут интерпретированы. Подробнее о принципах метода, его возможностях и ограничениях можно прочитать в отдельном материале о том, как устроен ультразвуковой контроль сварных швов, а требования к подготовке поверхности перед контролем и типичные ошибки на этом этапе разобраны в статье о подготовке швов к ультразвуковому контролю.
Что делать, если УЗК показал подозрение на дефект
Если на А-скане зафиксирован сигнал, который может быть связан с несплошностью, следующим шагом обычно становится уточнение характера отражателя. Для этого могут применяться дополнительные ультразвуковые схемы прозвучивания с других углов и направлений, а также другие методы неразрушающего контроля: визуально-измерительный контроль — для оценки геометрии и поверхностных дефектов шва, радиографический контроль — для получения снимка внутренней структуры соединения, магнитопорошковый или капиллярный контроль — для выявления поверхностных и подповерхностных трещин на ферромагнитных и немагнитных материалах соответственно.
Выбор конкретной комбинации методов зависит от материала, толщины, типа сварного соединения, доступности поверхности и требований проектной документации или применяемого нормативного документа. Специалисты лаборатории неразрушающего контроля ЛИМ Лаб работают в Санкт-Петербурге и Ленинградской области и проводят ультразвуковой контроль сварных швов совместно с другими видами испытаний и выдают протоколы по результатам проверки; если нужна оценка конкретного узла или партии сварных соединений, можно запросить расчёт стоимости и обсудить объём работ с ведущим специалистом лаборатории.
При планировании контроля стоит заранее уточнить, какой именно нормативный документ регламентирует приёмку для конкретного объекта: критерии оценки индикаций — допустимая амплитуда, длина и количество несплошностей — определяются применяемым стандартом, материалом, толщиной и классом ответственности конструкции, а не универсальными правилами.
FAQ
Можно ли по одному А-скану точно определить тип дефекта сварного шва?
Не всегда. Форма и положение сигнала дают основание для предположения о характере отражателя, но, например, непровар корня и трещина в корне шва могут давать похожие индикации. Для уточнения типа дефекта часто требуется контроль с разных углов и сторон, а в отдельных случаях — привлечение других методов неразрушающего контроля.
Почему при УЗК сварного шва нужно сканировать с разных сторон и под разными углами?
Потому что отражатели, ориентированные параллельно направлению ультразвукового луча, могут не давать заметного сигнала и остаться незамеченными. Чтобы охватить весь объём контроля и обнаружить дефекты разной ориентации — продольные, поперечные, плоскостные, — сканирование выполняют в нескольких направлениях вдоль и поперёк шва.
Как отличить сигнал от дефекта на А-скане от сигнала, вызванного геометрией шва?
Геометрия соединения — усиление шва, разделка кромок, форма корня — может давать собственные отражения. Отличить их от сигналов реальных несплошностей помогает анализ положения пика относительно известной геометрии изделия, повторное сканирование с других углов и сопоставление амплитуды и длины индикации по правилам применяемой методики контроля.
Что делать, если УЗК показало подозрение на дефект, но тип несплошности не ясен?
В таком случае целесообразно применить дополнительные ультразвуковые схемы прозвучивания или другие методы контроля — визуально-измерительный, радиографический, магнитопорошковый либо капиллярный, — в зависимости от материала и доступности поверхности. Это позволяет уточнить характер, размер и точное расположение дефекта до принятия решения о его допустимости.
Нужна ли специальная подготовка поверхности шва перед ультразвуковым контролем?
Да. Поверхность сканирования должна быть ровной и свободной от посторонних веществ, способных нарушить акустический контакт преобразователя с металлом, — ржавчины, окалины, брызг сварки, забоин и канавок. Без такой подготовки результаты контроля и интерпретация А-скана могут быть недостоверными.