

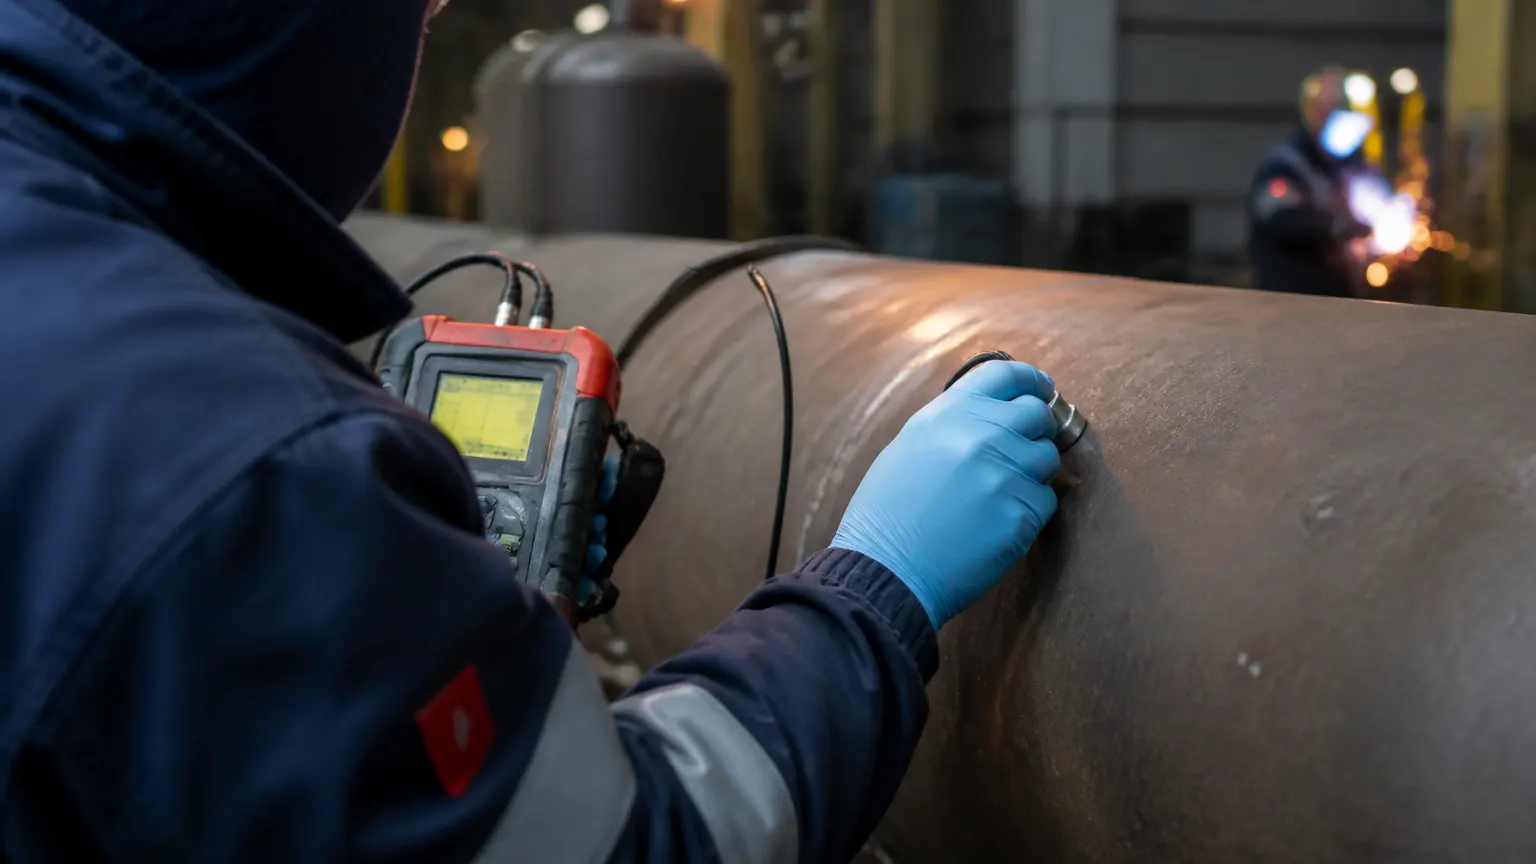
Ультразвуковая толщинометрия: нормы утонения, отчёт и периодичность
Кратко о главном
Ультразвуковая толщинометрия металла — это измерение фактической толщины стенки детали или конструкции с помощью ультразвукового преобразователя, без разрушения объекта. Метод применяется для выявления коррозионных и эрозионных повреждений и определения величины утонения относительно паспортных размеров. Единого универсального норматива допустимого утонения для всех типов оборудования не существует: значения устанавливаются нормативной документацией на конкретное изделие — ГОСТами, руководящими документами отрасли или программами эксплуатационного контроля. Периодичность повторных измерений напрямую зависит от скорости коррозионного или эрозионного износа и результатов предыдущих замеров. Итоговый документ — отчёт или протокол — должен содержать данные об объекте, приборе, точках измерения, погрешности и обоснованный вывод о соответствии требованиям нормативного документа.
Что такое ультразвуковая толщинометрия и когда она применяется
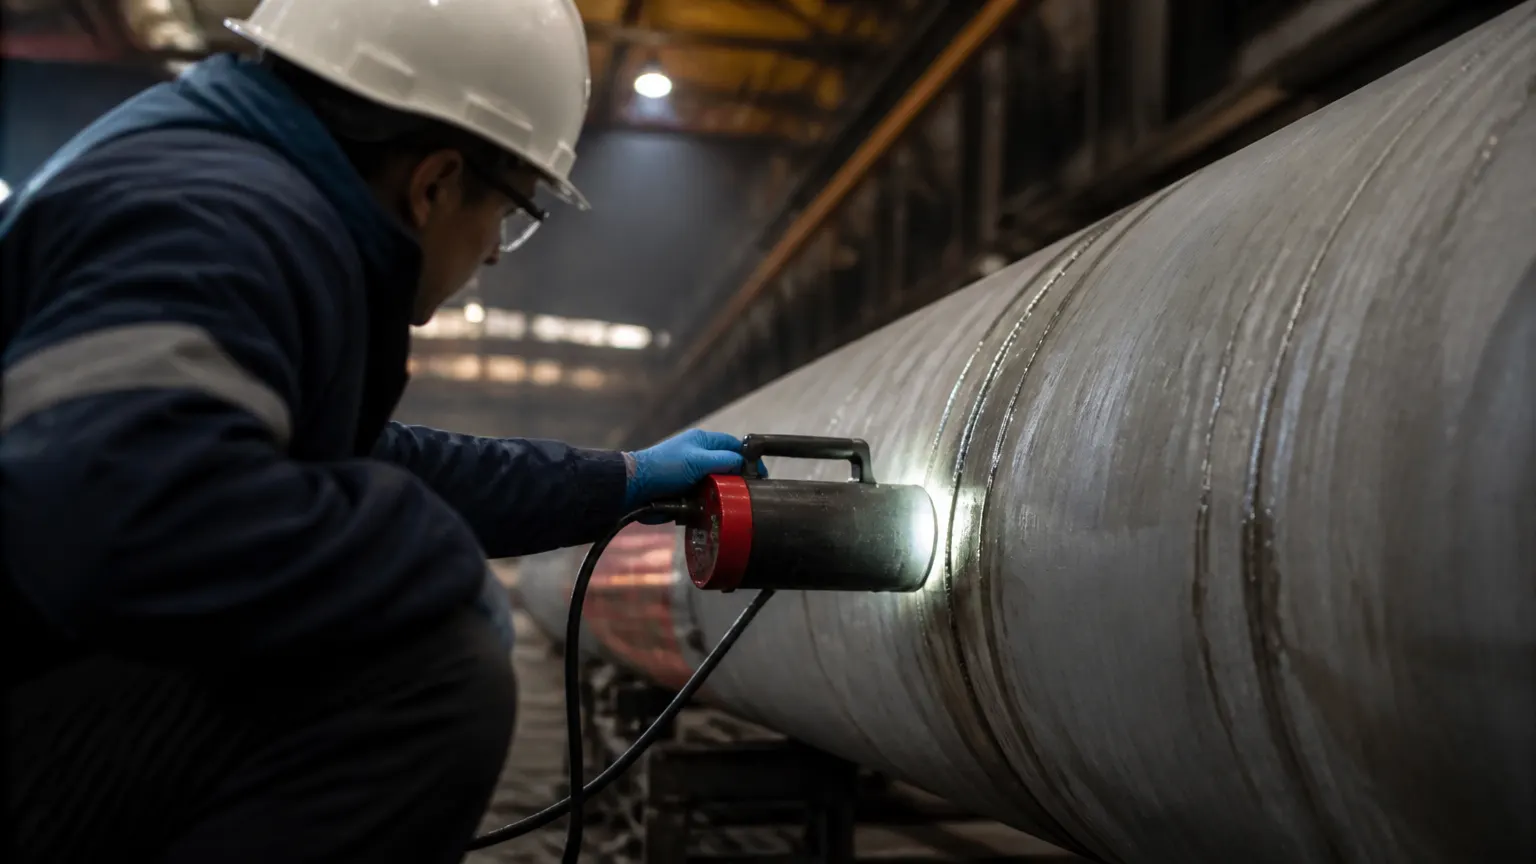
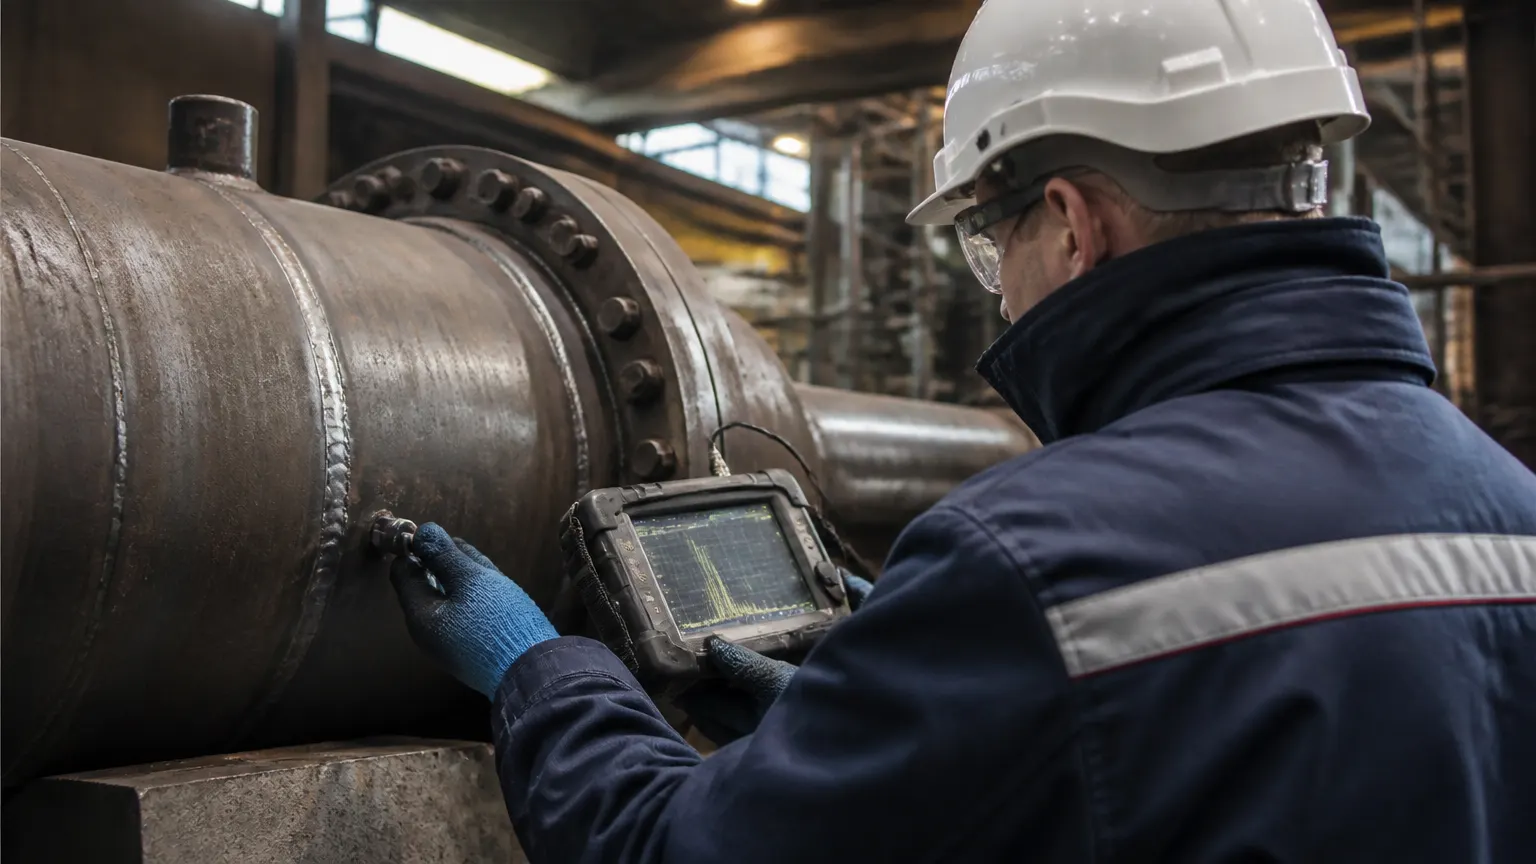
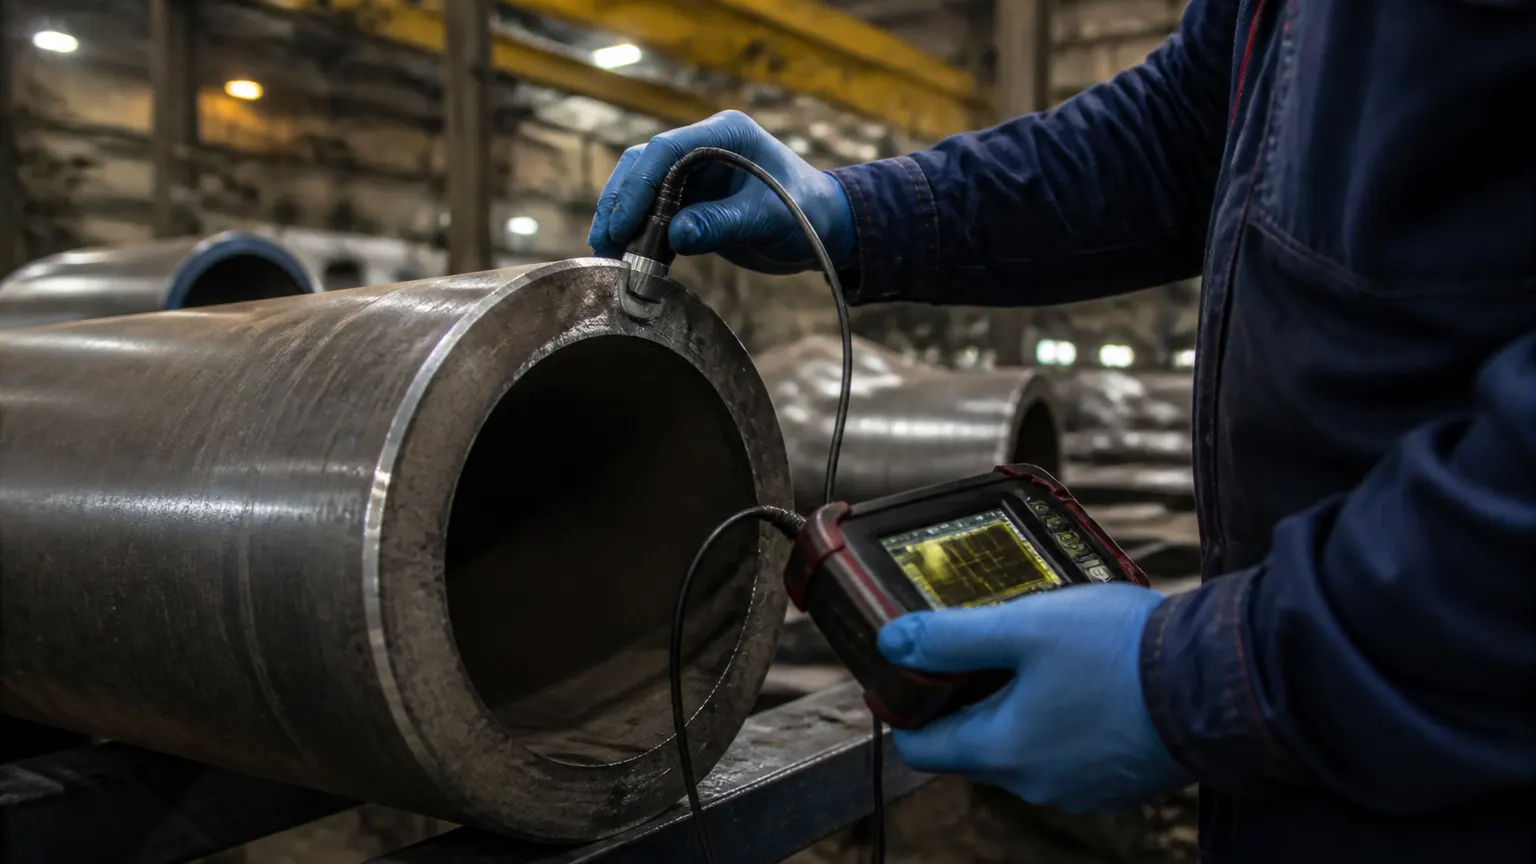
Ультразвуковой контроль используется не только для выявления внутренних дефектов металла, но и для измерения толщины стенки — этот вид контроля называют толщинометрией. Принцип основан на том, что ультразвуковая волна проходит через материал и отражается от противоположной поверхности; время прохождения сигнала пересчитывается в толщину стенки.
Задача толщинометрии — не столько поиск дефектов, сколько контроль соответствия фактической толщины стенки исполнительным (паспортным) размерам. Метод выявляет участки коррозионных и эрозионных поражений и определяет величину утонения. Это особенно важно для объектов, где стенка постоянно подвергается воздействию агрессивной среды, потока жидкости или газа с примесями: трубопроводы пара и горячей воды, сосуды под давлением, котлы, резервуары, элементы металлоконструкций.
ГОСТ Р 58177-2018 распространяется на основное и вспомогательное тепломеханическое оборудование тепловых электростанций, включая трубопроводы пара и горячей воды, сосуды под давлением и котлы, и прямо указывает, что ультразвуковой контроль применяется для измерения толщины стенки деталей такого оборудования. Принцип работы ультразвукового контроля и его возможности подробно разобраны в статье про ультразвуковой контроль сварных швов: принцип работы, возможности и ограничения метода.
Для грузоподъёмных машин и металлоконструкций действует другой отраслевой документ — РД РОСЭК-006-97, который устанавливает ультразвуковую толщинометрию как способ оценки фактической толщины стенок в местах, недоступных для механического измерения. Этот документ применяется, в частности, для листовых и трубчатых элементов конструкций с толщиной стенки от 2,5 до 60 мм.
Нормы допустимого утонения: почему нет единого процента
Один из частых вопросов заказчиков — какой процент утонения считается критическим. Ответ зависит от типа объекта и применяемой нормативной документации, и универсального значения для всех металлоконструкций и видов оборудования нет.
Логика оценки допустимости
Оценку качества металла и сварных соединений по данным ультразвукового контроля следует проводить в соответствии с нормативной документацией на конкретное изделие либо технической документацией на контроль. Норматив утонения привязан не к методу контроля, а к самому объекту: его проекту, условиям эксплуатации, отраслевым правилам.
Что происходит при отсутствии готового норматива
Если для конкретной конструкции нет установленных нормативов допустимого уменьшения толщины стенок, решение о годности принимает завод-изготовитель или головная организация по соответствующей отрасли (например, по краностроению). При контроле нетипового или устаревшего оборудования лаборатория не может самостоятельно определить критический процент утонения — решение выносится совместно с изготовителем или профильной организацией.
Особый случай атомной энергетики
Для атомных станций минимально допустимые значения толщин стенок в зонах контроля должны быть заранее приведены в типовых программах эксплуатационного контроля. Это отдельный, более строгий уровень регламентации, где норматив не выводится расчётным путём при каждом контроле, а фиксируется заранее в программе для конкретного узла.
Перед проведением толщинометрии специалист должен определить, какой нормативный документ применим к объекту — ГОСТ Р 58177-2018 для теплоэнергетического оборудования, РД РОСЭК-006-97 для металлоконструкций грузоподъёмных машин, программы эксплуатационного контроля для атомной энергетики или иная документация, действующая на предприятии. Подробнее о применении метода для диагностики металлоконструкций и теплоэнергетического оборудования — в материале ультразвуковая толщинометрия в диагностике металлоконструкций и теплоэнергетического оборудования.
Как проводится измерение: точки контроля, количество замеров, поверка приборов
Достоверность результата толщинометрии зависит от методики измерения и от исправности прибора.
Количество измерений на участке
ГОСТ Р 58177-2018 требует, чтобы при измерении толщины стенки размеры конкретного контрольного участка были достаточными для проведения не менее трёх измерений. Это правило снижает влияние случайной погрешности одного замера и позволяет получить более объективное значение толщины на выбранном участке.
Дискретность измерений
РД РОСЭК-006-97 уточняет, что измерение толщины стенок выполняется дискретно — в отдельных точках, а непрерывное измерение толщины по всей поверхности с целью найти минимальное значение этим документом не предусмотрено. Толщинометрия даёт срез значений в заранее определённых контрольных точках, а не полную карту толщины по всей площади конструкции.
Контроль настройки прибора
Точность результата напрямую связана с исправностью и корректной настройкой оборудования. РД РОСЭК-006-97 предусматривает проверку настройки прибора через каждые 30 минут работы, при возможном нарушении настройки в процессе контроля и после окончания работы. Это требование особенно важно при длительных выездных работах на протяженных трубопроводах или крупных металлоконструкциях, где риск сбоя настройки выше.
При выборе исполнителя важно учитывать, что специалисты, выполняющие толщинометрию, должны иметь соответствующий уровень квалификации, а применяемые приборы и преобразователи — подтверждённую поверку или калибровку. Подробнее о том, какие возможности и ограничения есть у ультразвукового метода в целом, можно узнать на странице услуги ультразвуковой контроль.
Отчёт и протокол ультразвуковой толщинометрии: что должно быть внутри
Результат толщинометрии оформляется в виде заключения или протокола — именно этот документ подтверждает факт и результаты контроля перед контролирующими органами, заказчиком и последующими проверками.
Рекомендуемая форма заключения
РД РОСЭК-006-97 приводит рекомендуемую форму заключения по ультразвуковой толщинометрии (приложение Б к документу). В неё включаются:
- данные об объекте контроля;
- сведения о приборе и используемых преобразователях;
- ссылка на применённый нормативный документ;
- указание погрешности измерения;
- результаты измерений с привязкой точек к объекту;
- оценка качества;
- итоговый вывод о соответствии требованиям нормативного документа и годности изделия.
Требования к содержанию протокола на объектах повышенной ответственности
Для объектов, подпадающих под требования нормативных правовых актов в области использования атомной энергии, протокол должен содержать: метод контроля, типы и заводские номера использованной аппаратуры, данные об её поверке или калибровке, результаты контроля, оценку качества, сведения о персоналии, проводившем контроль, и дату проведения контроля. Отчётной документации в этом случае присваивается регистрационный номер, а результаты текущего контроля должны сравниваться с результатами предыдущего контроля — это позволяет отслеживать динамику утонения во времени, а не оценивать состояние объекта только по одному замеру.
Хранение документации
Журналы измерений и копии заключений по РД РОСЭК-006-97 должны храниться не менее пяти лет. Это требование важно учитывать при формировании архива технической документации предприятия: протоколы толщинометрии нередко запрашиваются при последующих проверках, страховых случаях или подготовке к продлению срока эксплуатации оборудования.
Если перед толщинометрией или вместе с ней требуется дополнительная проверка внешнего состояния объекта, целесообразно совмещать её с визуально-измерительным контролем.
Периодичность толщинометрии: как её обосновать
Периодичность повторного контроля — один из ключевых параметров программы эксплуатационного контроля, и универсального интервала (раз в год, раз в пять лет и так далее) для всех объектов не существует.
Скорость утонения как основа расчёта
Периодичность контроля эрозионно-коррозионного износа должна устанавливаться с учётом скорости уменьшения толщины стенки. Чем выше скорость утонения на конкретном участке, тем чаще требуется повторный замер, чтобы вовремя зафиксировать приближение к предельно допустимому значению.
Сравнение с предыдущими результатами
Результаты текущего эксплуатационного контроля состояния металла должны сравниваться с результатами предыдущего контроля. Сопоставление серии замеров во времени, а не единичное значение, позволяет рассчитать реальную скорость утонения и спрогнозировать, когда толщина стенки приблизится к минимально допустимой.
Программный подход для сложных объектов
Для атомных станций минимально допустимые значения толщин и, соответственно, интервалы контроля закладываются в типовые программы эксплуатационного контроля заранее — это исключает произвольное определение периодичности на месте. Для другого промышленного оборудования аналогичную роль играет эксплуатационная документация предприятия, регламенты технического обслуживания и требования отраслевых норм.
Периодичность толщинометрии для конкретного объекта нужно устанавливать не по общему правилу, а исходя из истории предыдущих измерений, условий эксплуатации и требований применимого нормативного документа. Если у предприятия нет накопленной истории замеров или требуется определить исходную точку для дальнейшего мониторинга, разумно запросить расчёт объёма и периодичности контроля у аккредитованной лаборатории — специалист поможет сопоставить тип объекта с применимой нормативной базой и предложить график повторных измерений.
Если толщинометрия проводится в рамках комплексной диагностики оборудования, дополнительно может потребоваться контроль твёрдости металла или проверка на межкристаллитную коррозию — эти методы дополняют картину состояния материала и помогают точнее оценить остаточный ресурс конструкции.
FAQ
Какой процент утонения металла считается критическим?
Единого процента для всех типов оборудования и конструкций нет. Допустимая величина утонения определяется нормативной документацией на конкретное изделие: для тепломеханического оборудования ТЭС применяется один документ, для металлоконструкций грузоподъёмных машин — другой, для атомных станций значения фиксируются в типовых программах эксплуатационного контроля. Если готового норматива нет, решение о годности конструкции принимает завод-изготовитель или головная организация по отрасли.
Сколько измерений нужно сделать в одной точке при толщинометрии?
По ГОСТ Р 58177-2018 контрольный участок должен быть достаточным для проведения не менее трёх измерений. Это снижает влияние случайной погрешности отдельного замера. При этом измерения выполняются дискретно, в отдельных заранее выбранных точках, а не сплошным сканированием всей поверхности объекта.
Что обязательно должно быть указано в отчёте по ультразвуковой толщинометрии?
В отчёте или протоколе должны быть данные об объекте контроля, сведения о приборе и преобразователях, ссылка на применённый нормативный документ, указание погрешности измерения, результаты с привязкой точек к объекту, оценка качества и итоговый вывод о соответствии требованиям нормативного документа. Для объектов повышенной ответственности дополнительно указываются заводские номера аппаратуры, данные о её поверке, сведения о персонале и дату контроля, а самому документу присваивается регистрационный номер.
Как часто нужно повторять толщинометрию одного и того же объекта?
Периодичность зависит от скорости уменьшения толщины стенки на конкретном участке и определяется на основе сравнения текущих результатов с предыдущими измерениями. Чем выше скорость эрозионно-коррозионного износа, тем чаще требуется контроль. Для ряда объектов интервалы контроля закладываются заранее в программах эксплуатационного контроля, для остальных — рассчитываются с учётом истории замеров и требований применимой нормативной документации.
Лаборатория ЛИМ Лаб проводит ультразвуковую толщинометрию на объектах в Санкт-Петербурге и Ленинградской области, а также выезжает для контроля оборудования в других регионах России. Если нужно определить применимый норматив, разработать график повторных измерений или получить протокол толщинометрии с юридической силой, можно запросить расчёт стоимости и сроков работ у специалистов лаборатории — для этого достаточно заполнить форму на сайте, и специалист свяжется с вами для уточнения деталей объекта.