

УЗК сварных швов vs УЗК основного металла: отличия и требования
Коротко о главном
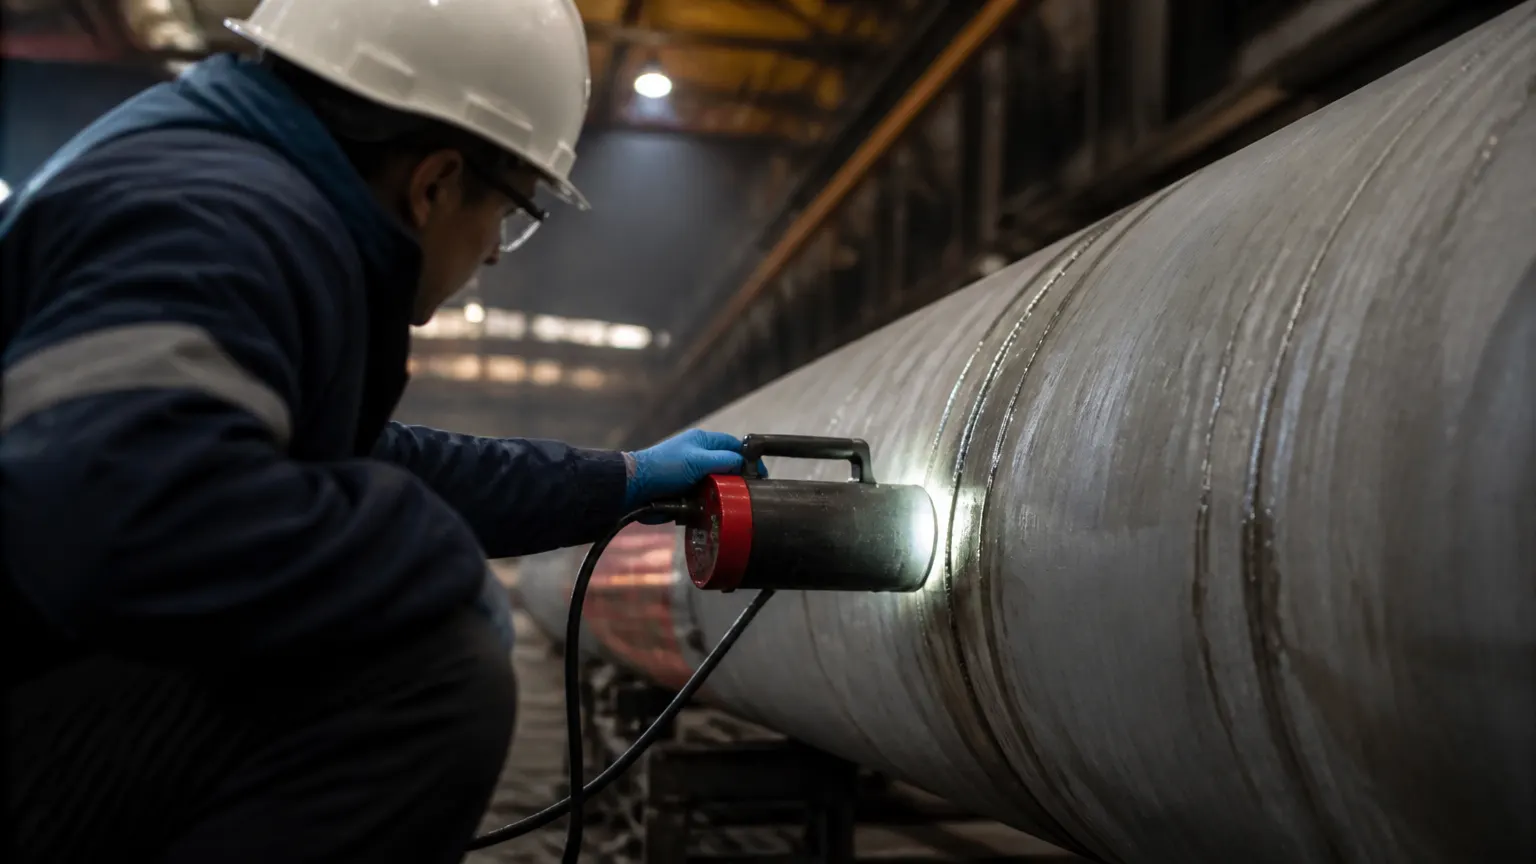
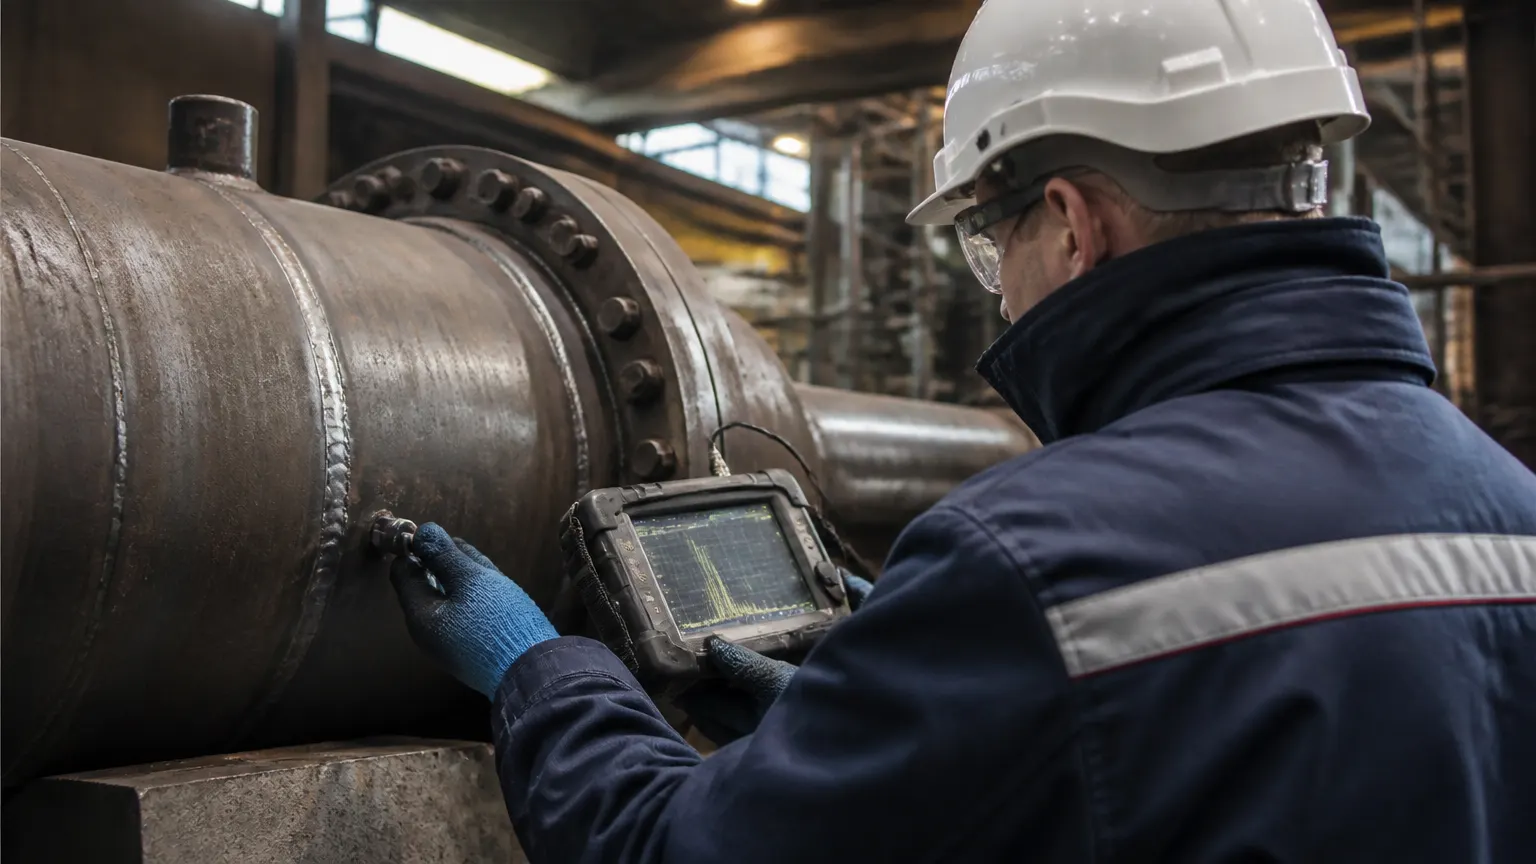
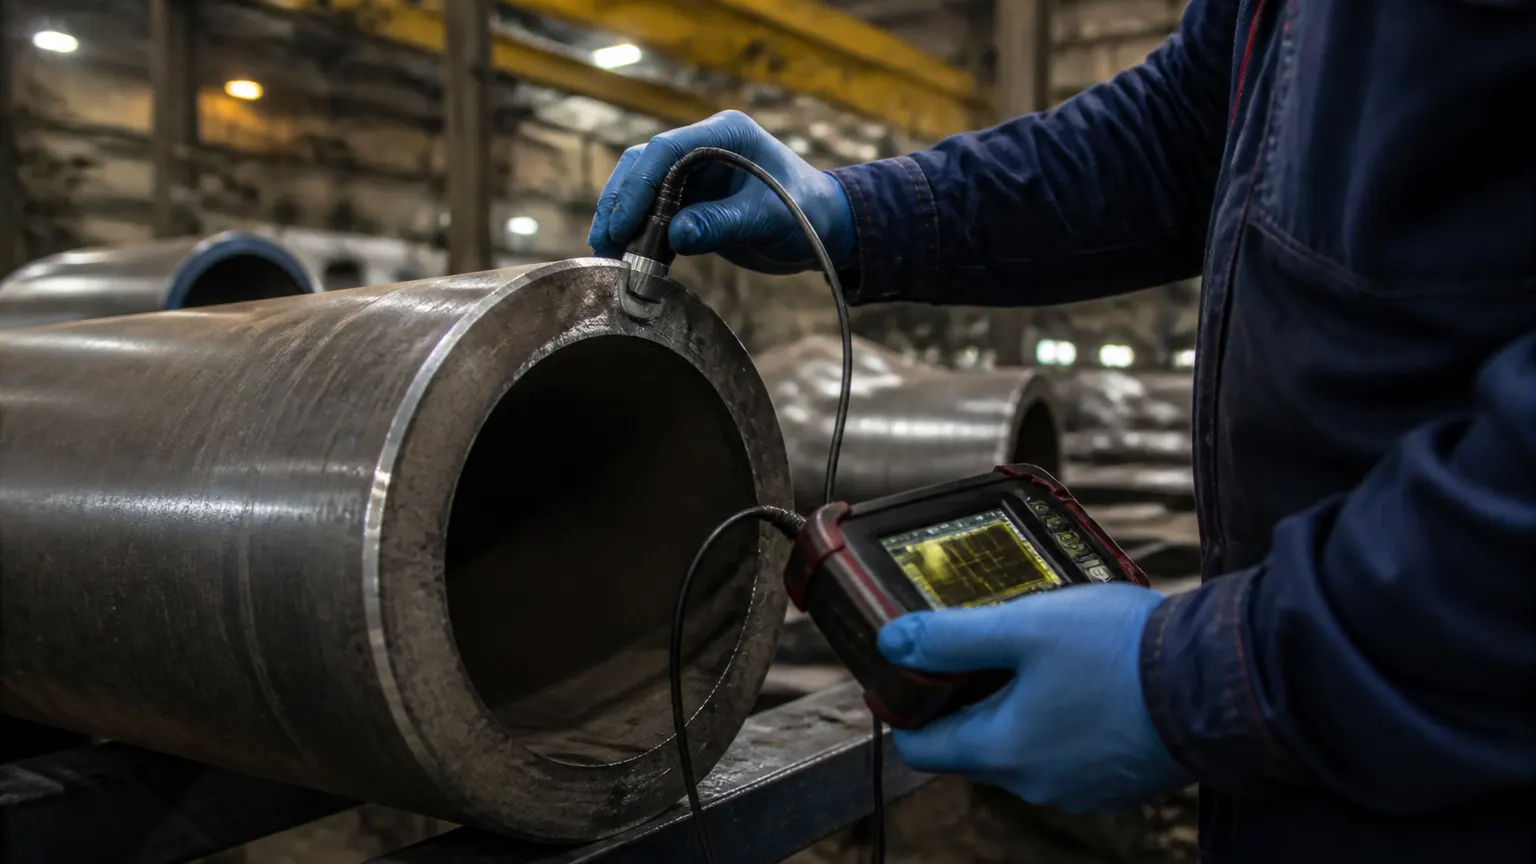
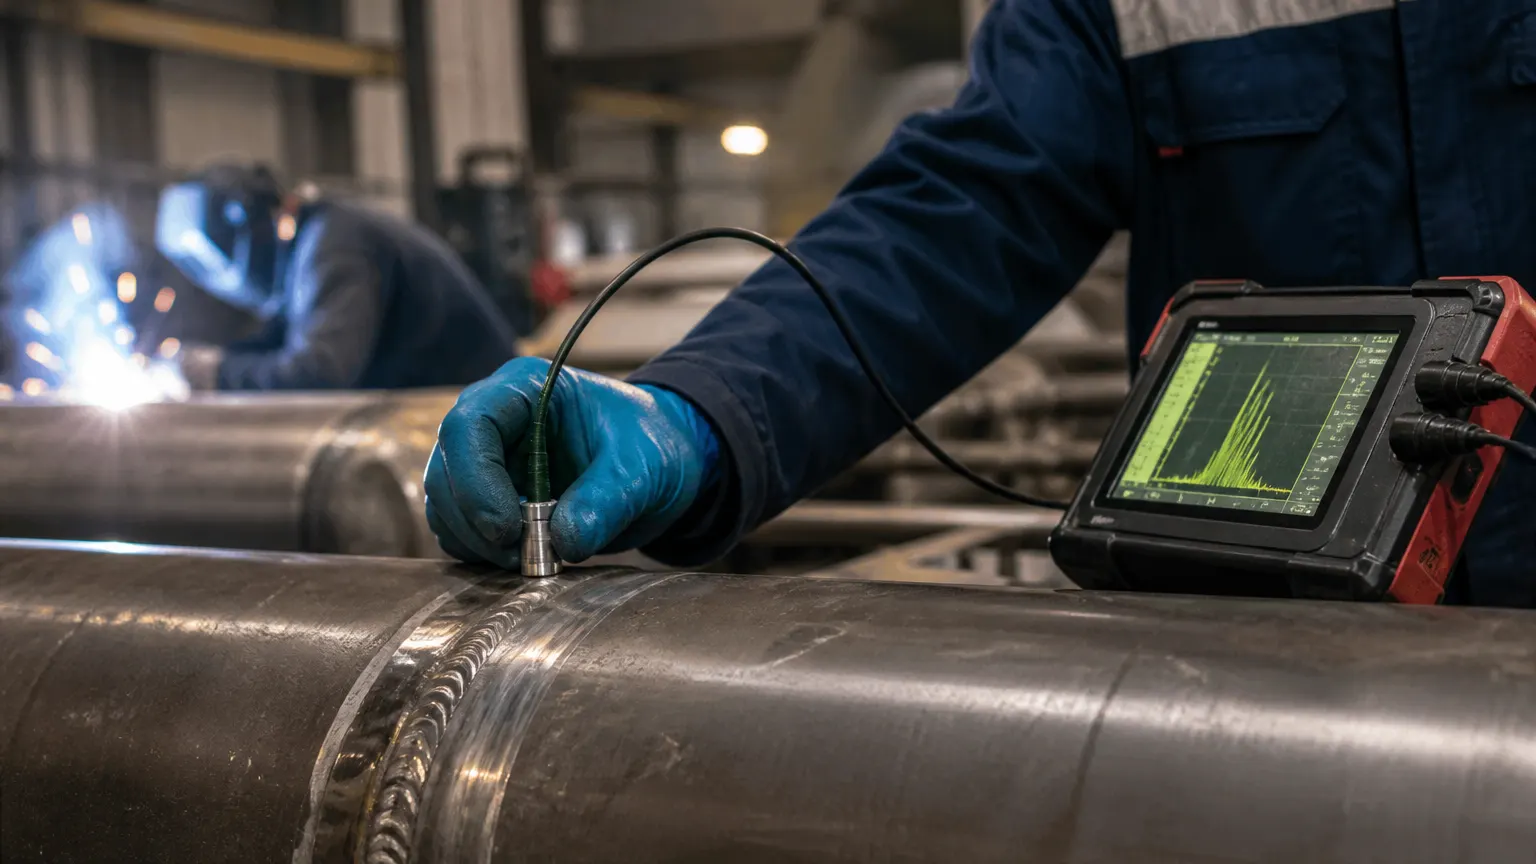
УЗК сварного шва и ультразвуковой контроль основного металла — это разные по задачам процедуры, которые часто выполняются в рамках одной проверки, но регулируются разными документами. Контроль шва направлен на поиск дефектов сварки (непровары, трещины, поры) в зоне соединения и прилегающей зоне термического влияния, а контроль основного металла — на выявление несплошностей самого прокатного материала: расслоений, скоплений неметаллических включений, закатов. Перед контролем шва наклонным преобразователем основной металл в зоне сканирования дополнительно проверяют прямым преобразователем, чтобы убедиться, что его состояние не искажает результаты. Требования к обеим процедурам закреплены в разных ГОСТах, а объём и глубина контроля зависят от толщины, материала и назначения изделия. Ниже разбираем, чем конкретно отличаются подходы и что должно быть в итоговом протоколе.
Что контролируют: сварной шов и основной металл — разные задачи
Когда говорят об ультразвуковом контроле металлоконструкции, часто подразумевают единую процедуру, хотя на практике специалист решает две отдельные задачи. Первая — убедиться, что сварное соединение не содержит недопустимых дефектов сварки. Вторая — подтвердить, что сам прокатный металл, из которого изготовлена конструкция, не имеет внутренних несплошностей, возникших ещё на этапе металлургического производства.
Зона контроля и её границы
При контроле сварного соединения проверяемая зона не ограничивается собственно швом. Согласно ГОСТ Р ИСО 17640-2016, контролируемый объём включает сварной шов и основной металл на 10 мм с каждой стороны от шва либо на ширину зоны термического влияния — в зависимости от того, какое значение больше. Аналогичный принцип закреплён в ГОСТ Р 50.05.02-2018: контролю подлежат металл шва, зона сплавления и зона термического влияния, а ширину контролируемых участков основного металла определяют от границы сварного шва, включая наплавленные покрытия на кромках. Поэтому «чистый» контроль основного металла без привязки к шву — это отдельная задача, применимая, например, к листовому прокату до его использования в конструкции.
Типичные несплошности
В сварном соединении ищут непровары, трещины, шлаковые включения, поры и подобные дефекты, характерные именно для процесса сварки. В основном металле, особенно в листовом прокате, целевые несплошности иные: расслоения, скопления неметаллических включений, закаты, отслоения плакирующего слоя. Именно на выявление этих дефектов ориентирован ГОСТ 22727-88, который устанавливает несколько методов ультразвукового контроля листового проката — эхо-метод, теневой, эхо-сквозной и многократно-теневой. При этом стандарт прямо указывает на ограничение: он не устанавливает методы распознавания типов, ориентаций и других действительных характеристик дефектов, то есть решает задачу обнаружения, а не подробной классификации несплошности.
Почему основной металл проверяют до и после сварки
Одна из практических тонкостей, которая часто остаётся за кадром при обсуждении УЗК, — необходимость проверки основного металла именно в зоне сканирования сварного шва, причём до или после сварки. Логика простая: если в основном металле уже есть скрытая несплошность или участок с повышенным затуханием ультразвука, это может помешать корректному прозвучиванию шва наклонным преобразователем и привести либо к пропуску реального дефекта сварки, либо к ложной интерпретации сигнала.
Поэтому ГОСТ Р ИСО 17640-2016 требует, чтобы основной металл в зоне сканирования был проконтролирован прямым преобразователем перед сваркой или после неё — именно для подтверждения того, что наличие дефектов или высокое затухание не помешают контролю сварного соединения наклонным преобразователем. Если в ходе такой проверки обнаруживаются дефекты в основном металле, стандарт требует оценить их влияние на контроль шва при выбранном угле ввода и, при необходимости, скорректировать технологию контроля — например, изменить схему сканирования или частоту преобразователя.
Это требование напрямую отвечает на вопрос, зачем вообще разделять контроль шва и контроль основного металла: без предварительной оценки состояния основного металла результаты контроля сварного соединения могут оказаться недостоверными, даже если сам шов выполнен качественно.
Требования к поверхности, температуре и толщине заготовки
Общие условия проведения ультразвукового контроля — будь то шов или основной металл — во многом совпадают, но есть нюансы, специфичные для каждого случая.
Требования к поверхности сканирования
Поверхность, по которой перемещается преобразователь, должна быть ровной и не иметь загрязнений, способных негативно повлиять на акустический контакт. Это требование ГОСТ Р ИСО 17640-2016 касается контроля сварных соединений, но по смыслу применимо и к контролю основного металла: любые загрязнения, окалина или неровности снижают качество акустического контакта и искажают амплитуду отражённого сигнала. Подробнее о требованиях к подготовке поверхности перед контролем и типичных ошибках можно почитать в отдельном материале о подготовке сварных швов к ультразвуковому контролю.
Диапазон толщин и температур
ГОСТ Р ИСО 17640-2016 распространяется на ручной ультразвуковой контроль сварных соединений, выполненных сваркой плавлением, в металлических материалах толщиной не менее 8 мм и при температуре объекта контроля от 0 до 60 °C. Для более тонкого металла или в условиях, выходящих за указанный температурный диапазон, требуется применение других методик либо специальных поправок к технологии контроля.
Для основного металла в виде листового проката действует другой диапазон: ГОСТ 22727-88 распространяется на листовой прокат из углеродистой и легированной стали толщиной от 0,5 до 200 мм, включая двухслойный (плакированный) прокат. Такой широкий диапазон толщин объясняется тем, что контроль проката охватывает и тонкий лист, и толстостенные заготовки для тяжёлого оборудования, тогда как контроль сварных швов ориентирован на конкретную толщину свариваемых элементов конструкции.
Нормативная база: какие ГОСТы регулируют УЗК шва и металла
Одна из причин, по которой УЗК сварного шва и УЗК основного металла нельзя считать одной и той же процедурой, — разная нормативная база, определяющая объём контроля, применяемые методы и критерии оценки.
ГОСТ Р ИСО 17640-2016
Стандарт определяет технологию ручного ультразвукового контроля именно сварных соединений, полученных сваркой плавлением. Он устанавливает четыре уровня контроля, каждому из которых соответствует своя вероятность обнаружения дефектов — выбор уровня зависит от ответственности конструкции и требований проекта. Этот же документ регламентирует зону контроля, включающую шов и прилегающий основной металл, а также требования к предварительной проверке основного металла прямым преобразователем.
ГОСТ 22727-88
Этот стандарт ориентирован на контроль листового проката как самостоятельного материала, ещё до его использования в конструкции или сварном узле. Он устанавливает методы выявления несплошностей типа расслоений, скоплений неметаллических включений, закатов и отслоений плакирующего слоя, но не решает задачу классификации характеристик найденного дефекта — это явное ограничение метода, которое важно учитывать при интерпретации результатов.
ГОСТ Р 50.05.02-2018
Документ детализирует, какие именно элементы сварного соединения подлежат контролю — металл шва, зона сплавления и зона термического влияния, а также как определять ширину контролируемых участков основного металла от границы шва. Отдельно стандарт содержит важную оговорку методологического характера: ультразвуковой контроль не гарантирует выявления несплошностей на фоне мешающих отражателей и не гарантирует обнаружение дефектов в пределах мёртвой зоны преобразователя без применения специальных способов контроля. Это существенное ограничение метода, о котором стоит помнить при планировании контроля ответственных узлов.
При этом единого универсального документа, который устанавливал бы одинаковые требования к УЗК любого основного металла независимо от вида продукции, материала и отрасли, не существует — конкретные требования определяются применимым ГОСТ, техническими условиями на изделие и отраслевыми нормативами. Поэтому выбор методики и уровня контроля — отдельная инженерная задача, которую целесообразно обсуждать со специалистом лаборатории на этапе планирования. Общее описание принципов и возможностей метода ультразвукового контроля сварных швов приведено в отдельной статье о принципе работы, возможностях и ограничениях метода.
Что фиксируют в протоколе контроля
Итоговый документ по результатам УЗК должен явно разделять результаты контроля шва и результаты контроля основного металла, а не сводить их в одну общую оценку. Согласно ГОСТ Р ИСО 17640-2016, протокол контроля должен включать результат контроля основного металла как отдельный пункт — наряду с результатами контроля самого сварного соединения.
Это разделение важно по практическим причинам: заказчику и проверяющим организациям нужно понимать, где именно обнаружена несплошность — в металле проката или в зоне сварки, поскольку это влияет на дальнейшие решения (ремонт шва, замена заготовки, дополнительный контроль соседних участков). Кроме того, отдельная фиксация результата по основному металлу подтверждает, что перед контролем шва была выполнена проверка, требуемая стандартом, и что мешающие факторы со стороны основного металла были исключены или учтены.
В протоколе также указывают применённую методику, уровень контроля, параметры преобразователей, температуру объекта на момент контроля и состояние поверхности сканирования — эти данные позволяют оценить достоверность результатов и при необходимости воспроизвести контроль повторно.
Сравнение УЗК сварного шва и УЗК основного металла
| Параметр | УЗК сварного шва | УЗК основного металла |
|---|---|---|
| Что проверяется | Металл шва, зона сплавления, зона термического влияния | Прокатный металл (лист, поковка) как самостоятельный материал |
| Типичные дефекты | Непровары, трещины, поры, шлаковые включения | Расслоения, скопления неметаллических включений, закаты, отслоения плакировки |
| Основной преобразователь | Наклонный преобразователь | Прямой преобразователь |
| Ключевой нормативный документ | ГОСТ Р ИСО 17640-2016, ГОСТ Р 50.05.02-2018 | ГОСТ 22727-88 |
| Диапазон толщин по стандарту | От 8 мм (для ручного контроля сваркой плавлением) | От 0,5 до 200 мм (листовой прокат) |
| Отражение в протоколе | Отдельный результат по шву | Отдельный результат по основному металлу |
Эта таблица показывает, что при внешней схожести оборудования и общего принципа метода задачи, зоны контроля и применяемые преобразователи различаются, а итоговые результаты по стандарту фиксируются раздельно. Если конструкция подразумевает и контроль исходного проката, и контроль сварных соединений, обе процедуры логично планировать в рамках одного визита специалиста, что позволяет получить единый комплект протоколов и сопоставить результаты. Комплексно услуги ультразвукового контроля и другие методы неразрушающего контроля лаборатория описывает на странице услуги УЗК.
FAQ
Можно ли ограничиться только контролем сварного шва без проверки основного металла рядом с ним?
Нет, по требованиям ГОСТ Р ИСО 17640-2016 контролируемый объём при проверке сварного соединения включает не только сам шов, но и основной металл на 10 мм с каждой стороны от шва либо на ширину зоны термического влияния — в зависимости от того, какое значение больше. Кроме того, основной металл в зоне сканирования дополнительно проверяют прямым преобразователем до или после сварки, чтобы убедиться, что он не мешает контролю шва наклонным преобразователем.
Чем отличается контроль листового проката от контроля сварного соединения по применяемым методам?
Для контроля листового проката применяют эхо-метод, теневой, эхо-сквозной и многократно-теневой методы, направленные на выявление расслоений, скоплений неметаллических включений, закатов и отслоений плакирующего слоя — это регламентирует ГОСТ 22727-88. Контроль сварных соединений выполняется преимущественно наклонным преобразователем по методике ГОСТ Р ИСО 17640-2016 и ориентирован на дефекты сварки, а не на несплошности исходного металла.
Всегда ли ультразвуковой контроль гарантированно выявляет все несплошности?
Нет, ГОСТ Р 50.05.02-2018 прямо указывает, что ультразвуковой контроль не гарантирует выявления несплошностей на фоне мешающих отражателей и не гарантирует обнаружение дефектов в пределах мёртвой зоны преобразователя без применения специальных способов контроля. Это ограничение метода нужно учитывать при выборе схемы контроля для ответственных конструкций и при необходимости дополнять УЗК другими методами неразрушающего контроля, например радиографическим или капиллярным.
Какие требования предъявляются к температуре и толщине объекта при контроле сварного соединения?
ГОСТ Р ИСО 17640-2016 распространяется на ручной ультразвуковой контроль сварных соединений, выполненных сваркой плавлением, в металлических материалах толщиной не менее 8 мм и при температуре объекта контроля от 0 до 60 °C. Для более тонких элементов или иных температурных условий применяются иные методики и подходы к настройке оборудования.
Что должно быть указано в протоколе по результатам контроля основного металла?
Протокол контроля по ГОСТ Р ИСО 17640-2016 должен включать отдельный результат контроля основного металла наряду с результатом контроля самого сварного соединения. Такое разделение позволяет точно понять, где обнаружена несплошность — в исходном прокате или в зоне сварки, — и принять обоснованное решение о дальнейших действиях.
Если перед вами стоит задача организовать ультразвуковой контроль сварных соединений или основного металла на объекте в Санкт-Петербурге, Ленинградской области или другом регионе России, специалисты лаборатории ЛИМ Лаб подберут применимую методику и уровень контроля с учётом толщины, материала и назначения конструкции. Заполните форму на сайте, и наш специалист перезвонит вам, чтобы обсудить проект и рассчитать стоимость работ.