

ГОСТ 7512 и 18353 для РК: что должен знать заказчик
Кратко о главном
ГОСТ 7512-82 устанавливает метод радиографического контроля сварных соединений из металлов и сплавов, выполненных сваркой плавлением, для толщин от 1 до 400 мм. ГОСТ 18353-79 задаёт общую терминологию и классификацию методов неразрушающего контроля, включая радиографию как один из видов радиационного контроля. ГОСТ 7512-82 в России задаёт метод просвечивания сварных швов, ГОСТ 18353-79 — общие термины неразрушающего контроля. Требования ниже относятся к заказу такого контроля в России, в том числе на объектах в Санкт-Петербурге и Ленинградской области.
Заказчику важно понимать разницу между этими документами: 7512 описывает саму процедуру просвечивания и оценки снимков, а 18353 — терминологическую базу, которая помогает единообразно трактовать методы и их сочетания. Ниже — разбор требований обоих стандартов и того, что нужно учитывать при заказе радиографического контроля в России.
Что регулируют ГОСТ 7512-82 и ГОСТ 18353-79
ГОСТ 7512-82: правила проведения радиографического контроля
Это базовый технологический стандарт для радиографии сварных швов. Он описывает, как выбирать источник излучения, какие эталоны чувствительности использовать, как маркировать соединения и какие требования предъявляются к снимкам. Стандарт применим к сварным соединениям из металлов и их сплавов, выполненным сваркой плавлением, при толщине свариваемых элементов от 1 до 400 мм — то есть охватывает практически весь диапазон промышленных конструкций, от тонкостенных трубопроводов до массивных корпусов сосудов и котлов.
ГОСТ 18353-79: терминология и классификация методов неразрушающего контроля
Этот стандарт не описывает конкретную процедуру просвечивания, а систематизирует методы неразрушающего контроля по видам физических полей и типам обнаруживаемых дефектов. Радиографический метод в этой классификации относится к радиационным методам контроля и определяется как метод, основанный на преобразовании радиационного изображения контролируемого объекта в радиографический снимок или его запись на запоминающем устройстве. Помимо этого, ГОСТ 18353-79 допускает применение комбинированных методов одного или нескольких видов неразрушающего контроля — это важно, если на объекте требуется, например, сочетание радиографии и ультразвукового контроля для более полной картины дефектов.
Разница между документами принципиальна для заказчика: если в договоре или технической документации указана ссылка только на ГОСТ 18353-79, это говорит об общей классификации метода, но не заменяет требований ГОСТ 7512-82 к самой процедуре контроля — параметрам просвечивания, эталонам чувствительности и оформлению снимков. На практике оба документа применяются совместно: 18353 задаёт понятийный аппарат, а 7512 — конкретные технические правила.
Как стандарты применяются в России
В России ГОСТ 7512-82 используют как метод радиографического контроля сварных соединений, выполненных сваркой плавлением. ГОСТ 18353-79 нужен рядом с ним: он называет радиографию среди методов неразрушающего контроля и допускает сочетание нескольких методов, но не заменяет процедуру просвечивания из ГОСТ 7512-82.
Какие швы проверять и в каком объёме, задают проект, программа контроля и правила для конкретного оборудования: сосуда, котла, трубопровода, металлоконструкции. Одного перечня на все объекты нет. Ссылку на ГОСТ 7512-82 в документации читают как требование к методу.
Заменять радиографию другим методом без согласования с проектной организацией не стоит: при приёмке снимок не с чем будет сверить. Объём лучше зафиксировать до выхода лаборатории на объект.
Технические требования ГОСТ 7512-82 к процессу контроля
Стандарт задаёт несколько ключевых параметров, от которых зависит достоверность результата контроля.
Выбор источника излучения
Тип радиоактивного источника, напряжение на рентгеновской трубке и энергия ускоренных электронов устанавливаются в зависимости от толщины просвечиваемого материала. Для тонкостенных конструкций и массивных элементов применяются разные режимы просвечивания, а конкретные параметры источника фиксируются технической документацией на контроль.
Эталоны чувствительности
Для определения чувствительности контроля стандарт предусматривает применение проволочных, канавочных или пластинчатых эталонов чувствительности. Выбор конкретного типа эталона зависит от особенностей контролируемого соединения и требуемой точности выявления дефектов.
Маркировка сварных соединений
При радиографическом контроле следует использовать маркировочные знаки, изготовленные из материала, обеспечивающего чёткие изображения на радиографических снимках. Перед контролем участок шва маркируют так, чтобы метку было видно и на карте контроля, и на снимке. Маркировка выполняет не только техническую, но и учётную функцию — без неё невозможно достоверно привязать результат конкретного снимка к конкретному участку шва.
Практическое следствие этих требований: выбор режима просвечивания, типа эталона чувствительности и схемы маркировки — параметры, которые лаборатория определяет исходя из толщины материала, конфигурации соединения и требований технической документации на объект. Перед началом работ полезно уточнить у исполнителя, какие именно параметры контроля будут применены и почему. Подробнее о том, как проходит радиографический контроль сварных швов и что показывает снимок, можно прочитать в отдельном материале.
Какие сварные соединения подлежат радиографическому контролю
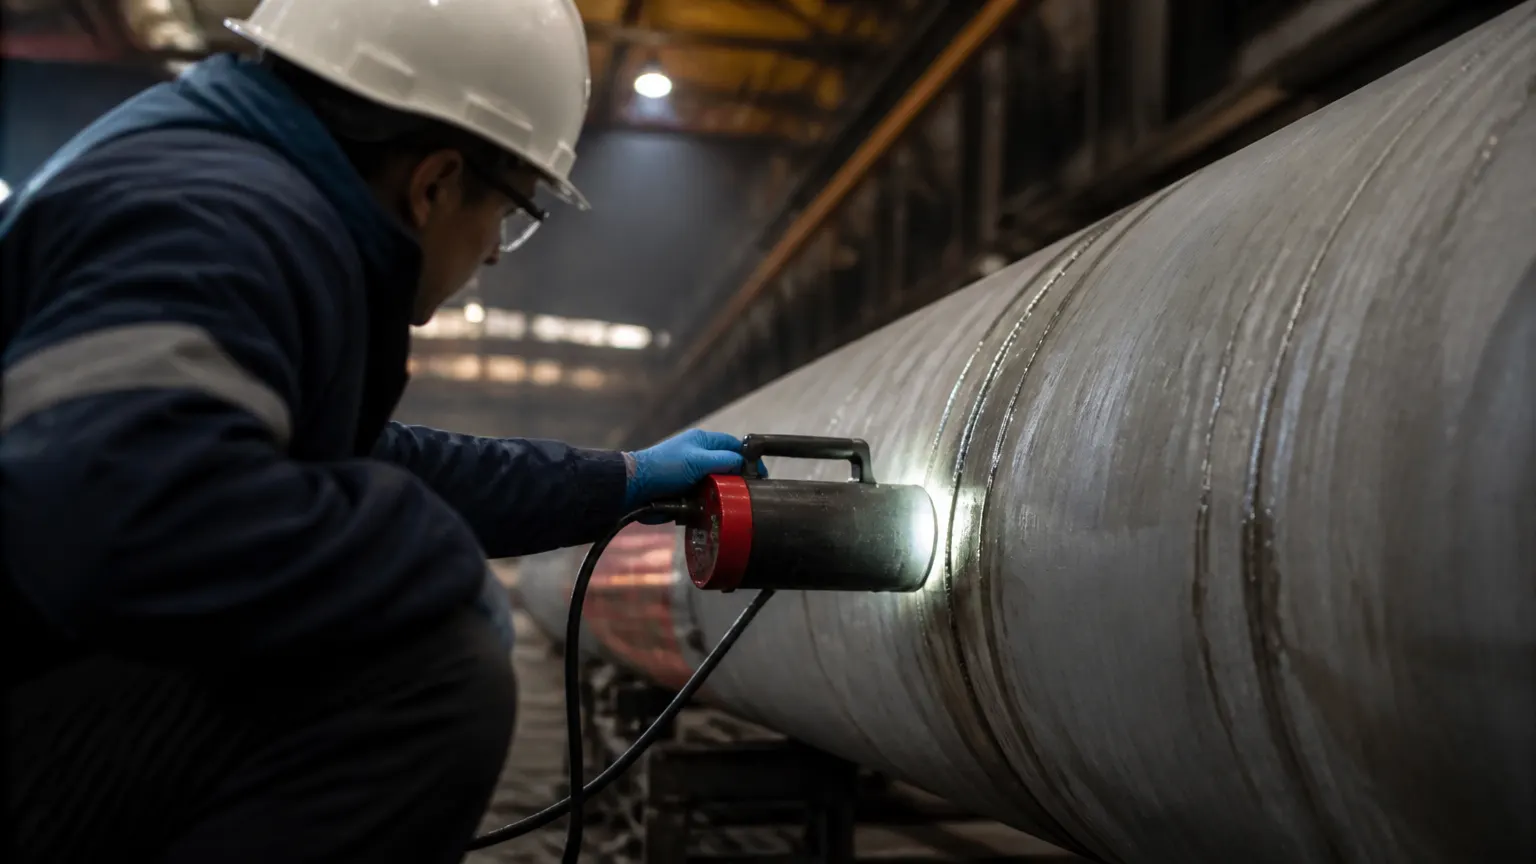
На российских объектах радиографию применяют вместе с внешним осмотром и измерением, ультразвуковой дефектоскопией и другими проверками. При этом подчёркивается, что радиационный контроль применяется именно для выявления внутренних дефектов — тех, что скрыты в толще металла и недоступны для визуального осмотра или измерительного контроля.
Конкретный объём радиографического контроля — какая доля сварных швов подлежит проверке, на каких участках и с какой периодичностью — определяется применимым техническим регламентом, проектной документацией и правилами безопасности для конкретного типа оборудования: сосудов под давлением, котлов, технологических трубопроводов, металлоконструкций и так далее. Единой универсальной нормы, которая устанавливала бы одинаковый объём контроля для всех типов объектов, действующие правила не содержат — требования различаются в зависимости от категории и назначения оборудования.
Поэтому заказчику имеет смысл уточнять объём контроля не в общем виде, а применительно к конкретному объекту: какие узлы и соединения подлежат радиографии по проекту, какая часть швов проверяется выборочно, а где требуется сплошной контроль. Эти данные, как правило, фиксируются в проектной документации, паспорте оборудования или программе контроля, которую готовит проектная либо эксплуатирующая организация. Если такая программа ещё не разработана или требует уточнения, целесообразно обсудить объём работ с лабораторией на этапе подготовки объекта к контролю, а не после начала монтажа.
Что получает заказчик по итогам контроля и на что обратить внимание
По результатам радиографического контроля лаборатория формирует комплект материалов, который позволяет объективно оценить состояние сварного соединения. В основе этого комплекта — сами радиографические снимки (или их цифровая запись, если применяется соответствующее оборудование), которые фиксируют внутреннюю структуру шва в соответствии с определением метода по ГОСТ 18353-79: преобразование радиационного изображения контролируемого объекта в снимок или запись на запоминающем устройстве.
Снимки сопровождаются протоколом контроля, в котором указываются параметры проведённого просвечивания — тип источника излучения, использованные эталоны чувствительности, маркировка проверенных участков. Именно маркировка, нанесённая перед контролем, позволяет однозначно связать результат конкретного снимка с определённым участком шва на карте контроля.
Требования к конкретной форме итогового заключения и порядку приёмки результатов различаются в зависимости от отраслевых норм и технического регламента объекта, поэтому заказчику стоит заранее уточнить у лаборатории и у проектной организации, какой перечень документов требуется для конкретного случая — протокол, снимки, карта контроля, заключение о соответствии — и в каком формате они должны быть оформлены для последующей передачи надзорным органам или включения в исполнительную документацию.
Ограничения метода и когда нужны дополнительные проверки
Радиографический контроль эффективен для выявления объёмных дефектов — пор, включений, непроваров, трещин определённой ориентации, — но, как и любой метод неразрушающего контроля, имеет свои особенности применения. Толщина просвечиваемого материала, тип источника излучения и ориентация возможного дефекта относительно направления излучения влияют на то, насколько надёжно тот или иной дефект будет зафиксирован на снимке. Поэтому ГОСТ 7512-82 требует выбирать параметры источника именно с учётом толщины материала — это напрямую связано с чувствительностью и достоверностью контроля.
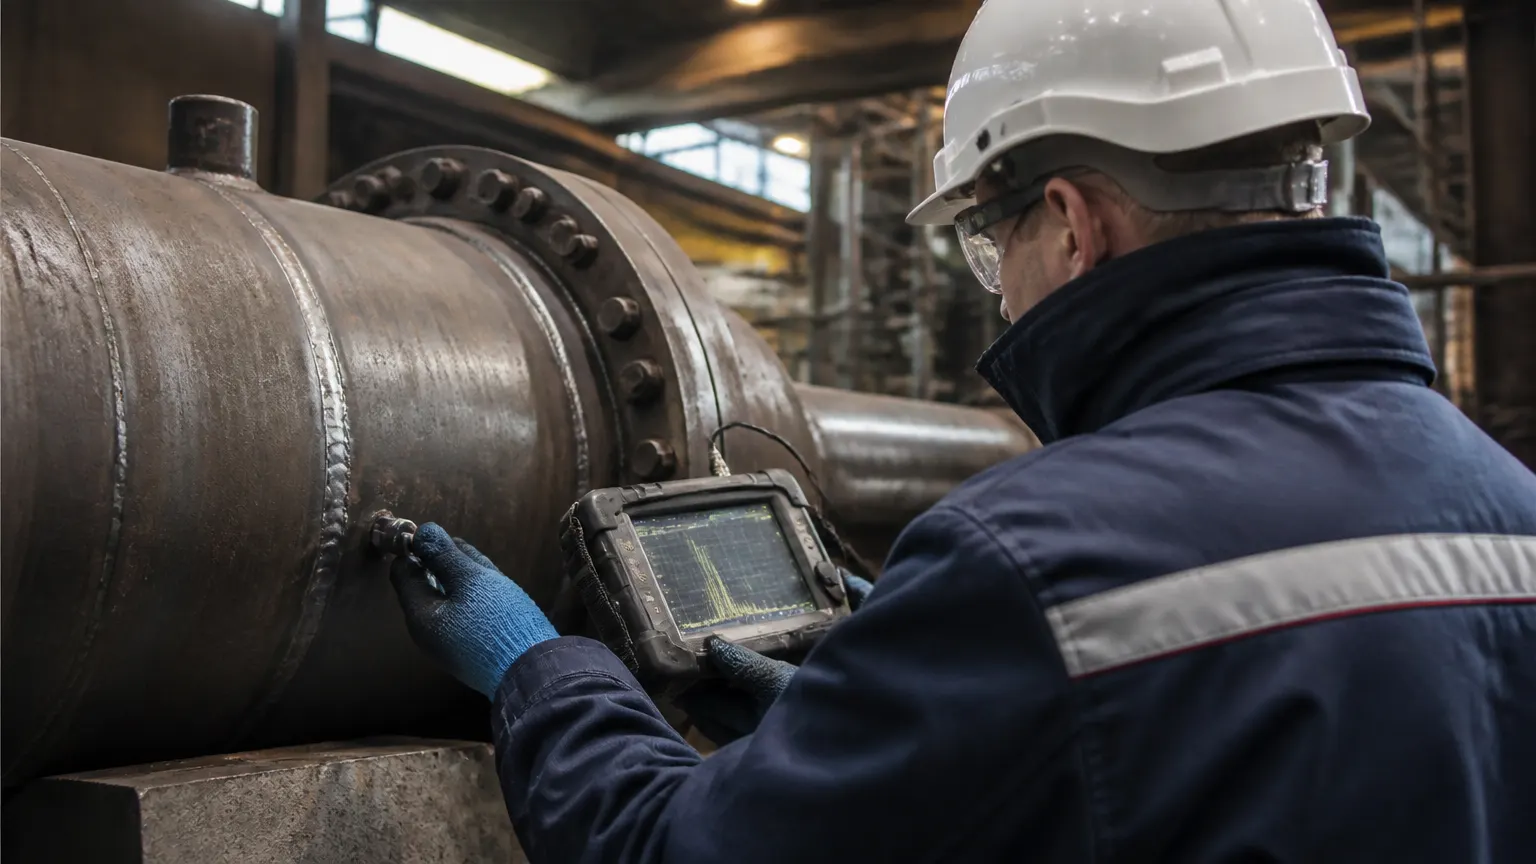
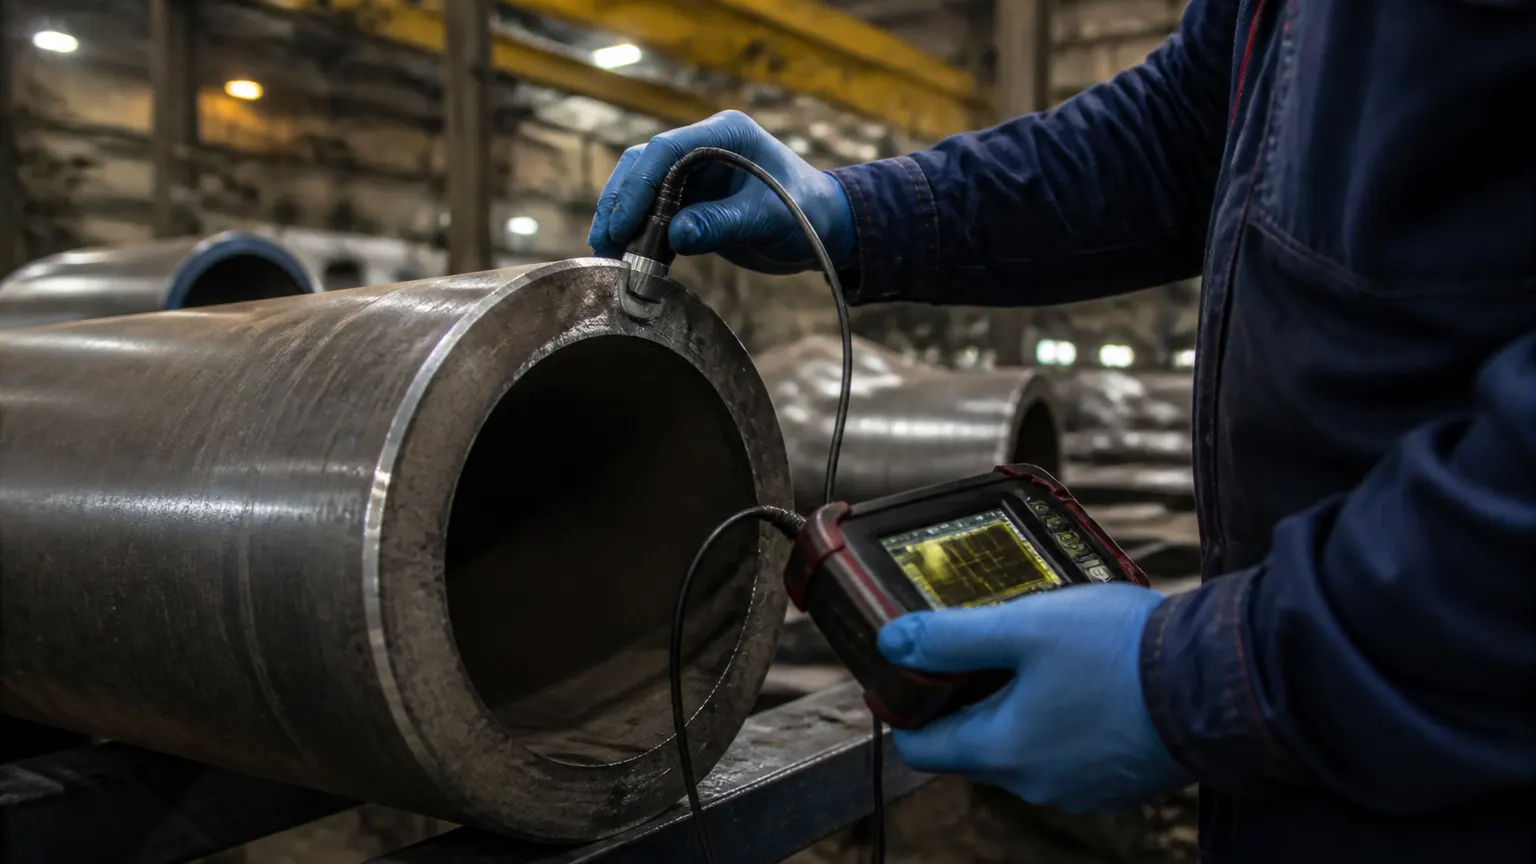
В ряде случаев для более полной картины состояния сварного соединения применяется сочетание нескольких методов. ГОСТ 18353-79 прямо допускает применение комбинированных методов одного или нескольких видов неразрушающего контроля, на практике шов часто проверяют несколькими методами сразу: внешним осмотром и измерением, ультразвуковой дефектоскопией и радиографией. На практике радиография часто дополняется визуально-измерительным контролем и, при необходимости, ультразвуковым контролем для проверки участков, где радиографический снимок недостаточно информативен из-за геометрии соединения или ориентации предполагаемого дефекта.
Решение о необходимости дополнительных методов принимается с учётом конкретного проекта, технического регламента и требований надзорного органа, поэтому заменять радиографию другим методом без отдельного согласования с проектной организацией или органом, отвечающим за безопасность объекта, не рекомендуется. Это помогает избежать спорных ситуаций при приёмке объекта и последующих проверках.
Лаборатория ЛИМ Лаб проводит радиографический контроль сварных соединений в соответствии с ГОСТ 7512-82, а также сопутствующие методы неразрушающего контроля для заказчиков в России, в том числе в Санкт-Петербурге и Ленинградской области. Если нужно определить, какой объём и какая комбинация методов контроля подходит для конкретного объекта, обсудите проект с ведущим специалистом и запросите расчёт стоимости работ.
FAQ
Чем ГОСТ 7512-82 отличается от ГОСТ 18353-79?
ГОСТ 7512-82 — это технологический стандарт, который описывает саму процедуру радиографического контроля сварных соединений: выбор источника излучения, эталонов чувствительности, маркировку и требования к снимкам. ГОСТ 18353-79 — терминологический и классификационный стандарт, который определяет радиографический метод как один из видов радиационного неразрушающего контроля и допускает применение комбинированных методов контроля. Для практического проведения контроля определяющим документом является ГОСТ 7512-82.
Что означает РК в названии статьи?
РК здесь — радиографический контроль сварных соединений, а не географическое название. ГОСТ 7512-82 в России применяют как метод просвечивания сварных швов. География заказа — российские объекты, в том числе Санкт-Петербург и Ленинградская область.
Для каких толщин материала применяется радиографический контроль по ГОСТ 7512-82?
Стандарт устанавливает метод радиографического контроля сварных соединений из металлов и их сплавов, выполненных сваркой плавлением, с толщиной свариваемых элементов от 1 до 400 мм. Это охватывает широкий диапазон конструкций — от тонкостенных трубопроводов до массивных элементов сосудов и котлов.
Можно ли заменить радиографический контроль ультразвуковым без согласования?
Радиографию и ультразвуковую дефектоскопию применяют, чтобы увидеть внутренние дефекты, а внешний осмотр и измерение — чтобы оценить поверхность шва. Замена одного метода другим без согласования с проектной организацией или органом, отвечающим за безопасность объекта, может противоречить требованиям применимого технического регламента, поэтому такое решение стоит принимать только по согласованию.
Какие документы формируются по итогам радиографического контроля?
По результатам контроля лаборатория готовит радиографические снимки (или их цифровую запись), протокол с параметрами проведённого просвечивания и картой контроля, где зафиксирована маркировка проверенных участков сварного соединения. Точный перечень и форма итоговых документов зависят от отраслевых требований и технического регламента конкретного объекта, поэтому этот вопрос стоит уточнять заранее у лаборатории и проектной организации.