

Неразрушающий контроль металла и сварных швов: полный гид для заказчика
Коротко о главном
Неразрушающий контроль (НК) — это совокупность методов обнаружения дефектов в металле и сварных соединениях без нарушения целостности объекта. Выбор метода зависит от типа материала, толщины стенки, вида сварного соединения и требований нормативной документации — единого универсального решения не существует. На практике применяют УЗК, радиографический контроль, визуально-измерительный контроль, магнитопорошковый метод, капиллярный контроль и другие методы — зачастую в комбинации. Статья поможет разобраться, какой метод подойдёт для вашей задачи и чего ожидать от взаимодействия с лабораторией.
Почему неразрушающий контроль обязателен
Металлоконструкции, сосуды давления, трубопроводы и сварные соединения работают под нагрузкой годами. Внутренние дефекты — поры, трещины, непровары, расслоения — не всегда заметны при внешнем осмотре, но именно они становятся источником усталостного разрушения и аварий. НК позволяет обнаружить такие несплошности до ввода конструкции в эксплуатацию или в процессе технического обслуживания.
Для объектов, поднадзорных Ростехнадзору, — сосудов давления, трубопроводов, подъёмных сооружений, объектов нефтегазового комплекса — проведение НК не рекомендация, а требование нормативных документов. Результаты оформляются протоколами, которые входят в приёмочную или эксплуатационную документацию объекта.
Основные методы неразрушающего контроля
Визуально-измерительный контроль (ВИК)
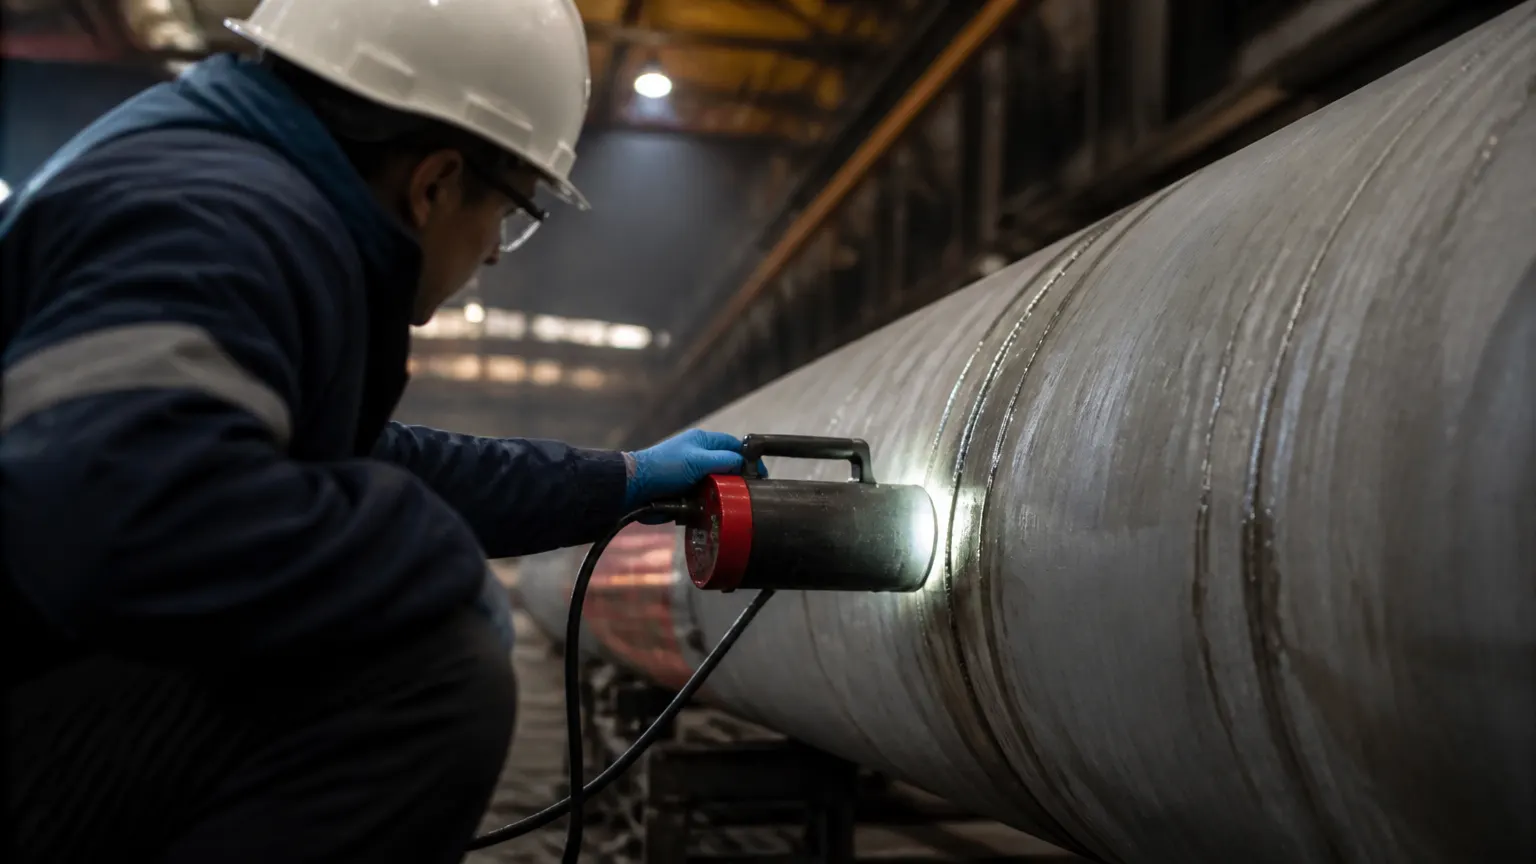
ВИК — отправная точка любой программы контроля качества сварных соединений. Стандарт ISO 17637 устанавливает требования к визуальному контролю стыковых сварных соединений металлических материалов. Метод выявляет поверхностные дефекты: подрезы, наплывы, кратеры, видимые трещины, недопустимые геометрические отклонения. ВИК не требует сложного оборудования, но предполагает квалифицированного специалиста с соответствующей аттестацией и применение измерительного инструмента — шаблонов сварщика, лупы, штангенциркуля.
Важное ограничение: ВИК выявляет только поверхностные и выходящие на поверхность дефекты. Внутренние несплошности он не обнаруживает, поэтому в большинстве нормативных документов ВИК обязателен, но не является единственным методом контроля.
Ультразвуковой контроль (УЗК)
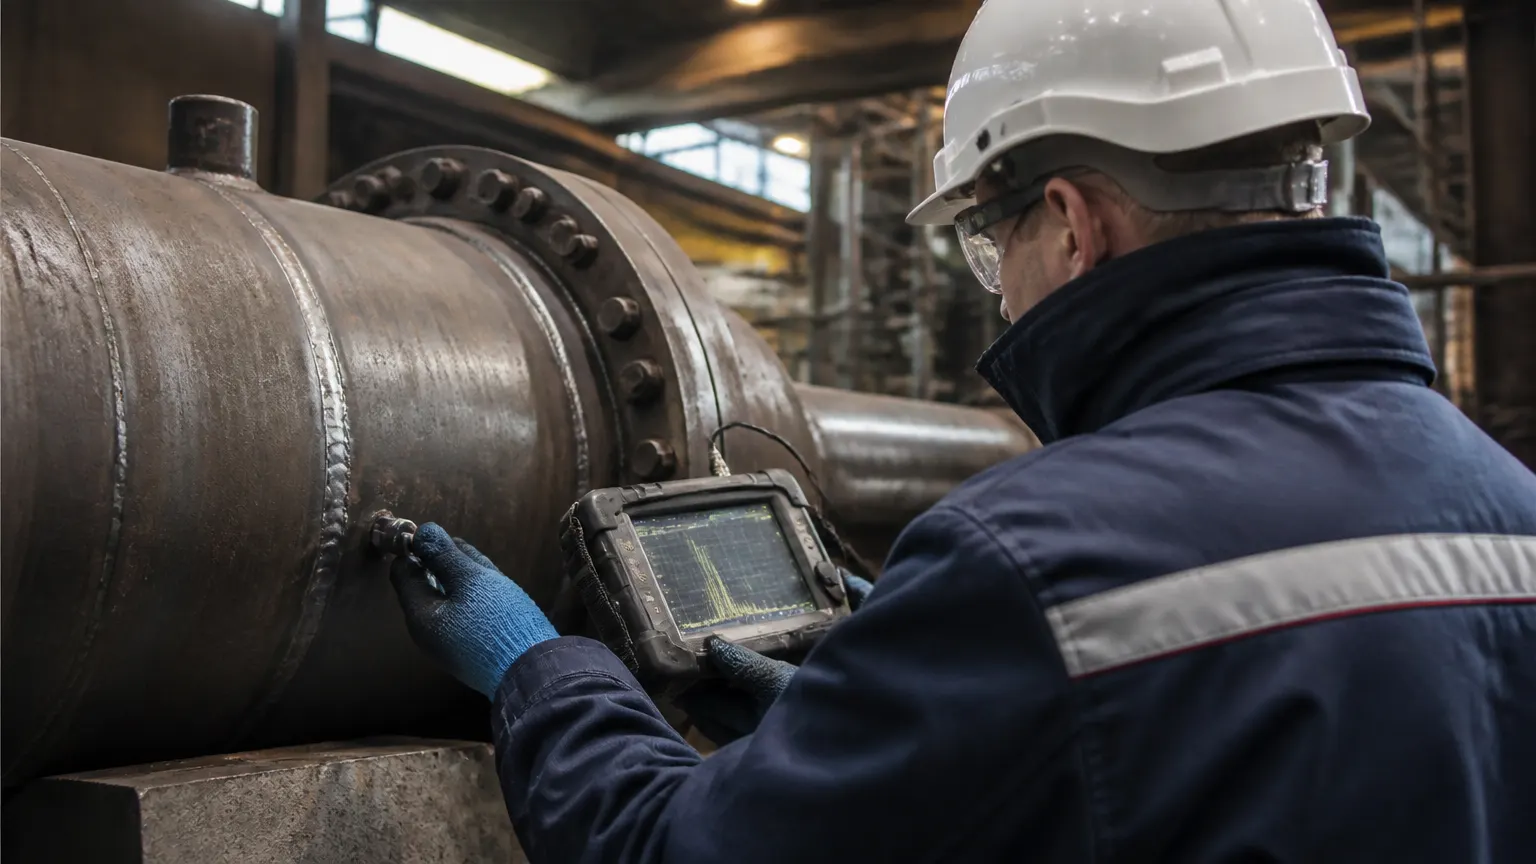
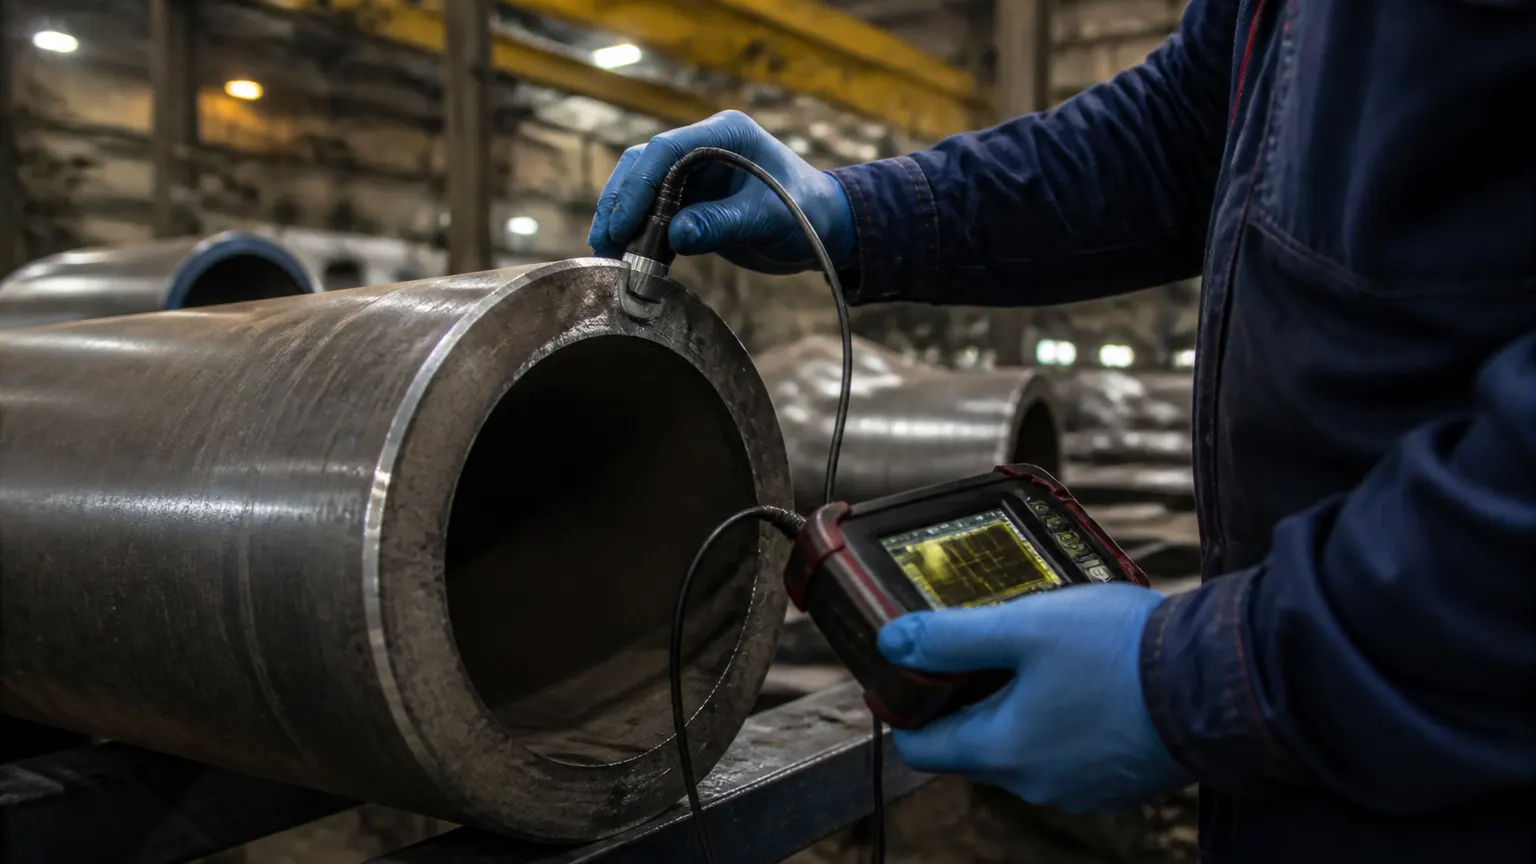
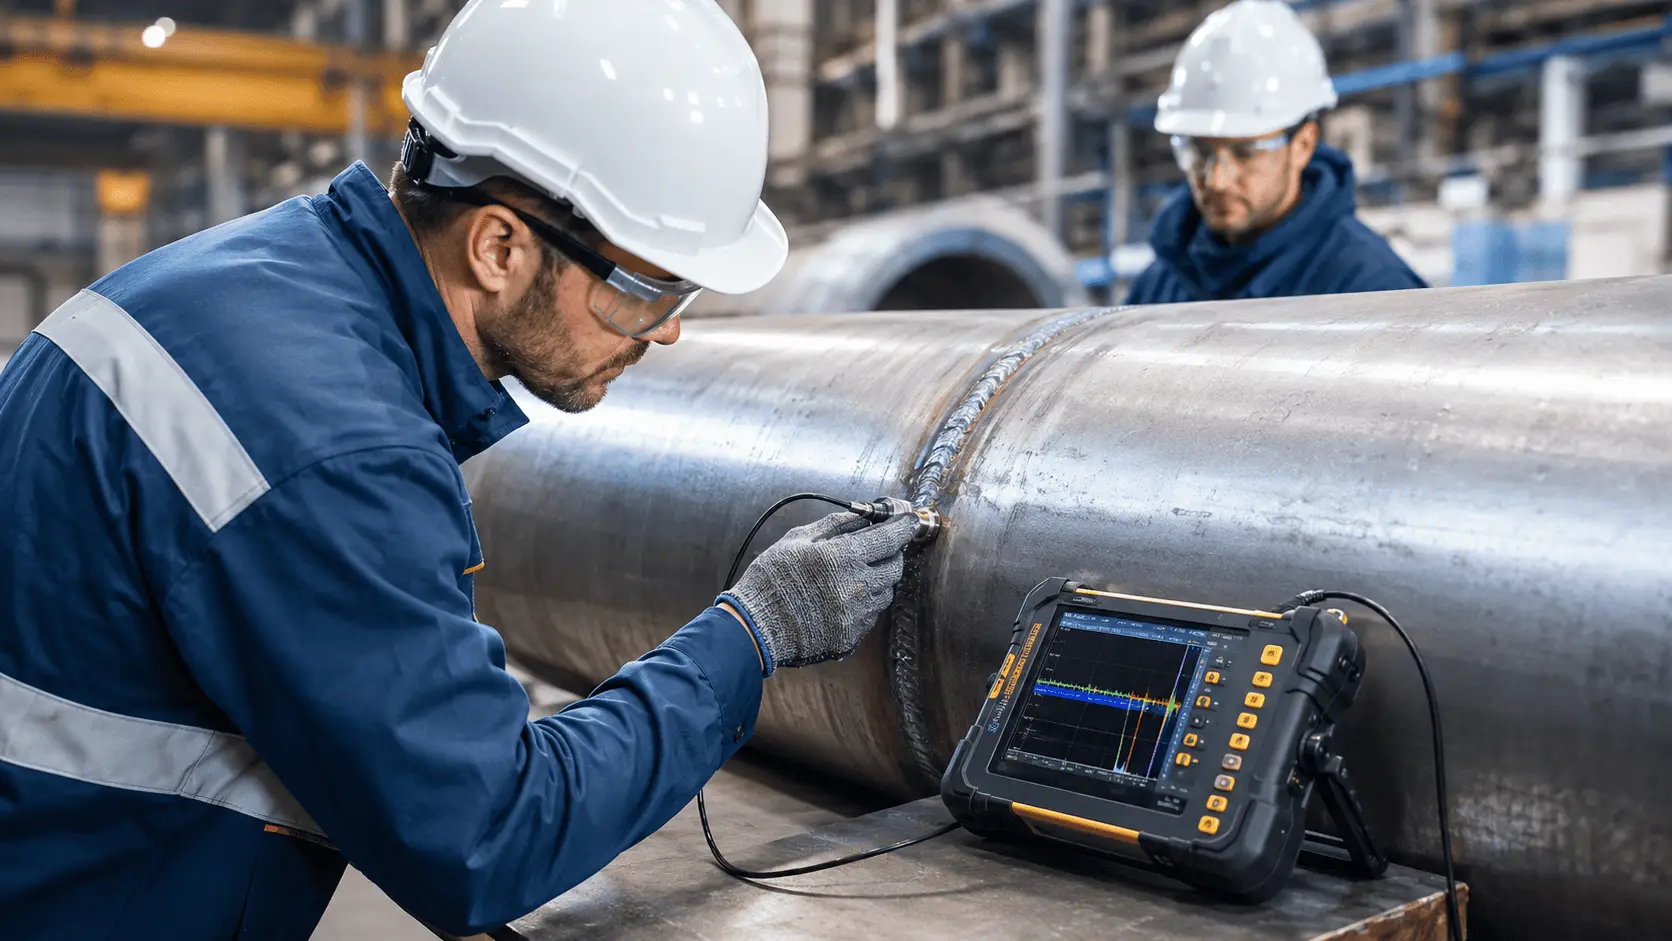
УЗК — наиболее распространённый метод для обнаружения внутренних дефектов в сварных соединениях и основном металле. ISO 17640 регламентирует ручной ультразвуковой контроль стыковых сварных соединений металлических материалов толщиной от 8 мм и более. Метод основан на отражении ультразвуковых волн от границ несплошностей: трещин, непроваров, пор, шлаковых включений.
УЗК хорошо работает на конструкционных сталях, позволяет контролировать труднодоступные места и не требует радиационной защиты. Среди ограничений — зависимость от качества подготовки поверхности и квалификации оператора, а также сложность интерпретации сигналов при контроле аустенитных сталей с крупнозернистой структурой.
Подробнее о том, как подготовить швы к ультразвуковому контролю и каких ошибок избегать, читайте в материале о подготовке сварных швов к УЗК.
Радиографический контроль (РК)
РК использует рентгеновское или гамма-излучение для получения изображения внутренней структуры сварного шва. ISO 17636 определяет основные методики радиографического контроля стыковых сварных соединений металлических материалов. Метод даёт наглядный документальный результат — снимок, на котором видны поры, шлаковые включения, трещины и непровары. РК незаменим при арбитражном контроле и в случаях, когда требуется архивный документ.
Ограничения РК: необходимость радиационной защиты зоны контроля, разрешительные документы на работу с источниками излучения, сложность выявления плоскостных дефектов (трещин), ориентированных вдоль пучка излучения.
Магнитопорошковый контроль (МПД)
МПД применяется для обнаружения поверхностных и приповерхностных дефектов в ферромагнитных материалах. Метод основан на притяжении магнитного порошка к местам утечки магнитного потока — туда, где есть трещина или расслоение. МПД эффективен для контроля сварных швов, основного металла, фасонных деталей и зон концентрации напряжений.
Основное ограничение: метод работает только на ферромагнитных материалах — углеродистых и низколегированных сталях. Для нержавеющих аустенитных сталей и цветных металлов МПД не применяется.
Капиллярный контроль (КК)
КК — метод обнаружения поверхностных дефектов, открытых на поверхность, с помощью специальных пенетрантов. Подходит для любых металлов, включая аустенитные стали и цветные сплавы. Метод прост в применении в полевых условиях и не требует намагничивания объекта. Ограничение — выявляет только дефекты с выходом на поверхность.
ЛИМ Лаб выполняет капиллярный контроль в соответствии с действующими стандартами, включая контроль нержавеющих сталей и сплавов.
Как выбрать метод контроля
Выбор метода — не произвольное решение заказчика или лаборатории. Согласно ISO 17635, он определяется совокупностью факторов: требованиями к качеству, типом материала, толщиной сварного соединения, применённым процессом сварки и объёмом контроля. На практике для каждого объекта существует нормативный документ — ГОСТ, СП, РД, отраслевой стандарт, — который устанавливает обязательные методы и объём выборки.
Ниже приведена ориентировочная таблица для первичного выбора метода по ключевым параметрам:
| Задача контроля | Материал | Рекомендуемые методы |
|---|---|---|
| Поверхностные дефекты, геометрия шва | Любые металлы | ВИК |
| Внутренние дефекты, толщина >= 8 мм | Конструкционная сталь | УЗК |
| Внутренние дефекты, документальный снимок | Любые металлы | РК |
| Поверхностные и приповерхностные трещины | Ферромагнитные стали | МПД |
| Поверхностные трещины, аустенитные стали | Нержавеющие стали, цветные металлы | КК |
| Комплексная диагностика конструкции | Стали | ВИК + УЗК или ВИК + РК |
Один метод редко покрывает весь спектр возможных дефектов. Типичная программа контроля сварных соединений ответственных конструкций включает ВИК как обязательный первый этап, затем один или несколько методов объёмного или поверхностного контроля в зависимости от категории объекта (подробнее о радиографическом контроле сварных швов).
Если вы не уверены, какие методы требуются для вашего объекта, передайте специалисту лаборатории исходную документацию — проект, техническое задание или действующий регламент. На основании нормативных требований будет сформирована программа контроля с обоснованием выбора методов.
Что влияет на объём и состав контроля
Не все швы на объекте контролируются с одинаковой интенсивностью. Нормативные документы, как правило, разделяют сварные соединения по категориям ответственности и устанавливают процент выборки: от 10-25% для менее ответственных соединений до 100% для швов первой категории. Объём выборки влияет на трудоёмкость и стоимость работ.
Дополнительные факторы, влияющие на состав контроля:
- стадия жизненного цикла объекта: строительство, первичный пуск, плановое техническое обследование, ремонт;
- вид конструкции и рабочая среда: трубопровод под давлением, несущая металлоконструкция, ёмкость с агрессивной средой;
- наличие предыдущих протоколов и выявленных дефектов;
- требования регулятора или заказчика по аккредитации лаборатории.
Аккредитованная лаборатория выдаёт протоколы контроля, признаваемые надзорными органами при сдаче объекта. Это принципиально важно при прохождении экспертизы промышленной безопасности и при вводе объекта в эксплуатацию.
Что происходит после контроля: протокол и дальнейшие шаги
Результат работы лаборатории — протокол контроля с указанием применённого метода, нормативного документа, объёма контроля, выявленных дефектов и вывода о соответствии или несоответствии установленным требованиям. Протокол имеет юридическую силу и служит основанием для приёмки работ, оформления разрешительной документации или принятия решения о ремонте.
Если по результатам контроля выявлены недопустимые дефекты, лаборатория фиксирует их характеристики — тип, расположение, размеры. Решение о ремонте или браковке принимает заказчик совместно с проектировщиком или специализированной организацией. После устранения дефектов проводится повторный контроль отремонтированных участков.
Если помимо НК требуется подтвердить механические свойства металла или выполнить химический анализ, ЛИМ Лаб проводит механические испытания в рамках единого задания.
Как работает лаборатория ЛИМ Лаб
ЛИМ Лаб — аккредитованная лаборатория неразрушающего контроля и испытаний металла в Санкт-Петербурге. Лаборатория проводит УЗК, РК, ВИК, КК, МПД, механические испытания и химический анализ на объектах Санкт-Петербурга и Ленинградской области, а также организует выезд по России. Деятельность ведётся на основании действующего свидетельства об аккредитации в соответствии с ГОСТ, ПБ и РД, специалисты имеют квалификацию II и III уровня. Протоколы по результатам контроля признаются Ростехнадзором, Морским и Речным Регистром.
Чтобы получить расчёт стоимости контроля для вашего объекта, опишите задачу специалисту лаборатории: тип конструкции, материал, объём сварных швов и нормативные требования, если они известны. Это позволит подготовить обоснованное предложение без избыточного объёма работ.
Частые вопросы о неразрушающем контроле
Можно ли ограничиться только визуальным контролем сварных швов?
ВИК — обязательный, но, как правило, недостаточный метод для ответственных конструкций. Он выявляет только поверхностные дефекты и геометрические отклонения. Внутренние несплошности — поры, непровары, трещины в теле шва — он не обнаруживает. Для большинства объектов нормативные документы требуют комбинации ВИК с объёмным методом контроля — УЗК или РК.
Какой метод лучше — УЗК или радиографический контроль?
Однозначного ответа нет: выбор зависит от задачи. УЗК лучше выявляет плоскостные дефекты — трещины и непровары, — не требует радиационной защиты и подходит для полевых условий. РК даёт наглядный снимок, удобен при контроле сложных конфигураций и применяется там, где нужен архивный документальный результат. ISO 17635 устанавливает, что выбор метода основывается на совокупности факторов: качественных требованиях, материале, толщине и процессе сварки. Нередко оба метода применяются вместе.
Для каких материалов подходит магнитопорошковый контроль?
МПД применяется исключительно для ферромагнитных материалов — углеродистых и низколегированных сталей. Для аустенитных нержавеющих сталей, алюминиевых сплавов и других немагнитных металлов метод не работает. В этих случаях для выявления поверхностных дефектов используется капиллярный контроль.
Что делать, если лаборатория выявила дефекты в шве?
Лаборатория фиксирует характеристики дефекта в протоколе и квалифицирует его как допустимый или недопустимый по нормативному документу. Если дефект недопустим, заказчик организует ремонт сварного шва в соответствии с требованиями проекта. После ремонта выполняется повторный контроль отремонтированного участка с оформлением нового протокола.
Обязательна ли аккредитация лаборатории?
Для объектов, подлежащих надзору Ростехнадзора, а также при сдаче объектов в эксплуатацию и прохождении экспертизы промышленной безопасности, протоколы должны быть выданы аккредитованной лабораторией. Протоколы неаккредитованной организации могут не быть приняты надзорными органами, что повлечёт необходимость повторного контроля.