

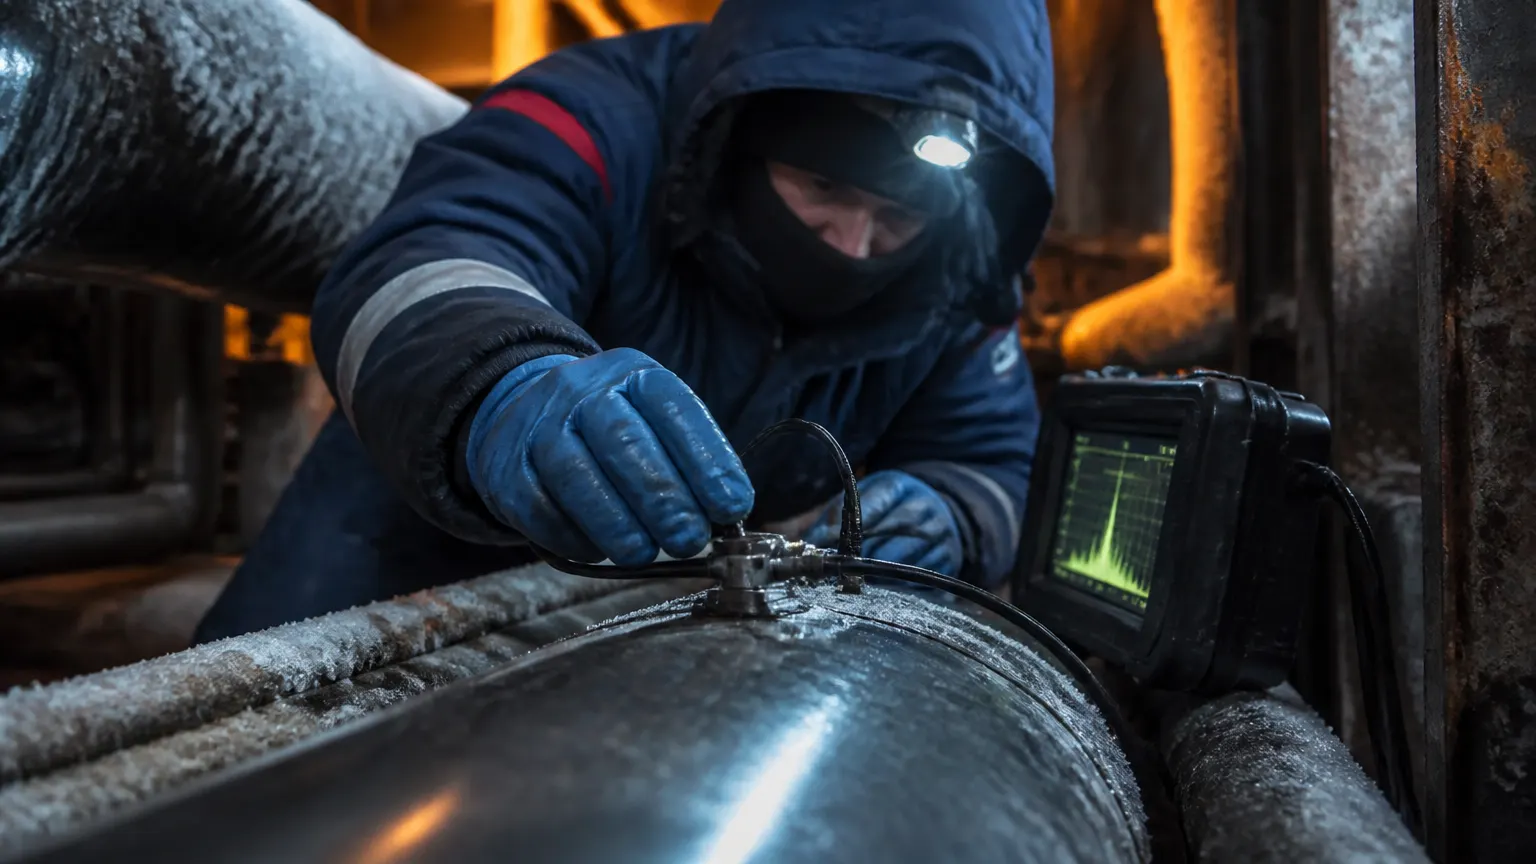
УЗК при отрицательных температурах и на объектах с ограниченным доступом
Коротко о главном
Ультразвуковой контроль сварных соединений при отрицательных температурах возможен, но требует соблюдения конкретного нормативного диапазона: для ручного УЗК он существенно уже, чем для механизированного и автоматизированного. Стандартная область применения ГОСТ Р ИСО 17640-2016 ограничена диапазоном от 0 до 60 градусов Цельсия, работа за его пределами относится к особым случаям. Отраслевые документы, например СТО Газпром 15-2.3-005-2023, допускают ручной контроль при температуре от минус 5 до 40 градусов, а механизированный и автоматизированный — от минус 40 до 60 градусов при соблюдении технологических условий. При более низких температурах требуется обогрев зоны контроля, подбор контактной жидкости под температурный диапазон и контроль разницы температур между настроечным образцом и объектом. На объектах с ограниченным доступом дополнительно применяют специальные схемы прозвучивания и малогабаритное оборудование, а недоступные участки фиксируют в отчетной документации как контроль в неполном объеме.
Нормативные требования к УЗК при низких температурах
Прежде чем планировать контроль зимой или на морозе, важно понимать, какой документ регламентирует работу на конкретном объекте. Требования к температурному диапазону различаются в зависимости от вида контроля и отрасли, универсального минимального значения для всех случаев не существует.
Стандартная область применения ГОСТ
ГОСТ Р ИСО 17640-2016 устанавливает стандартную область применения ручного ультразвукового контроля сварных соединений при температуре объекта контроля от 0 до 60 градусов Цельсия. Это базовый ориентир, актуальный для многих типов конструкций, но он не универсален: конкретные проекты и отрасли могут регламентироваться отдельными стандартами организаций, которые расширяют или сужают этот диапазон.
Требования отраслевых стандартов
СТО Газпром 15-2.3-005-2023 регламентирует более широкий диапазон применительно к объектам газовой отрасли. Ручной ультразвуковой контроль (РУЗК) по этому документу проводят при температуре от минус 5 до 40 градусов Цельсия. Для механизированного и автоматизированного контроля (МУЗК и АУЗК) диапазон значительно шире — от минус 40 до 60 градусов Цельсия, что объясняется иной конструкцией оборудования и меньшей зависимостью результата от условий работы оператора.
Если температура окружающей среды опускается ниже минус 5 градусов, стандарт предписывает обеспечивать технологические условия искусственно: с применением отапливаемых палаток, тепловых пушек или других приборов и инструментов. Это касается прежде всего ручного контроля, где стабильность акустического контакта и работоспособность оператора напрямую влияют на достоверность результатов.
Почему нельзя ориентироваться только на температуру воздуха
Важно различать температуру окружающей среды и температуру объекта контроля — именно металла в зоне сварного соединения. При настройке средств УЗК разница температур между настроечным образцом и контролируемым сварным соединением не должна превышать 15 градусов Цельсия. Если металл прогрет обогревом, а настроечный образец находится при иной температуре, показания дефектоскопа могут искажаться, и результат теряет достоверность.
Подготовка оборудования и материалов для контроля в зимних условиях
Отрицательные температуры влияют не только на организацию рабочего места, но и на характеристики самого оборудования и вспомогательных материалов. При планировании выезда специалиста на объект зимой учитывают несколько факторов.
Контактная жидкость
Стандартная контактная жидкость может терять текучесть или замерзать при отрицательных температурах, из-за чего преобразователь теряет акустический контакт с поверхностью металла. СТО Газпром прямо требует применять контактную жидкость, которая обеспечивает стабильный акустический контакт преобразователя с поверхностью контролируемого сварного соединения именно в заданном температурном диапазоне. Выбор состава — не формальность, а условие, без которого результаты контроля будут недостоверными независимо от квалификации дефектоскописта.
Преобразователи и настройка дефектоскопа
Перед началом работы на морозе оборудование выдерживают в условиях, близких к температуре объекта, а настройку чувствительности и параметров сканирования выполняют на настроечном образце с температурой, максимально близкой к температуре реального сварного соединения — с учетом упомянутого допуска в 15 градусов.
Подготовка поверхности
При отрицательных температурах на металле часто образуется наледь, конденсат или иней, которые необходимо удалить перед контролем: без должной подготовки поверхности достоверность результатов ультразвукового контроля снижается независимо от температурного режима. Подробнее о требованиях к подготовке сварных швов перед контролем и типичных ошибках можно прочитать в отдельном материале о подготовке сварных швов к ультразвуковому контролю.
Обогрев зоны контроля
Когда температура ниже минус 5 градусов, для обеспечения технологических условий применяют отапливаемые палатки, тепловые пушки или иные обогревательные приборы. Это позволяет не только довести металл до приемлемой температуры, но и создать комфортные условия для оператора, что напрямую влияет на качество сканирования при ручном контроле.
УЗК на объектах с ограниченным доступом: стесненные условия, высота, труднодоступные зоны
Помимо температурных ограничений, на достоверность и полноту контроля влияет физическая доступность сварного соединения. На реальных промышленных объектах — трубопроводах, резервуарах, металлоконструкциях сложной геометрии — зона для перемещения преобразователя часто ограничена конструктивными элементами, соседними коммуникациями или условиями монтажа.
Специальные схемы прозвучивания
Если контроль однократно отраженным лучом невозможен из-за недостатка места, допускается проводить контроль прямым лучом преобразователя поочередно с углами ввода, отличными от стандартных, чтобы обеспечить максимально возможное прозвучивание сечения шва. Такой подход позволяет адаптировать методику под конкретную геометрию объекта без потери информативности в доступной зоне.
Для нахлесточных сварных соединений с ограниченным доступом нормативные документы предусматривают применение специальных схем УЗК, отличных от стандартных — в частности, схем № 2, № 3 и № 4, разработанных именно для таких случаев.
Оборудование для труднодоступных мест
Для контроля сварных швов в стесненном пространстве и на высоте рекомендуется использовать облегченные малогабаритные дефектоскопы, которые проще перемещать и удерживать в неудобном положении без потери качества сканирования. При этом рабочее место дефектоскописта в стесненных условиях должно обеспечивать удобный доступ к сварному соединению при соблюдении требований безопасности, а для работы в труднодоступных местах и на высоте нормативные документы предусматривают выделение вспомогательного персонала в помощь дефектоскописту.
Совмещение ограничений: мороз и стесненное пространство
На практике оба фактора часто сочетаются: контроль сварного шва на высоте или в замкнутом объеме резервуара зимой требует одновременно решения вопросов обогрева зоны контроля, подбора подходящей контактной жидкости и выбора схемы прозвучивания с учетом ограниченного пространства для маневра преобразователем. Такие условия увеличивают время подготовки к контролю, но не исключают возможности получить достоверный результат при правильно выбранной методике.
Что делать, если часть соединения недоступна для контроля
Не всегда конструктивные ограничения позволяют полностью прозвучить сварное соединение, даже с применением специальных схем и альтернативных углов ввода. В таких случаях действует четкое правило: при наличии участков сварного соединения, недоступных для контроля из-за конструктивных особенностей, ультразвуковой контроль считают выполненным в неполном объеме, а недоступные участки отмечают в отчетной документации по контролю.
Это принципиально отличается от ситуации, когда контроль просто не проводился: неполный объем контроля с фиксацией границ недоступных зон — легитимный и предусмотренный нормативными документами результат, если он правильно задокументирован. Заказчику важно понимать эту особенность заранее, чтобы корректно интерпретировать протокол и, при необходимости, спланировать дополнительный контроль другим методом — например, визуально-измерительным или капиллярным — для участков, которые ультразвуковым способом прозвучить не удалось.
Как организовать УЗК в сложных условиях на практике
При планировании контроля на объекте с отрицательными температурами или ограниченным доступом важно заранее определить, каким документом регламентируется работа — общим ГОСТ или отраслевым стандартом организации, поскольку от этого зависит допустимый температурный диапазон и перечень применимых схем прозвучивания. Также стоит уточнить геометрию зоны контроля, наличие мест для обогрева и возможность выделения вспомогательного персонала, если участок находится на высоте или в стесненном пространстве.
Лаборатория «ЛИМ Лаб» проводит ультразвуковой контроль сварных соединений и металлоконструкций на объектах Санкт-Петербурга и Ленинградской области, а также организует выезд специалистов по России, включая работу в условиях ограниченного доступа и низких температур с применением подобранного под задачу оборудования. Специалисты II и III уровня квалификации выполняют контроль в соответствии с действующими ГОСТ, ПБ и РД, результаты оформляются протоколами. Если объект связан с нестандартными условиями доступа или температурным режимом, обсудить особенности контроля можно с ведущим специалистом лаборатории — для этого достаточно заполнить форму на сайте и запросить расчет стоимости работ.
Подробнее о принципах, возможностях и ограничениях метода можно узнать на странице услуги ультразвукового контроля, а базовые требования к подготовке швов перед контролем разобраны в материале, упомянутом выше.
FAQ
Можно ли проводить ультразвуковой контроль сварных соединений при минусовой температуре без обогрева?
Это зависит от конкретного нормативного документа и вида контроля. Для ручного УЗК по СТО Газпром 15-2.3-005-2023 допустимый диапазон — от минус 5 до 40 градусов Цельсия, и при температуре ниже минус 5 градусов стандарт требует применения мероприятий по обогреву зоны контроля — отапливаемых палаток, тепловых пушек или аналогичных приборов. Для механизированного и автоматизированного контроля диапазон шире — от минус 40 до 60 градусов, что снижает необходимость в обогреве. Стандартная область применения ГОСТ Р ИСО 17640-2016 при этом ограничена диапазоном от 0 до 60 градусов, а работа за его пределами относится к особым случаям, которые требуют дополнительного согласования методики.
Как подготовить контактную жидкость и оборудование для контроля зимой?
Контактная жидкость должна обеспечивать стабильный акустический контакт преобразователя с поверхностью сварного соединения именно в том температурном диапазоне, в котором проводится контроль — стандартный состав, рассчитанный на плюсовые температуры, может терять свойства на морозе. Оборудование и настроечные образцы желательно выдерживать при температуре, близкой к температуре объекта контроля, поскольку разница температур между настроечным образцом и контролируемым сварным соединением не должна превышать 15 градусов Цельсия — иначе результаты настройки чувствительности будут недостоверны.
Как проводят УЗК при ограниченном доступе к сварному соединению?
При недостатке места для стандартной схемы прозвучивания однократно отраженным лучом допускается использовать прямой луч преобразователя с углами ввода, отличными от установленных, чтобы максимально прозвучить сечение шва в доступной зоне. Для нахлесточных соединений с ограниченным доступом применяют специальные схемы УЗК, предусмотренные нормативным документом. В стесненных условиях и на высоте рекомендуется использовать облегченные малогабаритные дефектоскопы, а рабочее место организуют так, чтобы дефектоскопист имел удобный доступ к шву при соблюдении требований безопасности; при необходимости к работе привлекают вспомогательный персонал.
Что указывают в протоколе, если часть шва невозможно проконтролировать?
Если из-за конструктивных особенностей объекта отдельные участки сварного соединения остаются недоступными для преобразователя, ультразвуковой контроль считают выполненным в неполном объеме, а границы и характер недоступных участков фиксируют непосредственно в отчетной документации по контролю. Это стандартная и предусмотренная нормативными документами практика, а не признак некачественно выполненной работы, если она правильно отражена в протоколе.
Отличается ли подготовка к контролю на высоте от контроля в замкнутом пространстве?
Оба случая относятся к труднодоступным местам, и для них действуют схожие принципы: применение малогабаритного оборудования, организация рабочего места с удобным доступом к шву и выделение вспомогательного персонала в помощь дефектоскописту. Различия обычно связаны с требованиями охраны труда при работе на высоте и особенностями вентиляции или освещения в замкнутых объемах, которые определяются регламентами конкретного объекта.